新国标实施背景与型材结构特性分析
GB/T 8478-2020《建筑门窗》于2021年4月1日正式实施,替代了原有的2008版标准。这一新规对建筑门窗的气密性、水密性、抗风压性能以及保温性能提出了更为严密的技术指标要求。薄壁塑钢窗作为节能建筑中常见的窗型,其型材壁厚通常较薄,整体刚度相对较弱,在满足新国标严苛性能测试的过程中,对焊接工艺及材料匹配度的容错率大幅降低。
薄壁塑钢窗多采用PVC-U(未增塑聚氯乙烯)型材,其内部设有多腔室结构以增强隔热与隔音效果。由于壁厚限制,型材在受热收缩过程中产生的内应力若不能通过焊接工艺有效释放,极易在应力集中区域形成微裂纹。随着新国标对门窗整体强度指标的提升,传统焊接工艺中存在的焊渣残留、焊接温度控制不当等问题,在新标准下被放大为主要的质量隐患,直接影响了产品的长期服役安全性。
焊接处开裂的核心成因机制
温度场分布不均是导致薄壁塑钢窗焊接开裂的首要技术原因。在高频焊接过程中,如果加热板温度设定过高或加热时间过长,会导致型材焊接面过度熔融,形成“虚焊”或熔渣堆积;反之,若加热不足,则分子链未能充分扩散与纠缠,焊口强度不足。薄壁型材导热系数相对较低,局部过热会导致型材变形,冷却后产生的残余应力集中在焊角处,在外界风压或温差变化下引发开裂。
焊接压力与夹持力控制失准也是关键诱因。焊接过程中,挤压力的施加时机和大小直接影响焊缝的致密性。对于薄壁型材,过大的挤压力会导致熔融物料溢出,形成焊瘤,削弱有效焊接面积;挤压力过小则无法排除空气和挥发物,造成焊口内部空洞。此外,型材角部切割精度不足,拼缝间隙过大,使得熔融材料无法完全填充缝隙,形成结构性薄弱点,这些缺陷在受到机械冲击或长期紫外线照射后,极易扩展为可见裂纹。
工艺优化与质量控制方案
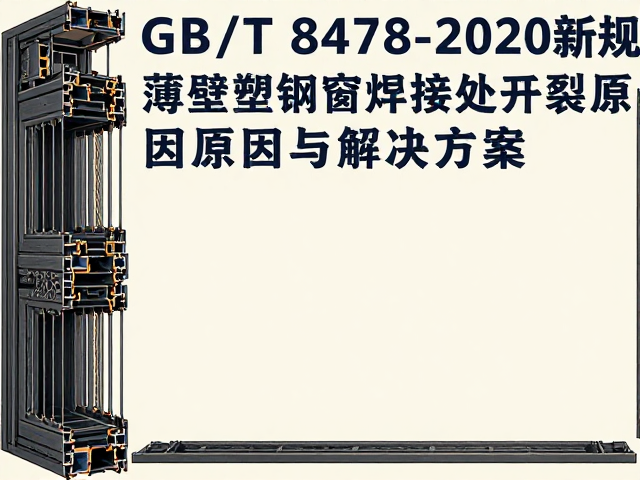
针对焊接温度与时间参数,需建立严密的工艺窗口控制体系。建议将加热板温度控制在230℃至260℃之间,具体数值需根据PVC-U型材的配方差异进行微调。加热时间应精确至秒级,确保焊面呈现均匀的熔融状态,无焦黄或发白现象。焊接过程中应采用动态压力控制,在加热结束后迅速施加预定压力,并保持足够的时间让分子链重新排列固化,从而获得高强度焊缝。
提升角部加工精度与清洁度是保障焊接质量的基础措施。切割锯片应保持锋利,确保拼缝间隙控制在0.1mm至0.3mm之间,严禁出现大于0.5mm的缝隙。焊接前必须彻底清除型材拼缝处的灰尘、油污及氧化层,可使用专用清洁剂配合无尘布进行处理。引入自动化焊接设备可减少人为操作误差,通过传感器实时监测加热温度、压力及焊接速度,确保每一扇薄壁塑钢窗的焊接过程符合GB/T 8478-2020的标准要求,从源头降低开裂风险。