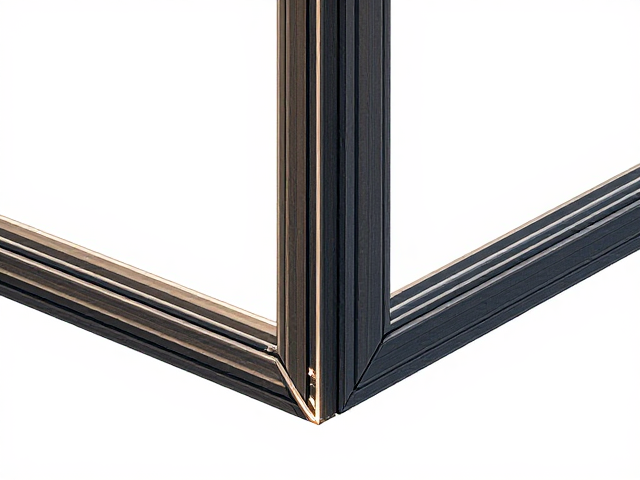
焊接角强度的核心影响因素
薄壁塑钢窗的焊接角强度并非单一材料属性,而是由型材配方、焊接工艺参数及环境条件共同决定的系统性结果。在塑料门窗制造领域,焊接质量直接决定了窗户的整体力学性能,其中角部强度是衡量结构稳定性的关键指标。不同地区的气候特征会倒逼生产企业调整原材料配方,例如北方地区冬季寒冷,型材中需增加抗冲击剂以提高低温韧性,而南方地区高温高湿,则更关注材料的耐候性与抗紫外线能力。这种基于地域气候特征的配方微调,直接导致了不同产地塑钢窗在焊接处的分子链结合状态存在差异,进而使得角强度数据出现波动。
生产工艺的精细化程度也是造成强度差异的重要内因。焊接过程涉及加热温度、加压时间、冷却速度以及焊接压力等多个变量,任何一项参数的偏差都会影响PVC型材界面的熔接效果。部分生产企业采用先进的数控焊接设备,能够精确控制加热板的温度和焊接压力,确保型材界面充分熔融并均匀挤压,形成致密的分子间扩散层。相比之下,若设备老化或操作不规范,可能导致焊接面出现虚焊、假焊或溢料不足等现象,这些微观缺陷在宏观测试中便体现为角强度的降低。因此,即使使用同一品牌的型材,不同的生产管理水平也会导致最终产品的强度表现不一。
地方标准对检测与验收的影响
中国各地执行的地方标准在检测方法和验收阈值上存在显著差异,这是造成“各地强度不同”感知的主要原因。国家标准GB/T 8814-2004《门、窗用未增塑聚氯乙烯(PVC)型材》规定了基本的物理力学性能要求,但具体的安装验收和成品检测往往参照各省市的建设规范。例如,某些沿海发达地区或气候恶劣地区的地方标准,可能要求角强度测试值高于国标底线,或者对低温冲击强度设定了更严格的上限。这种标准体系的多元化,使得不同地区生产的窗户在出厂检验时的合格判定线并不完全一致,导致市场流通的产品在实测数据上呈现出地域性特征。
检测环境的标准化程度直接影响测试结果的可复现性。角强度测试通常需要在规定的温度环境下进行,因为PVC材料具有明显的温度敏感性,低温下材料变脆,高温下材料变软。部分地区实验室严格执行恒温恒湿条件,而若测试环境温湿度控制不严,数据离散度会显著增加。此外,角强度测试后的破坏模式(如型材断裂、焊接面剥离或角部变形)也是评价重点。不同地区的检测机构在评估“合格”的定义时,可能更侧重于断裂载荷的具体数值,也可能结合变形量进行综合判断,这种评价体系的细微差别,进一步加剧了不同地区产品强度数据的分散性。
选购时的技术规避与验证
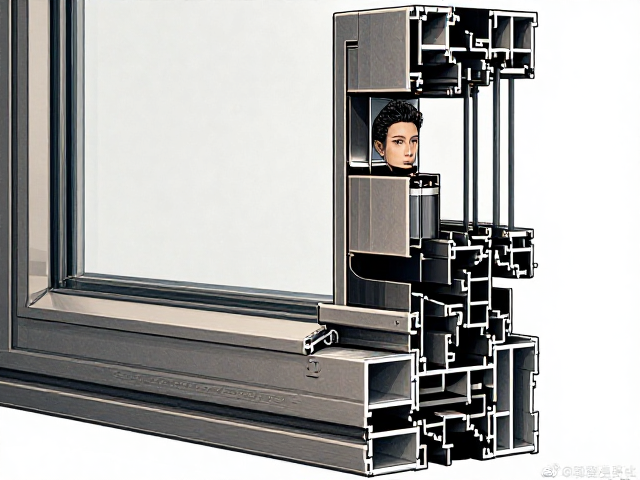
在选购薄壁塑钢窗时,关注型材壁厚与加强筋结构是提升角部强度的有效途径。薄壁塑钢窗通常指主材壁厚在1.4mm-2.0mm之间的产品,相较于厚壁型材,其对焊接工艺的要求更为苛刻。选购时应重点观察窗框角部是否配备金属增强型钢,虽然塑料本身焊接强度有限,但内部金属衬钢的刚性支撑能显著抵抗外力冲击,防止角部变形。同时,检查焊接处的打磨处理,优质的焊接角部应经过精细打磨,接缝平整光滑,无明显黑线或凹凸不平,这通常是焊接压力适中、冷却良好的直观体现。
验证产品质量应依赖可追溯的检测报告而非口头承诺。正规生产企业应提供由第三方检测机构出具的型式检验报告,重点关注报告中“角强度”、“焊接剥离力”及“低温冲击”等关键指标。选购时可要求商家展示近期批次的产品检测报告,并核对报告中的检测依据标准是否为现行有效的国标或地标。对于工程用窗,还需确认其是否符合当地住建部门规定的节能与安全验收要求。通过对比不同品牌在同一检测标准下的数据表现,能够更客观地评估产品的实际性能,避免因信息不对称导致的选购偏差。