烤漆铝包木门窗注胶角码工艺的核心逻辑
注胶角码技术是现代高端铝包木门窗连接体系中的关键节点,其核心在于通过高强度结构胶填充角码与铝型材、木材连接处的微观缝隙,形成刚性整体。在传统的机械连接中,螺丝紧固往往因长期受力或材料形变导致松动,进而引发门窗变形或密封失效。引入注胶工艺后,胶水在固化过程中产生的收缩力与化学粘结力,能够显著提升角码与基材的握钉力和整体强度,有效抵抗风压和热胀冷缩带来的应力集中。这一工艺通常配合高精度数控切割的角码使用,确保角码与型材端面达到近乎完美的贴合度,为后续注胶提供严密的封闭空间,防止胶水外溢或填充不均。
烤漆表面处理在铝包木门窗中扮演着双重角色,既是对铝合金外框的保护,也是提升整体美学质感的关键步骤。优质的烤漆工艺通常经过前处理、静电喷涂、高温烘烤等多道工序,形成致密均匀的涂层。这种涂层不仅具备优异的耐候性,能抵御紫外线、酸雨及极端温度的侵蚀,还能在视觉上与木材纹理形成和谐的对比或融合。在注胶角码工艺中,角码表面的烤漆层需具备良好的兼容性,确保结构胶能穿透或附着于涂层表面,实现金属与胶体的牢固结合,避免因涂层剥离导致连接点失效。
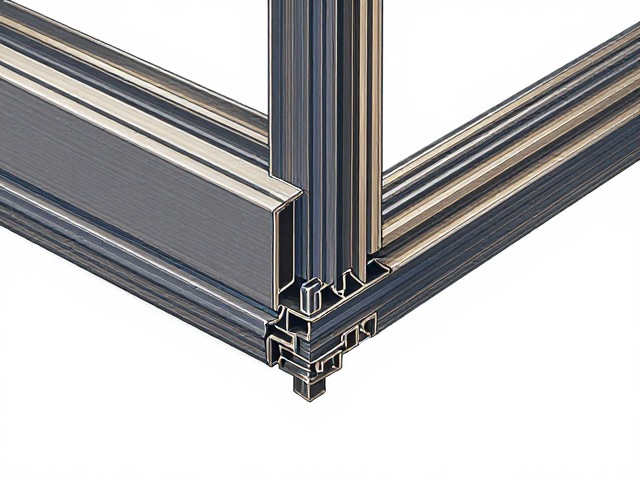
铬酸钝化防腐的微观机制与优势
铬酸钝化处理是铝合金表面预处理中极为重要的一环,其原理是在酸性铬酸盐溶液中,通过氧化还原反应在铝材表面形成一层致密的、具有自修复能力的复合氧化膜。这层膜主要由三价铬和六价铬的氧化物组成,厚度通常在纳米级别,却能显著提升基体的耐腐蚀性能。在门窗制造环境中,铬酸钝化膜能有效隔离铝材与外界氧气、水分及腐蚀性离子的接触,延缓电化学腐蚀的发生。对于注胶角码而言,经过铬酸钝化处理的角码表面,其微观结构更为稳定,有利于结构胶分子的渗透与锚固,从而在界面出形成更强的化学键合。
相较于其他钝化工艺,铬酸钝化在耐盐雾测试和长期户外暴露实验中表现出卓越的性能稳定性。其形成的钝化膜具有良好的疏水性,能有效阻挡水汽渗透,防止角码在潮湿环境下发生点蚀或晶间腐蚀。在铝包木门窗这一特定应用场景中,木材内部的水分挥发与外部环境湿度变化会形成复杂的微气候,铬酸钝化层能有效抵御这种交变应力下的腐蚀风险。此外,该工艺处理后的表面导电性和涂装附着力均处于较优水平,为后续可能的二次涂装或直接注胶提供了理想的物理化学基础,确保了角码在数十年使用寿命周期内的结构完整性。
工艺执行标准与质量控制要点
注胶工艺的成功执行依赖于严密的过程控制,从角码的清洁度、胶水的选型到注胶的压力与温度,每一个环节都影响着最终性能。施工前,角码与型材接触面必须经过严格的除油、除尘处理,确保无油污、无氧化皮残留,这是保证胶水粘结力的前提。选用的高性能聚氨酯或环氧树脂结构胶,需具备低收缩率、高抗撕裂强度以及优异的耐候性,同时需与烤漆表面具有良好的相容性。注胶过程中,需控制胶枪压力,确保胶水能充分填充角码与型材之间的所有空隙,避免气泡或空洞的产生,固化过程中需保持环境温度的稳定,以促进胶层充分交联固化。
铬酸钝化膜的质量检测通常包括外观检查、膜厚测量以及盐雾试验等指标。合格的钝化膜应色泽均匀,无流挂、无露底现象,膜厚控制在规定范围内,既保证防腐性能又不影响后续涂层的附着力。在实际生产中,需定期监测钝化槽液的浓度、pH值及游离酸度,确保处理效果的一致性。对于注胶角码,还需进行拉拔试验或剪切强度测试,验证角码与型材在受到外力作用时的抗破坏能力。通过建立完善的质检流程,记录每一批次角码的处理参数和测试结果,可有效追溯产品质量,确保每一扇门窗在极端环境下的安全运行。