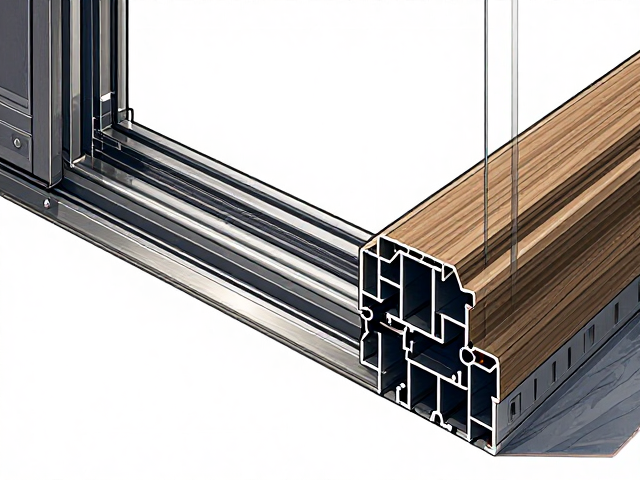
工艺原理与材料特性基础
烤漆铝包木门窗的核心在于铝合金外层与实木内层的完美结合,而连接处的密封性能直接决定了整窗的气密性与水密性。复合发泡胶条作为关键的密封组件,通常由EPDM(三元乙丙橡胶)主体与内部金属骨架或发泡芯材构成,其表面经过精密加工以适配铝木接口的复杂几何形状。超声波焊接技术利用高频机械振动产生的剪切应力,使胶条与金属或木材接触面的分子间产生剧烈摩擦,局部温度迅速升高至材料熔点,从而实现无需粘合剂的分子级融合。这种物理连接方式避免了传统热熔胶或双面胶可能存在的老化、脱胶风险,尤其适用于对耐候性和长期密封稳定性要求极高的高端门窗系统。
在实际应用中,复合发泡胶条的微观结构对焊接效果有着显著影响。EPDM材料具有良好的耐臭氧、耐紫外线特性,但其非极性分子结构使得常规溶剂难以渗透,这促使焊接工艺成为更优选择。超声波焊接过程中,高频振动不仅清理了接触面的微观污染物,还能在胶条内部形成均匀的熔合区。对于铝包木结构,焊接点需精准定位在铝合金翼缘与胶条背部,确保热量传递可控,避免高温损伤内部实木基材或导致外层烤漆层变色。这一工艺逻辑强调了对材料热力学性能的精确计算,通过调整振幅与压力,平衡焊接强度与材料完整性。
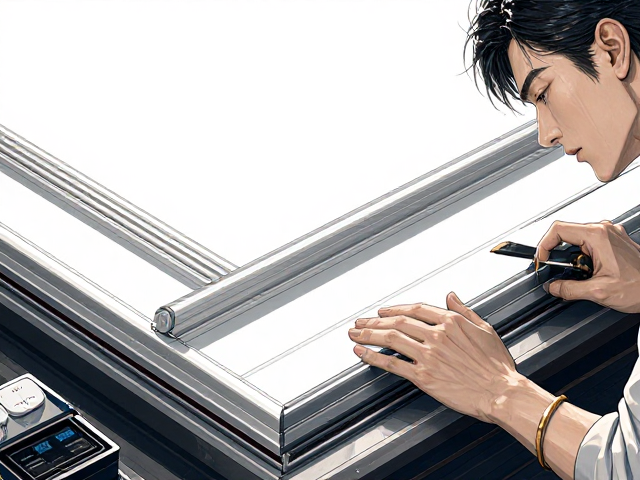
设备参数与焊接过程控制
超声波焊接系统由发生器、换能器、变幅杆和焊头(模具)组成,其核心在于频率与能量的稳定输出。针对复合发泡胶条,工业上常采用20kHz或35kHz的超声波设备,其中20kHz设备能量密度大,适合大面积连续焊接,而35kHz设备频率更高,振动更细腻,适用于精密部件或薄壁胶条的焊接。参数设置需严格依据胶条材质密度与厚度进行校准,典型参数范围中,焊接功率多维持在800W至1500W之间,焊接时间控制在0.5秒至2.5秒,保压时间则约为0.5秒至1秒。这些数值并非固定不变,而是会根据环境温度、胶条批次差异进行动态微调,以确保熔深一致。
焊头的设计与表面处理是决定焊接质量的关键环节。焊头通常由航空铝合金或特种钢制成,表面经过硬化处理以提高耐磨性,其底面形状需与胶条焊接路径完全匹配。在焊接过程中,焊头需对胶条施加恒定的下压力,压力值通常控制在0.2MPa至0.6MPa范围内,过大的压力会导致胶条变形过度,影响安装后的密封效果;压力过小则会导致接触不良,产生虚焊。此外,焊接轨迹的控制需通过高精度伺服电机实现,确保焊头严格贴合铝包木型材的预设路径,特别是在转角部位,需降低速度并适当增加能量输出,以弥补路径变化带来的热量散失,保证焊缝连续无断点。
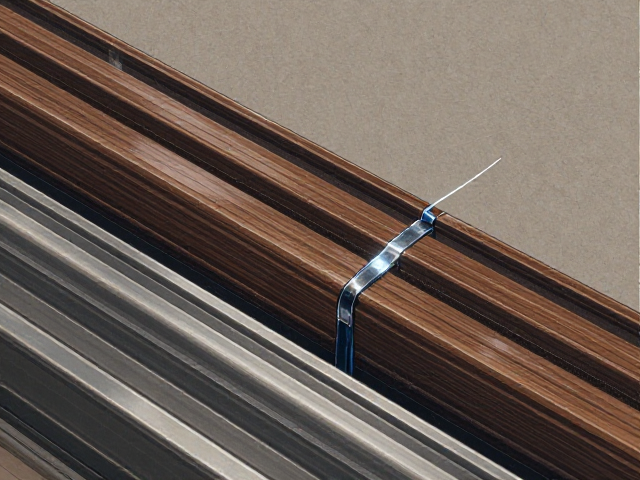
质量控制与缺陷分析
焊接质量的检测主要依赖于外观检查、拉力测试以及气密性验证。外观检查需确认焊缝表面平整,无明显的溢料、焦烧或凹陷,颜色应与基材保持协调,无因过热导致的烤漆层变色。拉力测试通过专用夹具对焊接部位施加垂直于焊接面的剥离力,行业标准通常要求剥离强度不低于规定阈值,以确保胶条在长期风压作用下不发生脱落。对于高端应用,还会进行氦质谱检漏或压差法气密性测试,验证焊接后整体结构的密封性能是否达到设计标准,如满足GB/T 7106或相关国际标准中的4级或6级气密性要求。
常见的焊接缺陷主要包括虚焊、过焊和偏移。虚焊表现为焊接面未完全熔合,手触有硬感,通常由压力不足、振幅过低或焊头脏污引起,需清洁焊头并优化压力参数。过焊则导致胶条材料分解、变色甚至产生脆性断裂,多因能量密度过高或焊接时间过长所致,可通过降低功率或缩短时间进行修正。偏移问题则源于夹具定位不准或焊头磨损,导致焊缝偏离预设路径,影响外观及密封效果,需定期校准夹具精度并更换磨损焊头。通过建立严密的参数数据库与缺陷响应机制,可有效提升焊接过程的稳定性与产品一致性。