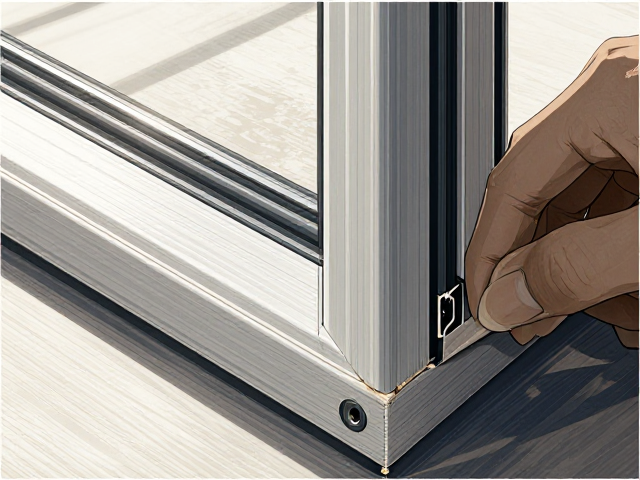
角部注胶的核心作用与材料选择逻辑
60系列塑钢窗在建筑门窗系统中占据重要地位,其角部连接处的密封性能直接决定了整窗的使用寿命与防水效果。传统的焊接工艺虽然能形成整体结构,但在长期温差变化及风压作用下,角部仍可能出现微裂纹或缝隙。注胶工艺通过在高强度角部连接处注入专用密封胶,填补焊接缝与型材内部的微观空隙,从而形成严密的防水屏障。这种工艺不仅增强了角部的抗撕裂强度,还有效隔绝了雨水渗透的路径,是提升60系列塑钢窗整体性能的关键工序。
密封胶的选择需严格遵循材料相容性原则,通常推荐使用中性硅酮耐候密封胶或专用PVC角部连接胶。此类材料具备优异的耐紫外线、耐高低温及抗老化性能,能与塑钢型材表面形成牢固的物理与化学结合。在实际施工中,需确保胶体具有良好的流动性以充分填充角部间隙,同时具备适当的固化时间,避免过早固化导致填充不实。正确的材料匹配能够显著延长注胶层的老化周期,防止因胶体开裂导致的渗漏问题,确保窗框在恶劣气候条件下的稳定性。
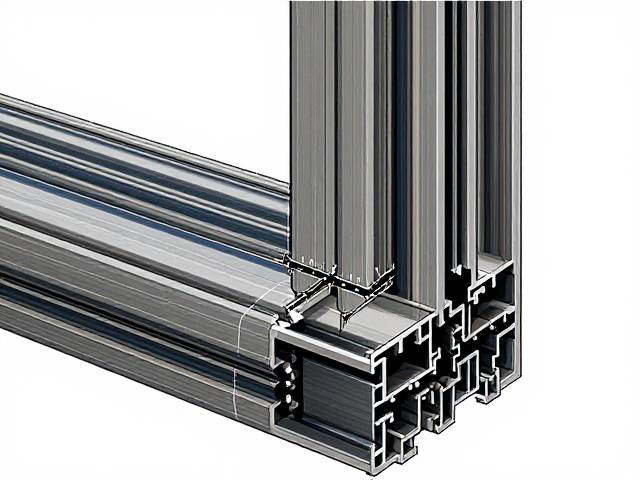
角部注胶的标准施工流程
施工前需对60系列塑钢窗的角部进行彻底清洁,去除焊接残留物、灰尘及油污,确保基材表面干燥、平整且无松动现象。使用专用清洁剂擦拭角部接缝处,再用无水酒精进行二次净化,这是保证胶体附着力的基础步骤。若角部存在明显的焊瘤或不平整,需先进行打磨处理,使接缝宽度均匀,为注胶创造理想的几何条件。清洁质量直接影响胶体的粘结强度,任何残留污染物都可能成为日后脱胶渗漏的隐患。
注胶时应使用专用注胶枪,沿角部接缝连续、均匀地注入密封胶,确保胶体充满整个缝隙,无气泡、断点或空洞。注胶过程中需保持枪嘴与接缝平行,以恒定速度移动,避免胶体堆积或拉丝。注胶完成后,立即使用刮板或专用工具对胶缝进行压实与修整,使胶面平整光滑,并与型材表面紧密贴合。修整时需清除溢出的多余胶体,保持外观整洁,同时检查胶缝内部是否完全填充,确保无隐蔽缺陷。
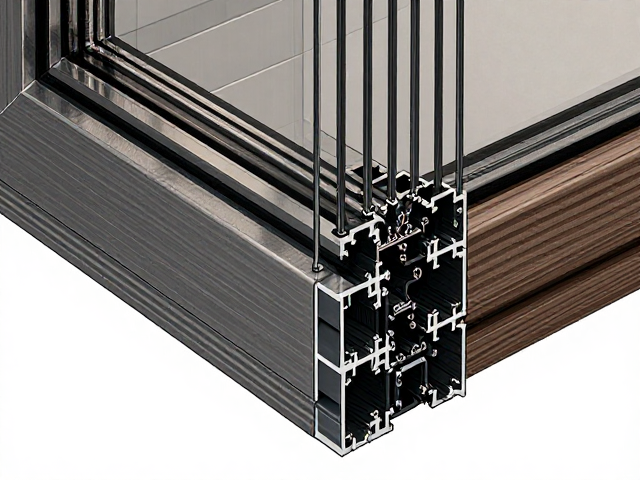
防水排水孔的科学布局与功能实现
排水孔的设计是60系列塑钢窗防水体系的重要组成部分,其核心在于平衡排水效率与防风防虫需求。常见的排水孔形式包括内嵌式和外露式,其中内嵌式排水孔因隐蔽性好、不易积灰而备受青睐。排水孔的位置应设置在窗框底部外侧,且位于封闭腔体的最低点,以便雨水能迅速排出。孔口直径通常控制在5-8毫米,既保证排水通畅,又可有效阻挡雨水在风压作用下倒灌入室内。
排水孔的布局需结合窗型结构进行优化,对于大面积玻璃窗,应在每扇窗的底部至少设置两个排水孔,间距不超过600毫米,以确保排水无死角。排水孔内部应设置挡水片或迷宫式结构,利用气压差原理阻止雨水在强风天气下被压入窗框内部。此外,排水孔周边需设置密封胶条或防水垫圈,防止雨水通过孔口与型材间的缝隙渗入。科学的排水孔设计能显著降低窗框内部积水风险,避免因积水导致的型材变形或五金件锈蚀。
注胶工艺与排水系统的协同增效
注胶工艺与排水孔设计在60系列塑钢窗中存在着严密的协同关系,二者共同构建起严密的防水体系。注胶形成的角部密封层能有效防止雨水从窗框接缝处渗入,而排水孔则负责将已进入窗框腔体的少量积水迅速排出。若注胶不严密,雨水可能大量渗入腔体,超出排水孔的排水能力,导致积水滞留;反之,若排水孔设计不合理,即使注胶完美,腔体内的冷凝水或微量渗水也可能无法及时排出,长期积累引发霉变或结构损坏。
在实际应用中,需定期检查注胶层的完整性及排水孔的通畅性,确保二者功能正常。发现胶体老化开裂或排水孔堵塞时,应及时进行修复或清理,以维持防水体系的有效性。对于新建或翻新项目,建议在施工阶段即对注胶质量及排水孔布局进行严格验收,确保符合相关技术标准。通过注胶与排水系统的协同作用,60系列塑钢窗能在复杂气候条件下保持优异的密封性与耐久性,为建筑提供长久的防护保障。