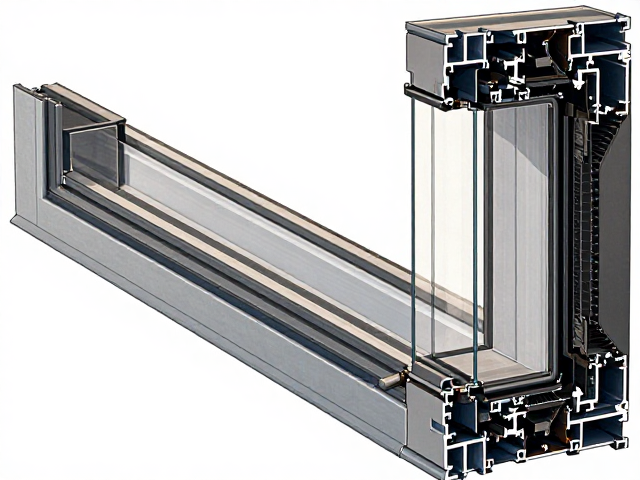
60系列塑钢窗扇框高度选型的核心逻辑
60系列塑钢窗的“60”指的是型材主框的宽度为60毫米,这一尺寸决定了整体窗型的基础结构强度与安装空间。在实际选购与安装过程中,扇框高度并非随意设定,而是需要严格遵循门窗洞口尺寸与型材系列的标准模数。通常情况下,60系列型材的开启扇高度范围多集中在600毫米至1200毫米之间,过低会影响采光与视野,过高则会增加五金件负荷,导致窗扇下垂或闭合不严。
选型时需结合建筑层高与功能需求进行计算。对于常规住宅阳台或客厅飘窗,扇框高度通常控制在1.2米至1.5米以内,以确保开启的便捷性与安全性。若洞口尺寸较大,建议采用固定玻璃与开启扇组合的设计,固定扇高度可适当增加,而开启扇高度必须控制在型材五金系统(如滑轮、铰链或摩擦铰)的额定承载范围内,避免因受力不均导致密封失效。
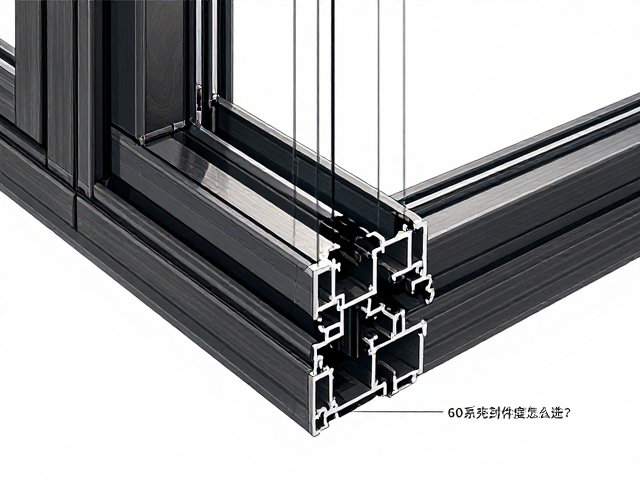
角部注胶工艺对密封性能的提升机制
注胶工艺是指在塑钢窗组角过程中,将专用的组角胶注入型材角部腔体内部,使其与型材内壁紧密结合,形成一体化的连接结构。相较于传统的拼接或单纯依靠五金固定的方式,注胶工艺能显著增强角部的结构强度,防止因温差变化或风力作用导致的角部松动或变形。这种工艺通过填充型材内部的空腔,消除了拼接缝隙,从物理结构上阻断了空气与水的渗透路径。
密封性的提升主要体现在水密性与气密性的双重保障上。高质量的组角胶具有优异的耐候性与粘接力,能有效抵抗紫外线老化及雨水侵蚀。当雨水冲刷窗框角部时,注胶形成的密封层能防止水分通过型材拼接处的微小间隙渗入室内。同时,严密的角部连接减少了窗框整体的形变空间,使得密封胶条能更均匀地贴合窗框与窗扇,提升了整体窗型的保温隔热效果,降低室内热量散失。
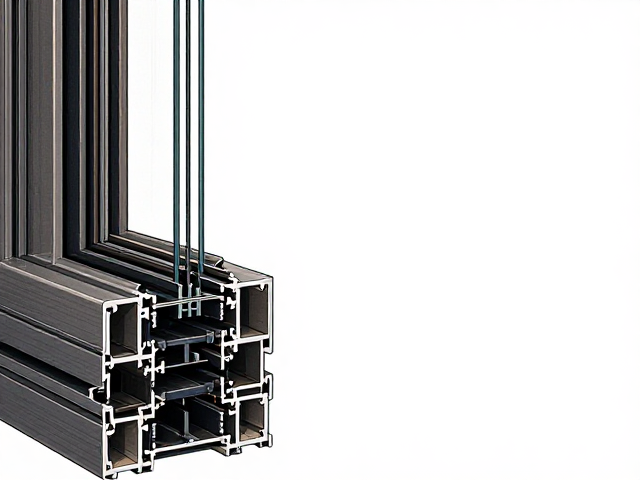
型材材质与胶条搭配对最终效果的影响
注胶工艺的效果发挥,离不开型材基材的质量支撑。60系列塑钢窗通常采用PVC-U型材,其内部需配置严密的钢衬以增强抗风压能力。若型材壁厚不足或钢衬配置不合理,即使经过注胶处理,长期受力后仍可能出现角部微裂,导致注胶层失效。因此,在关注注胶工艺的同时,必须核对型材的壁厚是否符合国家标准,一般主材壁厚不应低于规定值,以确保整体结构的稳定性。
密封胶条的选择与安装也是决定密封效果的关键环节。三元乙丙(EPDM)胶条因其优异的耐老化性能,常作为首选材料。在注胶工艺到位的基础上,胶条需与型材槽口紧密嵌合,且不得出现扭曲、断裂或脱槽现象。部分高端工艺采用复合胶条或带有发泡唇边的胶条,进一步增强了密封效果。安装时需确保胶条连续无断点,特别是在转角部位,需采用专用胶水粘接或整体折弯工艺,避免此处成为密封短板。
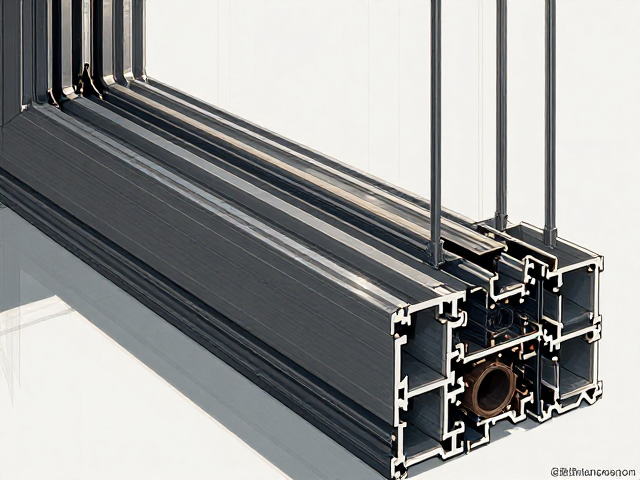
安装细节与后期维护对密封性的长期影响
即便型材与工艺均达标,安装过程中的不规范操作仍可能削弱注胶工艺的效果。安装时需确保窗框水平垂直,固定点间距符合规范,避免因安装应力导致型材扭曲,进而破坏角部注胶层的完整性。膨胀螺丝的固定不宜过紧,以免挤压型材导致变形,影响窗扇与框体的配合精度。正确的安装能确保注胶形成的刚性角部在受力时保持原状,维持长期的密封性能。
后期维护同样不可忽视。定期清理窗框槽口内的灰尘与沙粒,防止杂质影响胶条的密封效果。检查注胶部位是否有开裂或脱落迹象,若发现密封胶老化硬化,应及时清理并重新施打耐候密封胶进行修补。保持排水孔畅通,避免雨水积聚导致型材内部受潮,长期浸泡可能影响型材与胶体的粘接性能。科学的维护能延长注胶工艺的使用寿命,确保持久的密封效果。