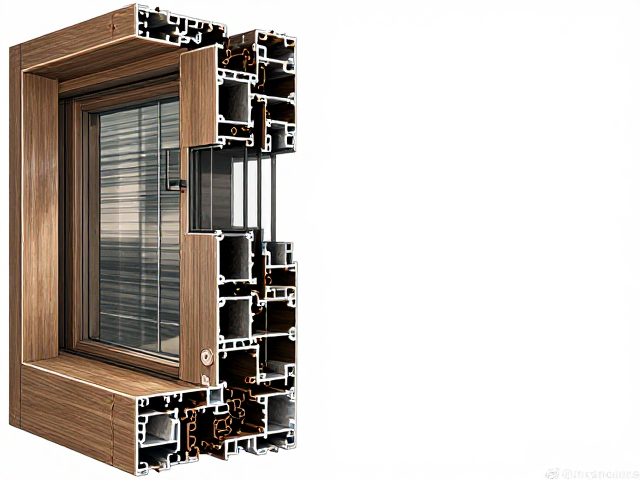
烤漆铝包木门窗应力释放设计的核心逻辑
铝包木门窗在长期服役过程中,铝合金与实木之间因热膨胀系数差异会产生巨大的内应力,这种应力若无法有效释放,极易导致漆面开裂、木材变形或连接件松动。应力释放设计的核心在于构建一个能够动态平衡温度变化与材料形变的缓冲结构,通常通过在铝型材与木框结合部设置特制的弹性隔离层或微动槽来实现。这种设计并非简单的物理隔断,而是通过精密计算的间隙配合,允许两种材料在一定范围内独立形变,从而削弱剪切力对整体结构的破坏。
实际工程应用中,常见的应力释放方案多采用高耐候性的三元乙丙(EPDM)橡胶或改性硅胶作为中间介质,这些材料具备优异的压缩永久变形率和耐老化性能,能长期维持缓冲效果。在型材加工环节,铝合金副框与木框连接处常设计为阶梯式或燕尾槽结构,配合专用结构胶进行粘接,既保证了连接的稳固性,又通过几何形状的变化分散了集中应力。这种物理结构的优化,使得门窗在经历四季温差变化时,内部应力得以逐步衰减,从而维持整窗的几何稳定性。
钝化处理工艺对表面性能的提升作用
钝化处理是铝型材表面预处理的关键步骤,其本质是通过化学或电化学方法,使金属表面形成一层致密、稳定的氧化物保护膜。对于铝包木门窗而言,常用的钝化工艺包括铬酸盐钝化和无铬钝化两种路径,其中无铬钝化因符合环保法规要求,正逐渐替代传统的六价铬处理。这一过程能有效去除表面油污及杂质,并生成具有自修复能力的纳米级氧化层,显著提升了基材的耐腐蚀能力,为后续喷涂提供理想的微观界面。
在具体的工艺参数控制上,钝化液的浓度、pH值以及处理时间直接影响氧化膜的厚度与均匀性。通常,浸渍处理时间控制在30至60秒之间,温度维持在20-30摄氏度,以确保生成的转化膜厚度在微米级别且结构致密。经过钝化处理的铝材,其盐雾测试时间可显著延长,有效抵御沿海高盐雾环境或工业大气中的腐蚀侵蚀。这一底层防护机制,直接决定了烤漆层在极端气候条件下的附着力与耐久性,是防止漆膜起泡、剥落的重要先决条件。
烤漆工艺中的应力消除与固化机制
烤漆过程不仅是装饰性的着色手段,更是进一步消除材料内应力、提升表面硬度的热处理过程。在粉末喷涂后,工件进入高温固化炉,温度通常控制在180-200摄氏度区间,保温时间约为15-20分钟。在这一阶段,粉末涂料中的树脂成分发生交联反应,形成三维网状结构,同时木材与铝材结合部的残余应力在受热过程中得到松弛。科学的温控曲线能够避免局部过热导致的木材碳化或漆面流挂,确保涂层与基材形成牢固的化学键合。
为了确保漆面的长期稳定性,烘烤后的冷却过程同样至关重要。快速而不失均匀的冷却有助于固化后的涂层形成更紧密的分子排列,减少因温差骤变引发的微观裂纹。此外,部分高端工艺会在烘烤前增加预烘烤步骤,去除木材内部的水分,防止高温下水分汽化膨胀导致漆面针孔。这种经过严格热力学控制的烤漆工艺,不仅赋予了门窗优异的色泽均匀度和光泽度,更通过物理固化作用,强化了整体结构的抗冲击性能,使产品在长期使用中保持外观与功能的一致性。