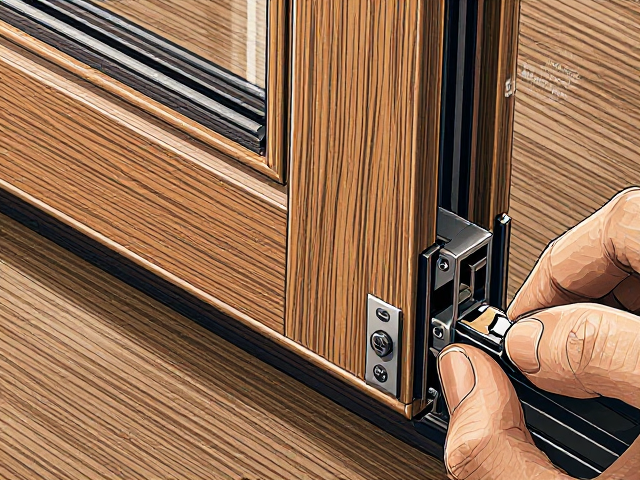
烤漆铝包木门窗传动盒连接教程
传动盒作为门窗五金系统的核心枢纽,其安装精度直接决定了整扇窗的启闭手感与密封性能。在铝包木结构中,由于木材具有天然的吸湿膨胀特性,而铝合金型材化学性质稳定,两者结合处若连接不当,极易因受力不均导致五金件松动或型材变形。因此,在组装传动盒时,必须严格遵循铝材与木框的受力平衡原则,确保传动盒底座与铝框内壁紧密贴合,同时预留出门扇关闭时的微小间隙,以应对木材随环境湿度变化产生的形变。
实际操作中,需先将传动盒主体嵌入铝框预设的腔体内,使用专用夹具固定位置,避免焊接或螺丝紧固时产生应力集中。此时应重点检查传动盒与锁点轴的平行度,利用高精度水平仪进行微调,确保所有锁点轴线处于同一水平面上。若发现偏差,需通过调整连接片或垫片进行补偿,切勿强行拧紧螺丝,以免破坏铝框内部的加强筋结构。完成初步定位后,使用内六角扳手将固定螺丝按对角顺序逐步锁紧,力度需均匀,确保传动盒无晃动且能自由转动。
木纹转印工艺详解
木纹转印技术旨在在铝合金表面模拟天然木材的纹理与色泽,其核心在于对油墨配方与温度控制的精准把握。高质量的木纹转印通常采用热转印或水性喷涂工艺,其中热转印通过高温高压使油墨中的树脂成分与铝材表面的氧化层发生物理结合,形成持久的装饰层。在工艺启动前,铝材表面需经过严格的脱脂、水洗、铬化处理,以确保油墨附着力,这一步骤直接决定了后期涂层是否会出现起泡或脱落现象。
转印过程中,温度曲线是决定纹理清晰度的关键变量。一般控制转印温度在180℃至200℃之间,升温速率需保持稳定,避免局部过热导致木纹模糊或颜色不均。油墨的粘度也需根据季节和湿度进行动态调整,夏季环境湿度大时,可适当降低油墨粘度并延长烘烤时间,以利于溶剂挥发;冬季则需提高烘烤温度,确保涂层完全固化。转印完成后,需进行冷却定型,随后通过百格测试检查涂层附着力,确保其符合建筑门窗装饰面的耐用性要求。
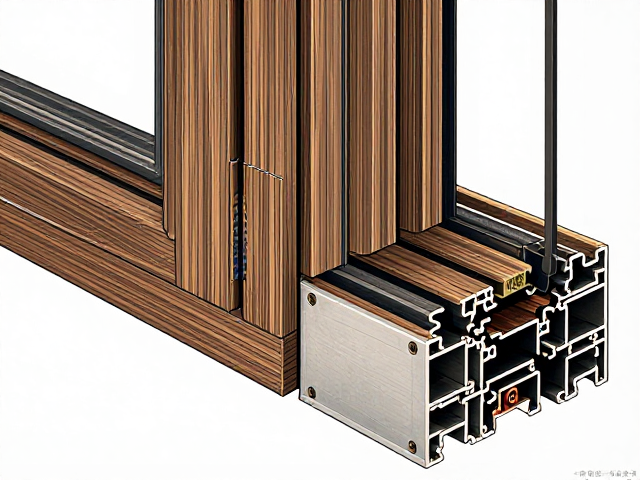
材质特性与工艺协同
铝包木门窗的性能优势源于铝合金与木材两种材料的物理特性互补,但在加工过程中,两者的协同效应需要通过严密的工艺衔接来实现。木材的透气性与保温性使得室内环境更为舒适,而铝合金的高强度与耐候性则保障了门窗的结构安全与外观持久。在传动盒安装与木纹转印这两个关键环节,必须充分考虑到木材含水率对五金件安装位的影响,以及铝合金表面处理对转印效果的从属关系。
木材在加工前需经过专业的烘干处理,将含水率控制在8%-12%之间,以消除内部应力,减少后续使用中的变形风险。这一预处理步骤直接影响传动盒安装孔位的稳定性,若木材含水率过高,安装后的螺丝容易松动,导致传动盒移位。同时,铝合金型材在转印前的表面状态会直接影响木纹的还原度,粗糙的表面会导致纹理发虚,而过于光滑的表面则可能降低油墨附着力。因此,表面处理工艺需与转印工艺形成严密的逻辑闭环,确保最终成品兼具美观与实用。
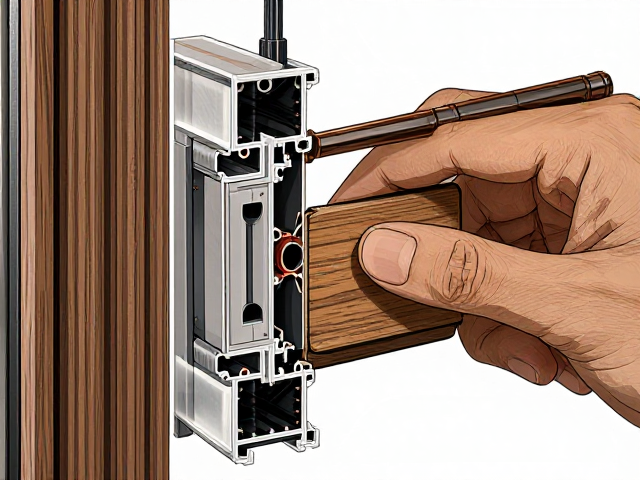
常见问题与排查
在实际生产与安装环节中,传动盒异响与木纹转印色差是两大常见痛点,需通过严密的排查流程解决。传动盒异响多由螺丝松动、内部齿轮磨损或安装面不平整引起。若发现启闭时有摩擦声,应首先检查固定螺丝是否松动,其次观察传动盒内部齿轮啮合情况,必要时更换磨损部件。若异响持续存在,需重新校准传动盒与锁点的平行度,确保运动轨迹顺畅。
木纹转印后的色差问题通常源于批次间油墨配比差异或转印温度波动。若发现成品颜色与标准色板不符,需立即停止生产,检查油墨搅拌是否均匀,确认转印炉温度传感器是否准确。对于已出现的色差产品,若程度较轻,可通过二次补色处理进行微调;若色差严重,则需重新进行转印工艺。此外,转印后的涂层若出现橘皮现象,通常是因为喷涂厚度不均或固化时间不足,需调整喷枪压力与烘烤曲线,确保涂层平整光滑。