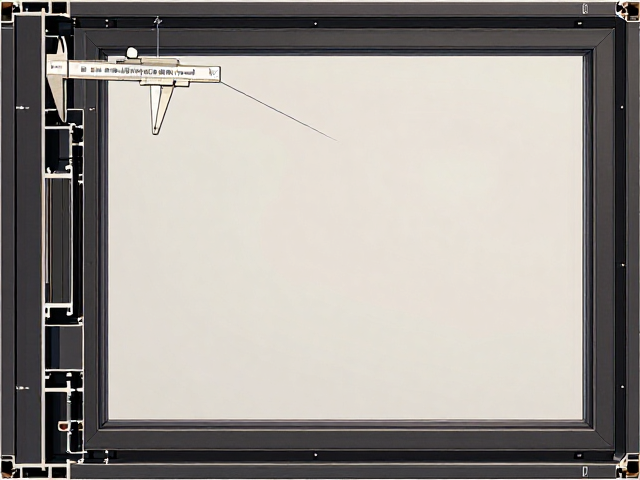
新国标1.8mm壁厚的执行标准与测量基准
GB/T 8478-2020《建筑外门窗保温性能分级及检测方法》及相关门窗型材标准中,对铝合金及塑钢门窗的主材壁厚提出了明确的最低限值要求。对于普通住宅外窗,主型材壁厚通常要求不低于规定数值,而近期市场关注的“1.8mm”更多指向高端断桥铝或特定高抗风压等级的型材壁厚标准。这一数值并非凭空设定,而是基于不同地区风压荷载计算得出的物理强度底线。在实际工程验收或家庭装修选材中,严格对照国家标准中的壁厚公差范围进行核对,是确保门窗结构安全的基础步骤。
测量数据的准确性直接决定了材料是否合规,游标卡尺作为基础测量工具,其使用规范显得尤为重要。许多消费者误将卡尺直接夹在型材表面最薄处或装饰覆盖层上,导致读数严重偏误。正确的测量方式应选取型材截面中受力关键部位,如立柱、横梁的主腔体壁厚,并清除表面氧化层或涂层干扰。测量时需保持卡尺测量面与型材壁垂直,轻微晃动以寻找最小稳定读数,避免因倾斜造成测量值虚高。这种严谨的操作细节,能最大程度还原型材真实的物理参数。
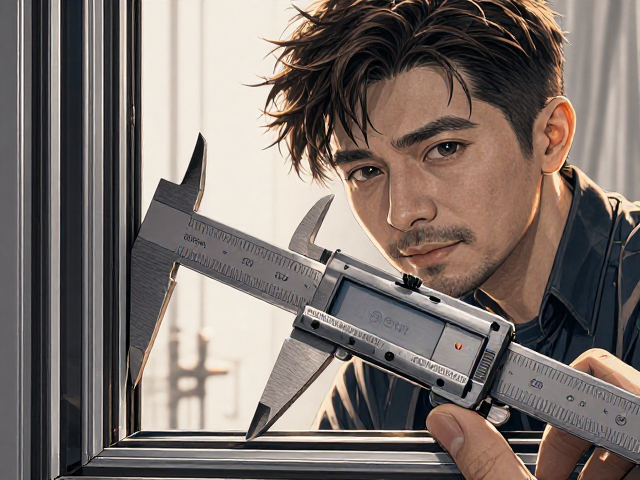
游标卡尺实操中的常见误区与修正
在实际测量过程中,塑料或铝合金型材表面的隔热条、密封胶条以及装饰性覆膜会极大干扰判断。若未去除这些附加物直接测量,所得数据往往远超实际金属或塑料基材厚度,形成“虚胖”现象。例如,某些声称壁厚1.8mm的型材,若扣除表面2-3mm的隔热填充或装饰层后,实际有效壁厚可能不足1.2mm,这将直接影响窗户的抗风压性能和耐久性。因此,测量前必须明确“主材壁厚”的定义,即材料本体厚度,而非包含辅助组件的整体宽度。
卡尺的精度选择与读数习惯也是关键变量。市面常见的游标卡尺精度多为0.02mm或0.05mm,对于1.8mm这一临界值,微小的误差可能导致合规性误判。操作时需检查卡尺零位是否对齐,测量爪是否有磨损或异物粘连。建议在同一位置多次测量取平均值,以消除因型材表面不平整带来的偶然误差。此外,需警惕将“壁厚”与“型材宽度”混淆,后者是型材截面设计的尺寸指标,与材料强度无直接线性关系,不可将两者数据混用进行合规性评估。
数据核验与现场避坑要点
面对市场上琳琅满目的门窗产品,单一的数据宣称不足以作为最终依据。核验时应结合型材截面图与实物测量,确认主腔体结构是否完整。部分劣质产品可能在外观上采用厚壁设计,但内部存在大量填充泡沫或薄弱隔断,这种“空心”结构在实测壁厚时可能符合标准,但在受力测试中极易变形。因此,测量时应选取型材不同方位的多个点位,特别是转角连接处和受力集中区,确保整体结构的均匀性。
除了壁厚数据,型材的材质标识与检测报告也是重要参考。正规生产的型材表面通常会有清晰的喷码标识,标明材质代号、壁厚规格及生产厂家信息。这些信息应与产品合格证或出厂检测报告中的参数保持一致。若发现标识模糊、缺失或与实测数据存在显著逻辑矛盾(如标识壁厚远大于实测值),则需高度警惕。通过多维度信息的交叉比对,能够有效识别不符合国家标准规范的劣质产品,避免在后续使用中出现安全隐患。