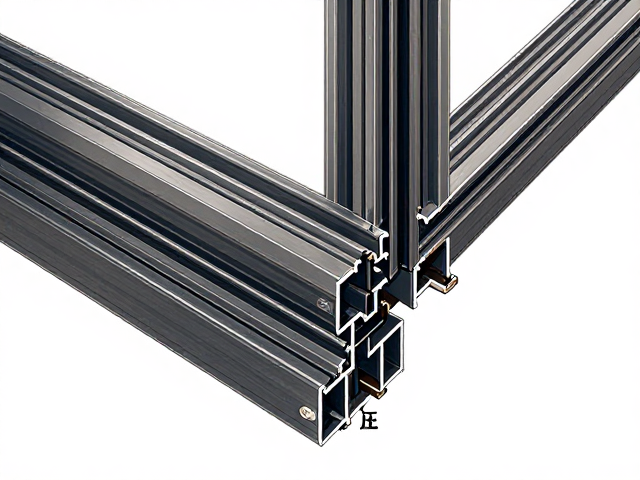
组角强度与密封性的核心基础
薄壁塑钢窗在建筑门窗市场中占据着显著份额,其组角工艺直接决定了窗框的整体力学性能与长期使用的稳定性。组角工序并非简单的拼接,而是通过专用角码与加热熔化后的型材内壁发生物理融合,形成类似“一体成型”的连接状态。这种工艺要求角码必须完全嵌入型材腔体,且加热温度需精准控制,过高的温度会导致PVC材料降解变脆,过低则无法形成有效的分子间渗透,进而影响连接强度。
在实际生产环节,组角后的平整度与间隙控制是检验工艺是否达标的第一道关卡。合格的组角部位应当无明显缝隙,表面过渡平滑,无明显的凸起或凹陷。若组角处存在肉眼可见的裂纹或毛刺,往往意味着加热不均或压力不足,这会成为日后雨水渗漏及结构松动的隐患点。因此,严格的过程质检是确保每一扇窗户具备基础质量的前提,而非依赖后期的修补或表面处理。
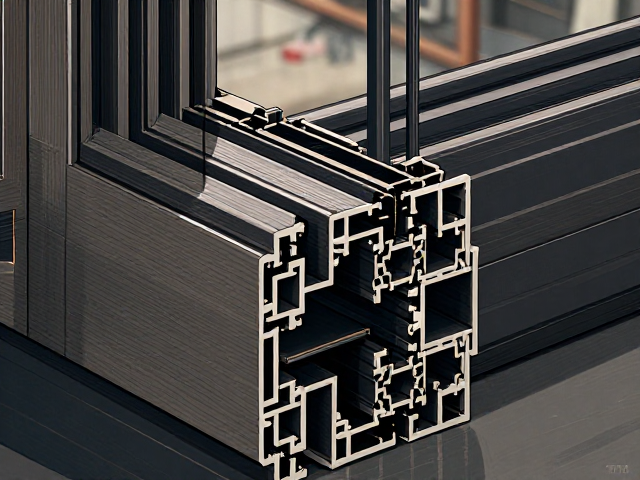
双面总厚度达标的深层逻辑
型材壁厚的厚度标准是衡量薄壁塑钢窗质量的关键指标,其中“双面总厚度”是行业检测中的重要参数。根据相关建筑材料标准,窗框主型材的双面壁厚之和需满足最低限值要求,以确保型材在承受风压及外力冲击时具备足够的刚性。所谓双面总厚度,即型材相对两侧壁厚的总和,这一数据不能仅凭单侧测量结果推断,必须通过专业测厚仪对型材截面进行多点测量后计算得出。
许多用户或施工方容易陷入误区,认为只要单侧壁厚达标即可,实际上,型材腔体的结构设计要求两侧壁厚分布均匀且符合整体计算模型。如果仅追求单侧加厚而忽略另一侧,会导致型材受力不均,在极端天气或安装应力下容易发生扭曲变形。因此,在验收或采购环节,关注并核实双面总厚度是否严格符合国家标准规定的数值,是判断型材用料是否扎实的核心依据,也是防止劣质“非标”型材流入市场的有效手段。
工艺细节与长期稳定性的关联
组角工艺中的注胶步骤是提升密封性与强度的另一项关键操作。在角码与型材加热融合后,注入专用组角胶能够填充内部微小空隙,进一步增强连接部位的抗拉拔力,同时起到严密的防水密封作用。优质的组角胶具有良好的耐候性与粘结性,不易老化开裂,能长期保持组角部位的完整性。若完全省略注胶或使用劣质胶体,组角处极易因热胀冷缩产生微裂纹,导致雨水倒灌及内部构件腐蚀。
此外,组角后的冷却定型时间与压力保持也是影响最终质量的不容忽视的因素。快速撤去压力或冷却不充分,可能导致角码与型材之间产生内应力残留,随着时间的推移,这种内应力可能释放,导致窗框角部出现细微变形或松动。因此,规范的生产流程必须包含稳定的冷却周期,确保型材在无应力状态下固化,从而保障窗户在长期使用中的尺寸稳定性与开启顺畅度。