传动盒核心组件的精准对接与固定逻辑
烤漆铝包木门窗的传动盒作为连接五金执手与锁点的关键枢纽,其安装精度直接决定了门窗的启闭手感与长期稳定性。在实际施工环节中,传动盒通常嵌入于扇梃或框料的专用槽口内,对接过程中需严格校准水平与垂直度,确保传动轴与锁点扇叶的啮合轨迹完全平行。这一步骤不能依赖目测,而应使用高精度水平尺进行多点位校验,因为任何微小的倾斜都会导致五金件在运行过程中产生额外的摩擦阻力,进而加速漆面磨损或造成内部齿轮卡滞。
固定方式需严格遵循原厂设计规范,通常采用高强度自攻螺钉进行多点定位。在铝材侧,螺钉需穿透铝合金层进入木材基层,此时应预先钻孔以防铝材开裂,并确保螺钉头完全沉入传动盒盖板的凹槽内,避免突出影响盖板闭合。木材侧的固定则需考虑木材的握钉力特性,建议使用经过防锈处理的专用螺丝,并配合结构胶进行辅助固定,以增强整体结构的抗震动能力。这种双重固定机制能有效应对不同气候条件下木材湿胀干缩带来的形变应力,防止传动盒松动脱落。
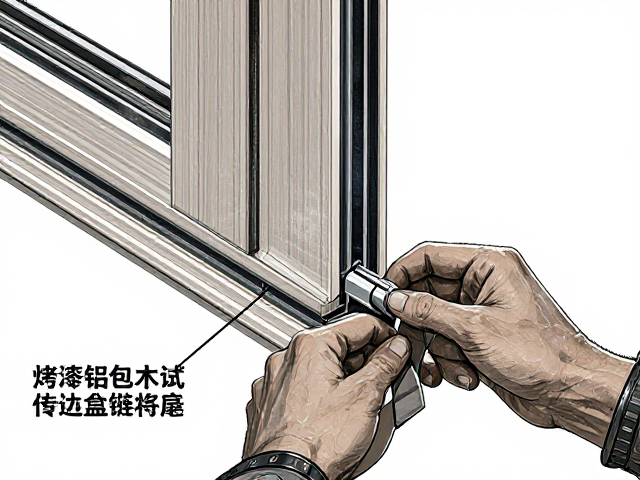
连接部位的密封处理与缝隙控制
传动盒与门窗框料之间的缝隙是气密性控制的薄弱环节,必须通过严密的填充与密封措施来消除空气渗透路径。在传动盒安装就位后,缝隙处理通常采用低压缩永久变形的三元乙丙(EPDM)密封条或专用发泡胶进行填充。对于铝包木结构,由于铝合金与木材的热膨胀系数差异较大,缝隙填充材料需具备良好的弹性恢复能力,以应对温度变化引起的尺寸变化,防止因材料老化或变形导致密封失效。
密封材料的施打需均匀连续,不得出现断点或气泡。在实际操作中,建议在传动盒周边预置一道连续的密封胶条,待传动盒嵌入后,密封胶条受压形成严密的物理屏障。若使用液态密封胶,需确保其与被粘接的铝材烤漆表面和木材表面具有良好的附着力,且具备优异的耐紫外线老化性能。此外,传动盒盖板与底座之间的接缝处也应设置严密的卡扣或密封胶垫,确保整个传动机构内部处于相对封闭状态,避免雨水倒灌或灰尘侵入影响五金件寿命。
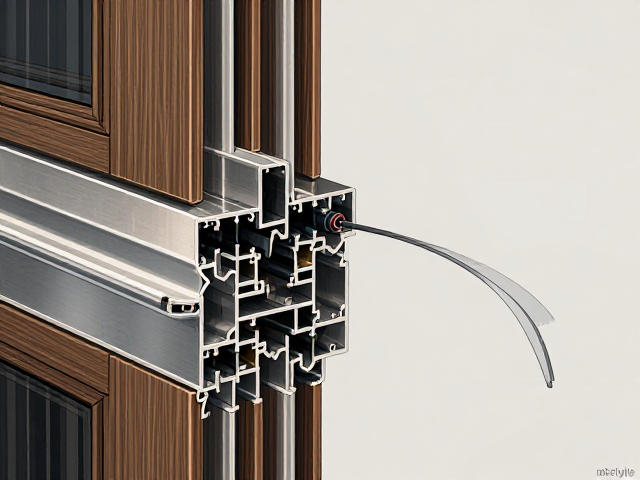
气密性测试的标准参数与检测方法
气密性测试是验证烤漆铝包木门窗性能的核心环节,测试环境需符合国家标准GB/T 7106《建筑外门窗气密、水密、抗风压性能检测方法》的要求。测试过程中,门窗试件需在标准状态下安装于专用检测箱中,通过加压系统对试件两侧施加规定的压差。对于高性能门窗,通常以10Pa压差下的单位面积空气渗透量作为主要评价指标,数值越低代表气密性能越优。测试时需记录不同压差等级下的风量数据,并计算得出标准状态下的渗透量。
测试数据的采集需具备实时性和连续性,传感器应能准确捕捉微小的气流变化。在10Pa压差下,优质铝包木门窗的单位面积空气渗透量通常控制在较低水平,具体数值需依据设计等级确定。测试过程中需观察门窗各连接部位,特别是传动盒周围是否有漏气现象,可通过烟雾法或微压差计进行局部辅助检测,确保无隐蔽漏点。所有测试数据需记录完整,包括环境温度、相对湿度、大气压力等修正参数,以保障测试结果的科学性和可追溯性。
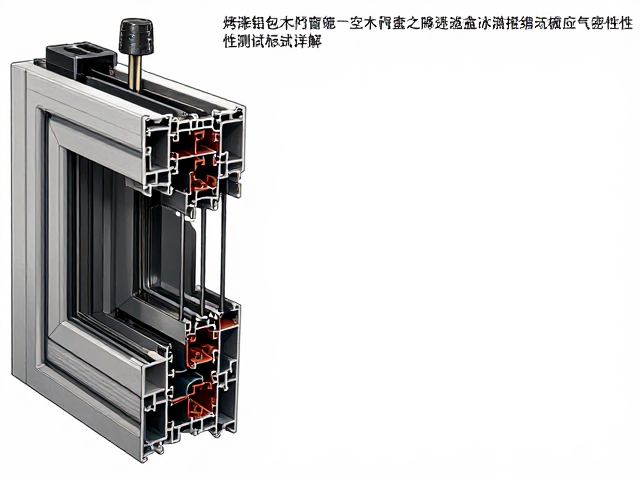
测试结果的分析与常见问题排查
获得测试数据后,需对结果进行详细分析,判断门窗气密性是否达到设计指标。若单位面积空气渗透量超标,需结合测试过程中的压差变化曲线,分析主要漏气源。传动盒连接处若出现数据异常,通常源于固定螺钉松动、密封条压缩不足或安装缝隙过大。此时需重新检查传动盒的安装平整度,确认密封材料是否完全填充缝隙,并检查五金件转动时是否对密封结构造成破坏。
针对测试中暴露的问题,需制定针对性的整改方案。对于因安装误差导致的漏气,需调整传动盒位置,重新校准后补充密封材料;对于密封材料老化或选型不当,需更换符合标准的高性能密封件。整改后需进行复测,确保数据符合规范要求。通过严密的测试与数据分析,能够有效识别传动盒连接过程中的工艺缺陷,为后续生产改进提供真实可靠的数据支撑,从而提升整体产品的密封性能与使用体验。