材料特性与焊接界面匹配逻辑
烤漆铝包木门窗的核心优势在于结合了铝合金的耐候性与实木的美观质感,而复合发泡胶条作为连接不同材质、提供密封缓冲的关键部件,其材质通常由EPDM(三元乙丙橡胶)主体与TPV(热塑性硫化橡胶)或PVC背衬复合而成。超声波焊接技术在此场景下的应用难点,在于橡胶类高分子材料对超声波能量的吸收特性会随温度和频率发生剧烈变化。焊接界面的清洁度与材质密度直接决定了能量传递的效率,若胶条表面存在脱模剂残留或氧化层,会导致声波散射,进而引发焊接强度不足或表面熔蚀。因此,在工艺启动前,必须对复合胶条的微观结构进行严格管控,确保发泡单元均匀且无宏观缺陷,这是保证后续焊接一致性的物理基础。
工艺参数设定与能量控制策略
超声波焊接系统的核心在于振动频率与振幅的精确匹配,针对铝包木门窗常用的EPDM复合胶条,通常选用20kHz或35kHz的换能器系统。20kHz系统能量密度大,适合较厚或硬度较高的胶条密封,而35kHz系统频率高、振幅小,能提供更柔和的焊接界面,减少材料降解,适用于对外观要求较高的精密密封场景。在能量控制模式下,系统需设定明确的能量上限与焊接时间,通过实时监测振幅和压力变化,动态调整输出功率。由于橡胶材料具有粘弹性,焊接过程中的生热效应会改变材料粘度,因此需要引入严密的闭环反馈机制,确保每一次焊接循环中,输入的能量能够克服材料内摩擦,形成稳定的分子链缠结,而非简单的热熔化。
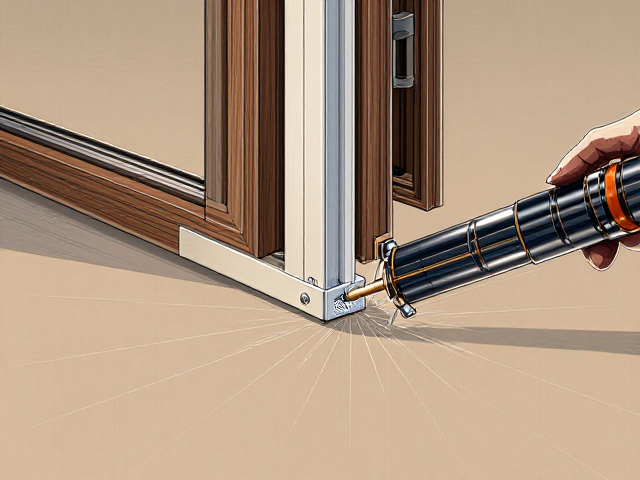
焊头设计与声学系统优化
焊头(Sonotrode)的设计直接影响声能分布的均匀性,针对门窗胶条的长尺寸连续焊接或分段焊接需求,焊头工作面需经过严密的声学仿真与实测校准。对于复合发泡胶条,焊头接触面通常设计有微细的纹理或凹槽,以增强声波在接触界面的的穿透深度,同时防止熔融材料溢出污染焊头。焊头与变幅杆之间的连接必须保证极高的同轴度,任何微小的偏载都会导致声能损耗和部件早期失效。此外,夹具系统需提供均匀且稳定的下压力,压力过大会抑制材料振动导致焊接不实,压力过小则会造成材料飞溅或虚焊。在实际工程应用中,焊头材质多选用硬质合金或经过表面硬化处理的钢材,以应对橡胶材料可能产生的粘附磨损。
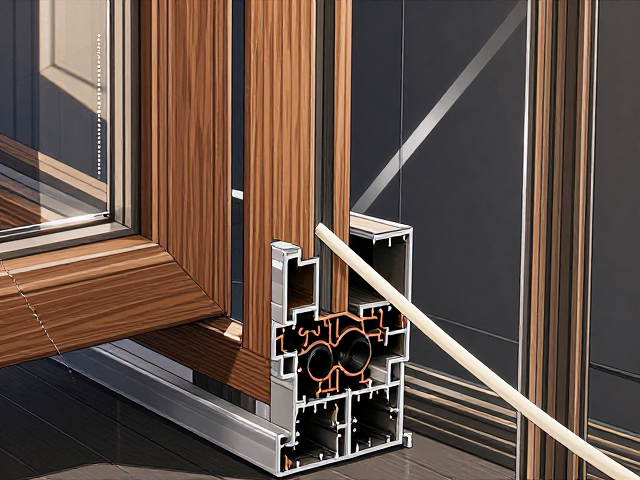
质量检测与过程稳定性评估
焊接质量的无损检测主要依赖外观检查与剥离强度测试。合格焊缝应呈现均匀的熔合痕迹,无明显的黑斑、空洞或溢料现象。在力学性能层面,剥离强度是核心指标,通常要求胶条在焊接处的抗剥离力不低于原材料本体强度的80%。为了验证工艺的长期稳定性,需定期进行抽样破坏性测试,记录不同批次胶条、不同环境温湿度下的焊接数据波动。引入自动化视觉检测系统可实时识别焊头污染或参数漂移,通过统计过程控制(SPC)分析焊接能量曲线的离散系数,将工艺波动控制在既定公差范围内。这种基于数据驱动的过程监控,能够有效应对橡胶材料批次差异带来的影响,确保铝包木门窗在长期风压和温差变化下,密封系统的可靠性与耐久性。