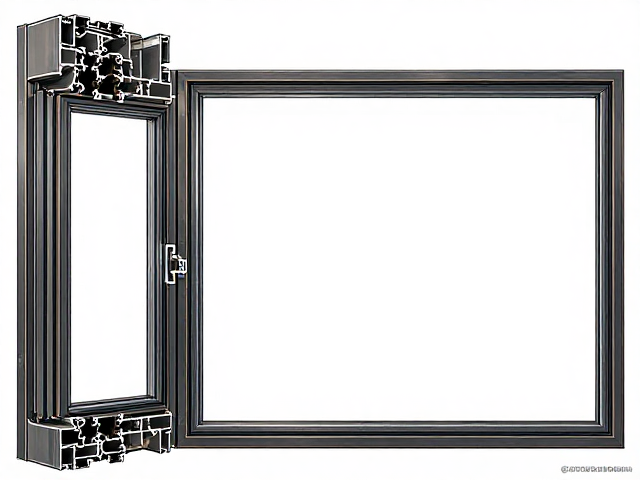
60系列塑钢窗壁厚的技术界定与国标对照
在建筑门窗工程中,60系列塑钢窗指的是型材主框截面宽度为60毫米的产品规格。关于“壁厚1.8mm”这一参数,需明确其对应的是新国标GB/T 8823-2008《门窗玻璃用密封橡胶密封条》或更相关的GB/T 8823系列中对于主受力部件的要求,但在现行《建筑用塑料窗》GB/T 28887-2012中,对于普通建筑外窗的主材壁厚通常要求不低于规定值,而1.8mm通常被视为增强型或高层抗风压设计的常见参考数值,旨在提升型材在极端风荷载下的刚度。
该厚度标准的设定逻辑源于力学结构需求。60系列型材若壁厚不足,在遭遇强风或温差变化导致的形变时,容易出现扭曲或松动,进而影响密封胶条的压缩有效性。1.8mm的壁厚配合内部钢衬,能显著增加窗框的惯性矩,确保窗扇在闭合状态下与框体的贴合紧密度,这是实现气密性和水密性的物理基础,也是后续锁闭系统发挥效能的前提条件。
多点锁闭系统的机械原理与受力分析
多点锁闭系统并非单一零件,而是由锁点、传动锁座、传动杆、执手(把手)及连接件组成的联动机构。其核心优势在于通过执手旋转带动传动杆,使分布在窗扇四周的多个锁点同时嵌入窗框对应的锁座中。这种设计将传统单点或双点锁闭的集中受力,转化为多点分散受力,极大地提升了窗扇整体的抗撬能力和结构稳定性。
在60系列塑钢窗的应用场景中,多点锁闭系统通常包含3至5个主要锁点。当系统闭合时,锁点与锁座之间的接触面会产生严密的机械咬合。这种咬合不仅限制了窗扇的水平移动,还通过预紧力消除了窗扇与框体之间的间隙。相较于普通推拉窗或单点平开窗,多点锁闭能有效抵抗人为破坏尝试,因为破坏者很难在不破坏整个传动杆结构的情况下单独移除某个锁点。
安全升级中的型材匹配与安装要点
进行安全升级时,必须确保60系列型材的腔体结构与传动锁座的安装孔位完全匹配。许多老旧窗框在改造时,因原设计未预留锁座安装空间,导致强行打孔破坏型材内部加强筋,从而削弱1.8mm壁厚的实际支撑效果。正确的做法是选用专为60系列优化的锁座组件,并利用型材原有的加强筋位置作为固定支点,避免应力集中导致的型材开裂。
安装过程中,传动杆的垂直度与水平度至关重要。若安装偏差过大,会导致锁点无法完全嵌入锁座,造成“假锁”现象,即执手看似已闭合,但锁点并未达到最大锁紧力。因此,在固定锁座时,需使用高精度水平仪校准,并确保传动杆在运行过程中无卡顿。对于1.8mm壁厚的型材,建议选用高强度铝合金或镀锌钢制的锁点销钉,以应对长期高频使用带来的磨损。
日常维护与故障排查机制
多点锁闭系统的可靠性高度依赖于定期维护。传动杆表面的润滑脂会随时间推移干涸或沾染灰尘,导致执手转动阻力增大,进而影响锁点的同步性。建议每半年使用专用硅基润滑剂对传动杆、锁点销钉进行清洁与润滑,避免使用油性过大的润滑油,以防吸附过多粉尘形成油性污垢,加速机械部件磨损。
故障排查应重点关注执手松动、锁点错位及传动杆脱落三种常见情况。若执手转动困难,首先检查执手底座螺丝是否因长期振动而松动,其次检查传动杆与锁座连接处是否变形。对于锁点无法完全嵌入的情况,需检查窗框锁座是否因墙体沉降或型材变形导致位置偏移,必要时需调整锁座固定螺丝,确保锁点与锁座中心线对齐,恢复系统的机械咬合功能。