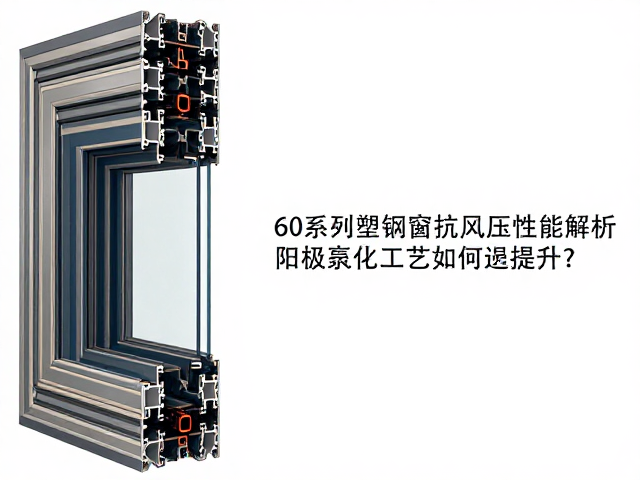
60系列塑钢窗型材结构与抗风压基础逻辑
60系列塑钢窗的型号标识主要源于型材主腔体的宽度规格,这一尺寸参数直接决定了型材内部加强筋的布局空间及整体截面惯性矩。抗风压性能并非单一材料属性的体现,而是型材截面力学设计、增强钢衬配置以及连接节点稳固性共同作用的结果。在常规气象条件下,窗户需要抵抗指定风压值下的变形与破坏,60系列因其相对宽大的腔体结构,为内部结构优化提供了基础物理条件,使得其在面对强风载荷时,相较于更窄系列的型材能提供更优的初始刚度支撑。
型材基材采用硬聚氯乙烯(PVC-U)树脂,其本身具备较好的化学稳定性和耐候性,但在力学强度尤其是长期荷载下的抗蠕变性能方面存在物理局限。因此,现代塑钢窗制造中,抗风压性能的核心逻辑在于“钢塑复合”。通过在PVC型材腔体内嵌入镀锌钢衬,利用钢材的高屈服强度来承担主要的风荷载应力,而PVC型材则提供密封、保温及外观保护。这种复合结构的设计合理性,直接决定了窗户在极端天气下的安全性,是评估60系列塑钢窗性能的关键技术指标。
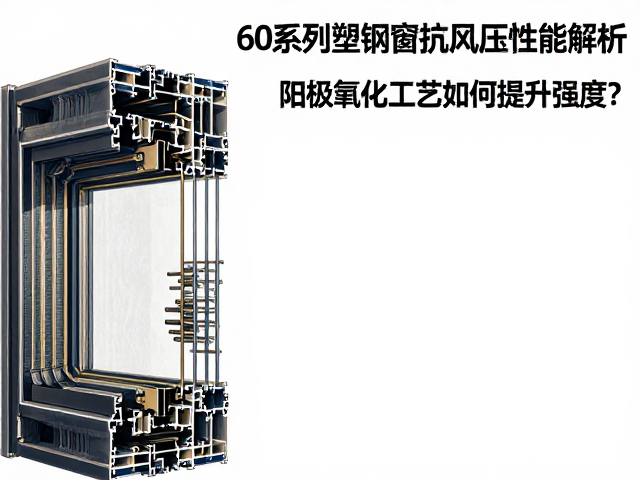
阳极氧化工艺在塑钢窗应用中的技术辨析
需要明确的是,传统塑钢窗的主体型材为PVC材质,其表面处理通常采用共挤包覆色膜或喷涂工艺,并不适用阳极氧化工艺。阳极氧化主要应用于铝合金型材表面,通过电化学作用在铝材表面生成一层致密的氧化铝保护膜,从而显著提升表面硬度、耐磨性及耐腐蚀性。若讨论对象为铝合金窗,阳极氧化层厚度通常需达到AA10或AA15级别,这能有效防止基材腐蚀,间接维持结构完整性。但在塑钢窗语境下,若提及“阳极氧化”,往往存在概念混淆,或指代特定高端复合型材表面经过特殊硬化处理的技术路径,亦或是将铝合金窗与塑钢窗的性能对比误读。
若将视角聚焦于铝合金门窗以寻求“提升强度”的工艺参考,阳极氧化确实能通过增加表面硬度来辅助提升构件的抗划伤和抗腐蚀能力,从而延长使用寿命,间接保障长期使用的结构稳定性。但对于60系列塑钢窗而言,提升强度的核心工艺并非表面处理,而是型材挤出过程中的配方优化(如添加抗冲击改性剂MBS)、共挤技术以及内部钢衬的壁厚与材质选择。因此,在解析塑钢窗抗风压性能时,应剥离对阳极氧化工艺的误用,转而关注型材壁厚的均匀性、腔体结构的合理性以及增强钢衬与型材内壁的过盈配合质量,这些才是决定最终力学性能的真实变量。
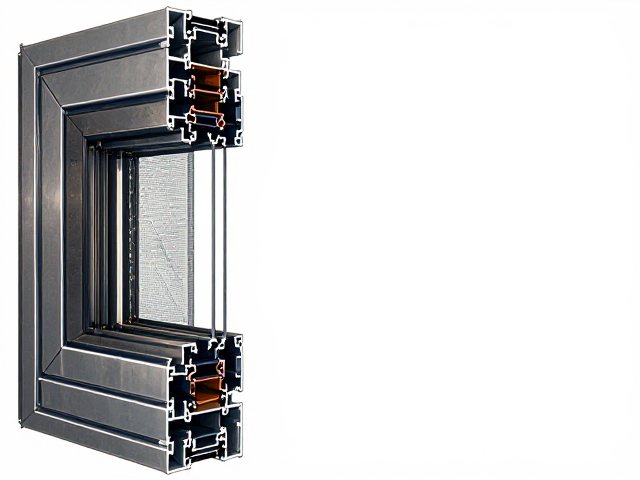
增强钢衬配置与型材腔体的协同作用
60系列塑钢窗的抗风压性能高度依赖于内部增强钢衬的规格与安装质量。根据相关建筑门窗工程技术规范,钢衬的最小壁厚通常要求不低于规定值(如1.2mm或1.5mm,视具体地区标准及窗户尺寸而定),且必须使用镀锌钢材以防止锈蚀导致强度衰减。钢衬在型材腔体内需保持连续、无断点,并通过专用连接件与窗框主材牢固固定。这种“钢衬-型材”的协同工作机制,使得窗框在承受风压时,应力能够通过钢衬迅速分散至整个窗框结构,避免PVC基材因局部应力集中而发生塑性变形或断裂。
钢衬与型材的配合精度是另一大关键因素。理想的配合状态为紧密贴合,确保两者之间无过大空隙,以便在受力时形成有效的组合作用。若配合不良,钢衬无法有效传递荷载,窗框在风压下易产生晃动或永久变形。此外,钢衬的端部处理也至关重要,需进行严密封堵,防止雨水侵入引发内部锈蚀。在实际工程应用中,部分劣质产品因钢衬壁厚不足或材质低劣,即便采用60系列宽腔体设计,仍可能在中等风压下出现框体扭曲,导致玻璃碎裂或开启扇脱落。因此,查验钢衬的实物壁厚、镀锌层质量以及与型材的贴合紧密度,是评估60系列塑钢窗抗风压能力的直观且有效的手段。
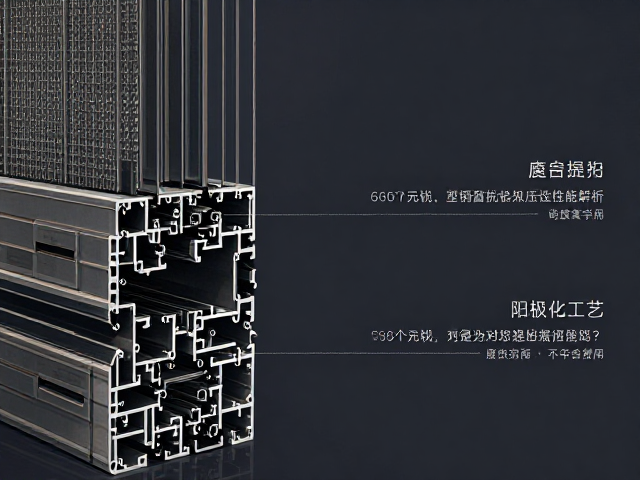
连接节点与整体装配对性能的最终影响
抗风压性能不仅取决于单一构件,更取决于整体系统的连接可靠性。60系列塑钢窗在组装过程中,角部连接处的强度至关重要。传统的注胶角码连接或焊接工艺,需确保连接件的抗剪切强度满足设计要求。角部是风荷载作用下应力集中的薄弱环节,若连接件强度不足或注胶不饱满,窗框在强风下极易从角部开裂。此外,中挺、横梁等受力构件与框扇的连接节点,也需通过专用五金件和紧固件进行刚性连接,确保整体结构的几何稳定性。
密封系统与排水结构的合理性同样会影响窗户在风压环境下的表现。合理的等压腔设计能有效平衡窗内外气压,减少风压直接作用于玻璃和框体的净压力。同时,严密的密封胶条配置能防止雨水渗入,避免因积水导致内部金属件腐蚀或木材(如有)腐朽,从而长期维持结构的力学性能。在实际验收中,通过观察窗框角部是否平整、连接是否牢固、胶条是否连续无断点,以及进行简易的风压模拟测试(如观察开启扇在关闭状态下是否有明显晃动),可初步判断60系列塑钢窗的整体装配质量及其潜在的抗风压能力。