电泳涂装在塑钢型材表面的成膜机理与核心优势
普通塑钢窗型材在出厂前需经过严格的表面处理,电泳涂装作为其中一种高效且环保的工艺,其核心在于利用电场作用使涂料中的树脂微粒定向迁移并沉积在型材表面。与传统的粉末喷涂相比,电泳工艺形成的涂层厚度均匀,边缘覆盖性好,能够深入到型材的复杂截面结构中,形成致密的保护膜。这种膜层不仅具备优异的耐候性和耐腐蚀性,更重要的是,它为型材表面提供了一个微观层面的平滑基础,为后续组装过程中的密封配合奠定了物理基础。
在电泳涂装过程中,基材经过脱脂、水洗、电泳槽、水洗、烘干等步骤,最终在型材表面形成一层连续且致密的有机涂层。这层涂层通过电化学作用与金属或复合材料基材产生极强的附着力,有效隔绝了外界水汽和腐蚀性介质对型材本体的侵蚀。对于塑钢窗而言,型材表面的微观平整度直接影响窗框与玻璃、窗框与墙体之间的密封效果。电泳涂层的均匀性确保了型材尺寸的精密度,减少了因表面凹凸不平导致的装配间隙,这是提升水密性等级的先决条件。
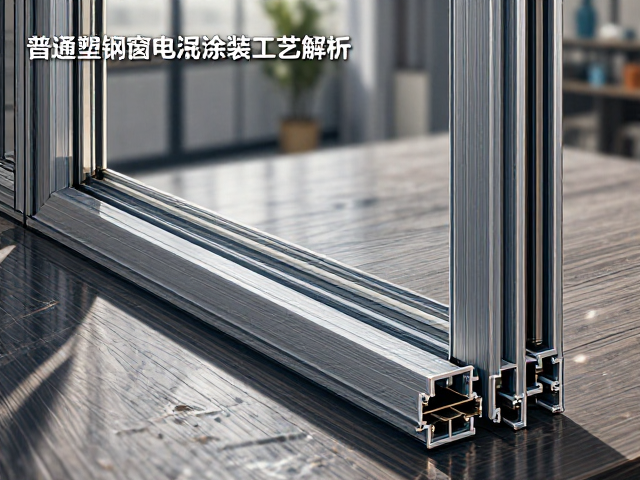
型材加工精度与组角工艺对水密性的决定性作用
水密性等级的提升不仅仅依赖于表面涂层,更取决于型材在加工过程中的几何精度和连接处的密封处理。塑钢窗框在组装时,角部连接处是雨水渗透的主要风险点。高精度的切割和焊接工艺能够确保型材接缝紧密,而电泳涂层的存在进一步增强了接缝处的密封性。当型材表面具有均匀的电泳涂层时,焊接过程中的热量分布更加稳定,有助于形成强度更高、外观更平整的焊角,减少了因焊接变形导致的缝隙。
在组角过程中,常用的角码连接方式配合高强度的组角胶,能够填充型材内部的空腔,形成严密的物理屏障。电泳涂层在角部区域形成的完整包覆,防止了角码与型材基材直接接触可能产生的电化学腐蚀或应力集中,从而保持了长期使用的结构稳定性。此外,型材表面的电泳层具有一定的弹性模量,在受到风压或温度变化引起的形变时,能够更好地保持与密封胶条的贴合状态,避免因刚性过大导致的密封失效,从而显著提升了整窗的水密性能。
密封胶条选型与安装规范对防水屏障的构建
密封胶条是塑钢窗水密性系统的一道防线,其材质、断面形状以及与型材的配合公差直接决定了防水效果。三元乙丙(EPDM)密封胶条因其优异的耐老化性和弹性,成为主流选择。在电泳涂层的塑钢窗上,型材表面的微观纹理和硬度会影响胶条的抓持力。电泳涂层提供的适度摩擦力和表面一致性,使得胶条能够均匀嵌入型材的密封腔体内,形成严密的闭口密封结构。
安装过程中,胶条应连续无断点,转角处应进行45度斜接或整体成型处理,避免出现直角拼接导致的渗漏隐患。对于开启扇部位,密封胶条的压缩变形率需经过精确计算,确保在关闭状态下胶条能被适度压缩,形成严密的密封带。电泳涂层的耐候性保证了型材在长期日晒雨淋下不会发生粉化或变形,从而维持了胶条与型材之间的原始配合间隙,防止因型材老化变形导致胶条松动或失效,确保持续的水密性表现。
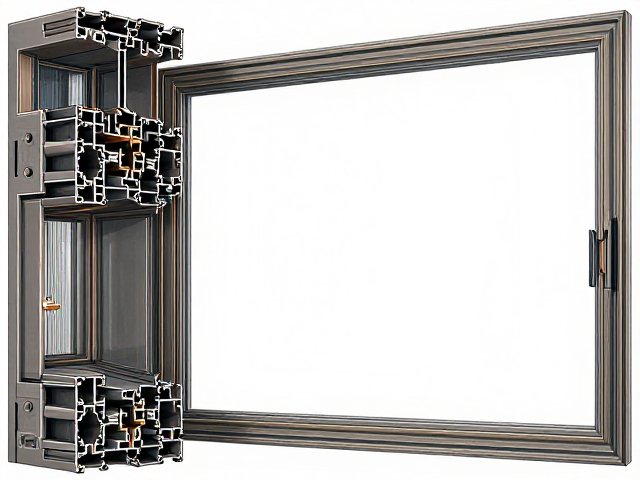
排水系统设计与安装细节对防水性能的长效保障
科学的排水系统设计能够迅速排除积聚在窗框腔体内的雨水,防止因积水导致的水密性失效。塑钢窗通常采用隐藏式排水孔设计,既保证了外观的美观,又有效防止雨水倒灌。电泳涂层的防腐性能确保了排水孔周边型材在长期接触雨水和清洁剂的情况下不发生锈蚀或堵塞,维持排水通道的畅通。排水孔的位置和数量需根据窗型和当地降雨强度进行计算布局,确保排水效率。
安装环节中,窗框与墙体之间的缝隙填充质量至关重要。发泡聚氨酯材料的填充应饱满且连续,外侧需使用耐候性密封胶进行密封处理,形成内外双道防水屏障。电泳涂层的耐候性使得窗框外侧表面在长期暴露下仍能保持稳定的物理性能,减少了密封胶与型材界面因老化差异导致的剥离风险。此外,安装时的水平度和垂直度控制直接影响窗扇的启闭顺畅度和密封条的压缩均匀性,精确的安装是确保所有防水组件协同工作、发挥最佳水密性等级的关键保障。