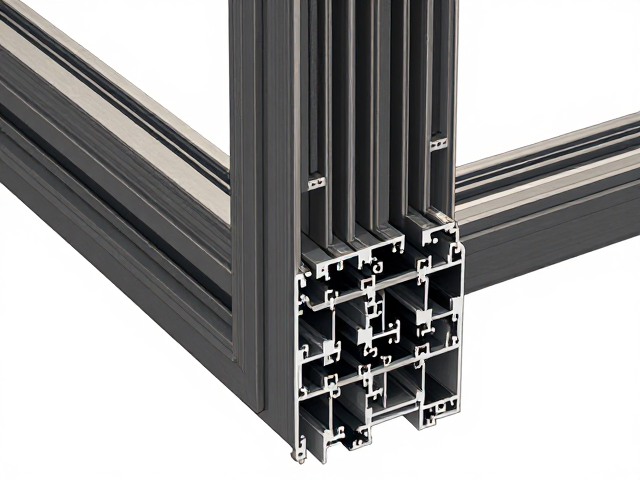
2.0mm薄壁塑钢窗型材角部检查的核心逻辑
在选购2.0mm壁厚的塑钢窗时,型材角部的连接质量直接决定了窗户的整体强度与密封性能,这是区分劣质产品与合格产品的关键节点。所谓2.0mm薄壁,是指型材主腔体壁厚的最小实测值,而非整个窗框的平均厚度,因此角部作为受力最集中、易发生形变的部位,其内部结构必须经过严密的计算与加固。检查时需重点观察角部是否有独立的加强筋或拼接工艺是否平整,若角部存在明显的缝隙、变形或填充物溢出,即便型材其他部位达标,整体抗风压能力也会大幅缩水。
角部处理不仅关乎稳固,更直接影响后期使用中的漏风与渗水风险。合格的角部连接应采用专用角码或焊接工艺,确保内外腔体的连续性,避免形成直通的热桥或冷桥。在实际查看过程中,消费者应关注角部与玻璃压条、五金件安装位的过渡是否平滑,任何突兀的棱角或不规则的填充都可能暗示生产过程中存在模具老化或注塑参数不当的问题,这些隐性缺陷在长期使用中极易引发型材开裂或五金松动。
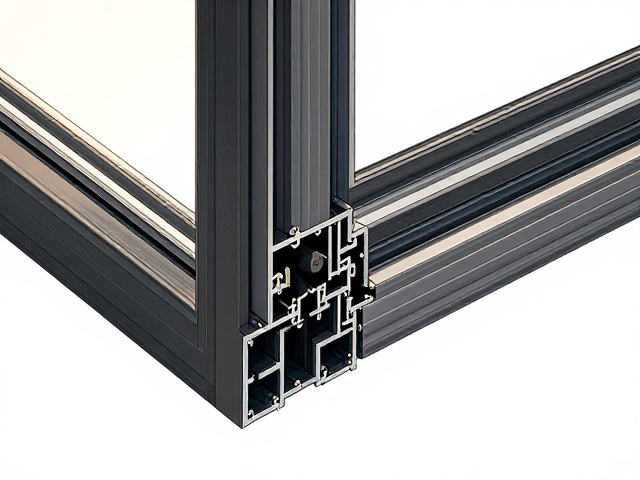
现场验角的具体操作与细节甄别
面对成品窗框,最直接的手段是观察角部拼接处的缝隙均匀度,合格产品的角部接缝应细腻且无明显错位,用指尖轻触不应感到明显的台阶感或毛刺。对于透明或浅色型材,可尝试从侧面光线处观察角部内部,若发现内部填充不匀、气泡或空洞,说明原料混合或注塑压力控制不佳,这种结构性缺陷在极端天气下可能成为破裂的起点。同时,检查角部是否有明显的修补痕迹或二次加工痕迹,正规厂家通常采用一体化成型或标准化焊接,而非后期用胶水或腻子填补。
进一步验证需结合五金安装位的状态,角部附近的螺丝孔位应垂直且无滑牙迹象,若角部附近型材发白或变形,说明该处在受力测试或安装过程中已遭受过不可逆损伤。部分商家会使用劣质回收料制作角部以降低成本,这类型材色泽通常发暗或发黄,质地较脆,用指甲轻划表面可能出现较深的划痕,而符合新国标的原生料型材色泽温润,表面硬度较高。此外,观察角部与中挺、横梁连接处是否紧密,若存在较大间隙,即便主型材壁厚达标,整体框架的稳定性也无法得到保障。
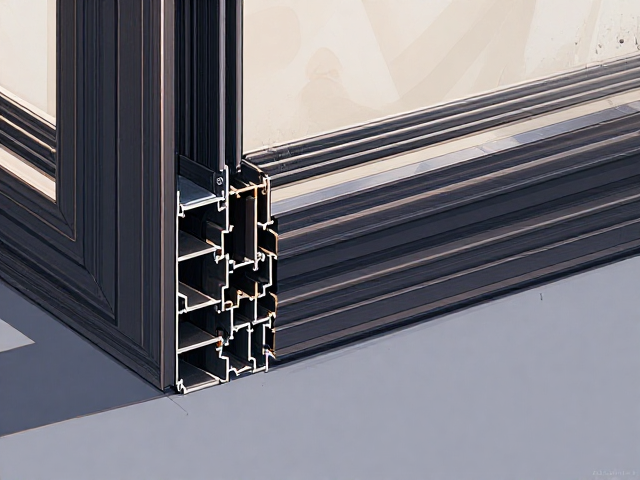
型材壁厚测量的误区与正确方法
许多消费者误将游标卡尺测量的任意位置厚度作为壁厚标准,这是极大的误区。2.0mm壁厚特指型材主受力腔体的最小壁厚,测量时应避开加强筋、散热孔等非主腔体区域,直接卡在主腔体壁面上进行读数。角部作为壁厚最容易减薄的部位,往往是检测的重灾区,部分产品为降低成本,在角部区域刻意做薄,导致实际壁厚低于标称值。因此,检查角部时必须结合壁厚测量,若角部壁厚不足1.8mm(考虑到加工公差),即便标称2.0mm,其实际安全系数也难以满足高层住宅或大风区域的抗风压要求。
测量过程中需注意卡尺的放置角度,应垂直于型材壁面,避免斜测导致数据偏大。对于多层腔体结构的型材,需确认每个主腔体的壁厚均符合标准,而非仅某几处达标。角部区域的壁厚测量尤为困难,因为该处结构复杂,建议使用小型高精度数显卡尺,并多次测量取平均值以消除误差。若商家拒绝提供角部实测数据或遮挡角部位置,往往意味着该处存在壁厚不足或结构缺陷,消费者应谨慎对待此类产品,避免因小失大。
选购避坑与长期使用建议
在选购过程中,务必索要并核对型材的出厂检测报告,重点关注角部强度测试数据及壁厚检测报告,确保数据真实可查。避免购买那些仅标注“2.0mm”却无具体检测报告支撑的产品,因为角部质量无法通过外观完全判断,必须依赖第三方或厂家权威数据佐证。同时,关注型材表面的保护膜是否完好,若保护膜破损严重或型材表面有严重划痕,可能暗示产品在运输或安装过程中已受损,角部也可能存在隐性裂纹。
安装环节同样会直接影响角部的最终表现,安装时需确保窗框水平垂直,避免因强行固定导致角部受力不均而变形。定期检查角部密封胶条的老化情况,若发现胶条开裂或脱落,应及时更换以维持密封性能。对于高层住户,建议优先选择角部加固工艺成熟、壁厚实测达标的产品,并在安装时增加固定点密度,以分散角部受力。通过科学的检查方法与严谨的选购流程,才能确保2.0mm薄壁塑钢窗在长期使用中保持稳固与安全。