塑钢窗限位器固定片的核心作用与安装前准备
塑钢窗限位器固定片是确保窗户开启幅度、防止意外脱落的关键五金配件,其安装质量直接决定了窗户在长期使用中的稳固性与安全性。在安装前,必须仔细核对限位器的型号与塑钢窗框的型材槽口尺寸,确保固定片的宽度与型材内壁贴合紧密,避免出现因尺寸不合导致的松动或无法锁紧现象。同时,检查窗扇与窗框的平行度,若存在较大缝隙或变形,需先调整窗扇位置,否则强行安装限位器会导致受力不均,进而引发金属疲劳或断裂风险。
施工环境的清洁度对固定效果有着显著影响。安装前需清理型材槽口内的灰尘、油污及旧胶渍,确保固定片底座能完全贴合金属表面。若槽口内有顽固污垢,可使用专用清洁剂配合软布擦拭,干燥后再进行后续步骤。此外,确认安装工具齐全,通常包括十字螺丝刀、电钻(配相应钻头)、水平尺以及高质量的防锈自攻螺丝。工具的完备与规范使用能有效避免型材表面划伤,同时保证螺丝锁紧时的扭矩适中,防止滑丝或型材开裂。
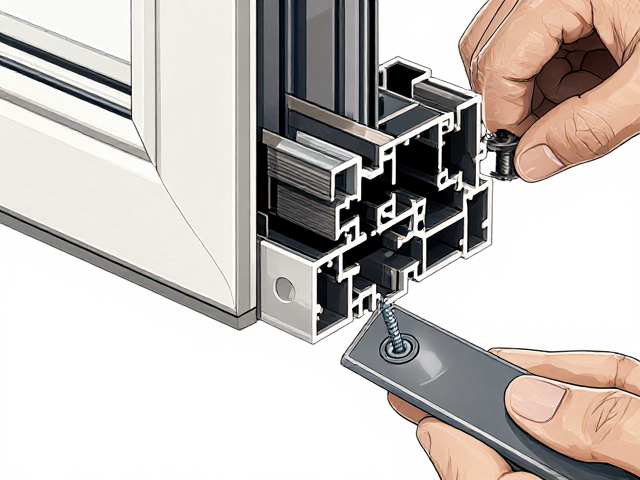
固定片定位打孔与螺丝锁紧的标准流程
定位是安装过程中最为关键的环节,需将限位器固定片准确放置在型材预设的安装孔位上。使用水平尺校准固定片的角度,确保其与窗框边缘垂直,避免倾斜安装导致限位杆转动受阻或卡滞。在确认位置无误后,使用记号笔在螺丝孔位处做出标记。若型材较薄或为空心结构,建议使用细钻头预先引孔,孔径略小于螺丝直径,这样能有效分散螺丝旋入时的侧向压力,保护型材结构完整性,防止因应力集中导致开裂。
锁紧螺丝时需遵循对角交替拧紧的原则,分多次逐步施加扭矩,直至固定片与型材紧密贴合且无晃动。切忌一次性将螺丝拧到底,过大的扭力极易导致塑料固定片破裂或螺丝滑牙。在锁紧过程中,可观察固定片与型材之间的缝隙,理想状态为无缝隙且无翘曲。若发现固定片松动,需检查螺丝长度是否过短或型材孔位是否磨损,必要时更换加长螺丝或使用专用修复垫片进行加固,确保固定片在承受窗扇重量及风压时保持绝对静止。
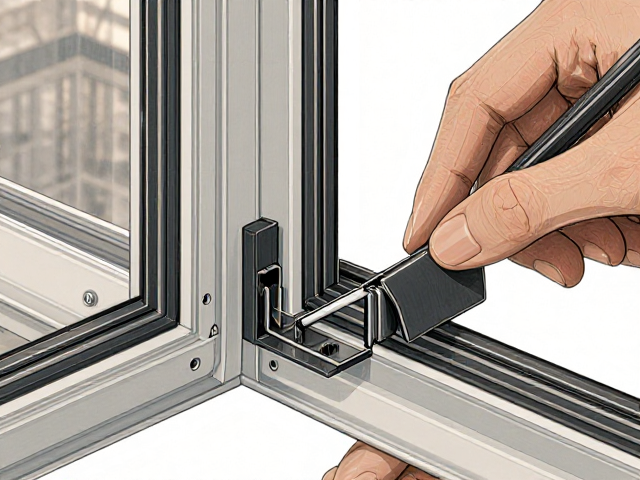
限位杆调试与稳固性测试要点
固定片安装完成后,需对限位杆进行功能性调试。将窗扇推至限位器位置,手动旋转或滑动限位杆,检查其运动是否顺畅,有无卡顿或异响。限位杆应能灵活地卡入窗框上的对应槽口,且卡入后无明显松动。若发现阻力过大,可轻微调整限位杆的角度或检查槽口内是否有异物阻挡。调试过程中需注意限位杆与窗框的接触点,确保其能形成有效的机械阻挡,防止窗户因风力或外力意外开启过大。
稳固性测试是验证安装质量的最终步骤。在限位杆锁紧状态下,尝试用手摇晃窗扇,观察固定片是否有位移或变形。正常情况下,固定片应保持绝对静止,窗扇晃动幅度极小。若发现固定片松动,需重新检查螺丝锁紧力度及固定片与型材的贴合情况。此外,可在不同天气条件下多次开关窗户,测试限位器在长期使用中的稳定性。若出现松动预兆,应及时紧固螺丝或更换新的固定片,确保窗户在长期使用中始终保持良好的限位效果,避免安全隐患。