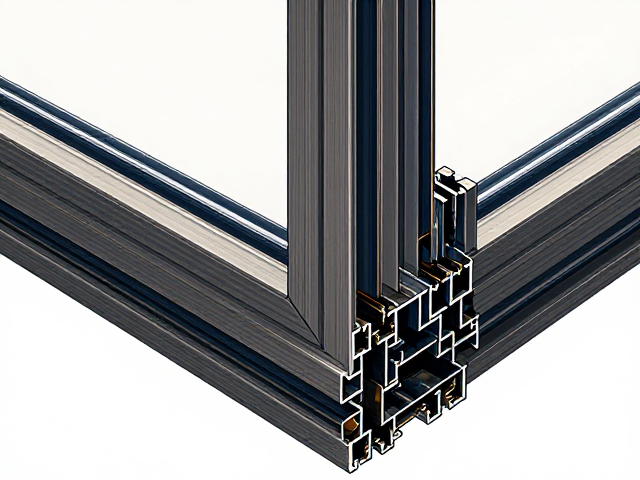
角部注胶工艺的核心原理与施工细节
塑钢窗在组装过程中,角部拼接处往往存在微小的物理间隙,这是热量传导和声音穿透的主要薄弱环节。角部注胶工艺通过在高强度角部连接处注入专用聚氨酯或改性硅酮胶,利用胶体的流动性填充型材腔体与拼接缝,形成严密的连续密封层。这种工艺不仅增强了角部的结构强度,更重要的是构建了严密的物理屏障,有效阻断了空气对流和声波的直接传播路径。
施工过程中,注胶的均匀性和连续性是决定最终性能的关键。操作时需确保注胶枪喷嘴深入角部深处,缓慢匀速注入,避免出现气泡或断胶现象。固化后的胶体应与型材表面平齐或略低,不得有明显堆积,以免影响后续五金件安装或外观美观。专业的注胶设备能保证压力稳定,使胶体充分渗透至型材内部死角,从而在微观层面实现真正的无缝连接,为隔音隔热性能提供基础保障。
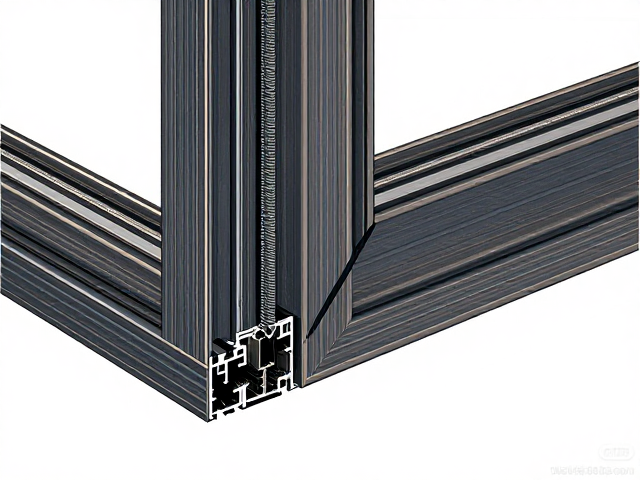
加强筋分布对结构稳定性与隔音效果的影响
加强筋作为塑钢窗型材内部的“骨架”,其分布密度和截面形状直接决定了窗框的抗变形能力。在角部区域,由于受力集中,通常需要配置加厚的加强筋或采用双腔室设计,以分散外部风压和冲击力。合理的加强筋布局能减少型材在温度变化下的热胀冷缩幅度,防止因变形导致的密封条失效,从而维持长期的隔音隔热效果。
不同系列的塑钢窗在加强筋分布上存在显著差异。60系列型材通常指窗框宽度为60毫米,其内部腔体结构相对复杂,加强筋多采用多点支撑分布,特别是在锁点和五金件安装位置附近,需增加局部加强结构。这种分布方式不仅提升了整窗的刚性,还通过增加材料厚度和阻隔路径,进一步削弱声音振动和热量的传递。实际应用中,加强筋的间距需经过严密的力学计算,以确保在满足安全标准的前提下,最大化利用型材腔体空间进行隔音隔热优化。
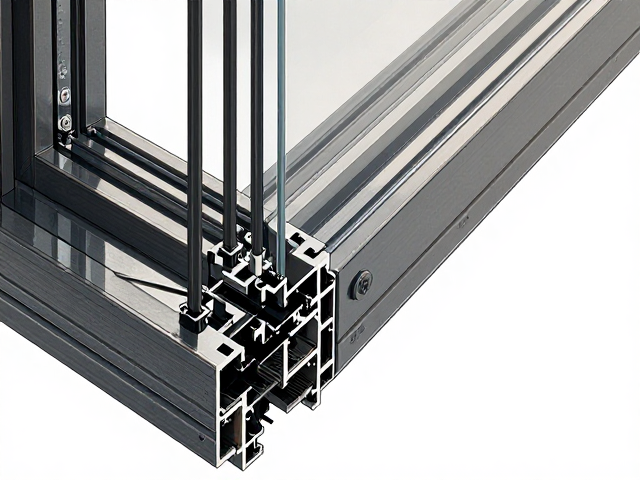
工艺与结构协同提升隔音隔热性能
注胶工艺与加强筋分布并非孤立存在,二者协同作用才能发挥最佳性能。严密的角部注胶消除了拼接缝隙的漏声漏热通道,而合理的加强筋分布则确保了型材在长期使用中不变形,维持密封系统的完整性。这种“刚柔并济”的结构设计,使得窗框在面对外界噪音和温差变化时,能保持稳定的阻隔性能。
在实际性能表现上,经过规范注胶和加强筋优化的60系列塑钢窗,其隔音量通常可达到35-40分贝以上,传热系数(K值)可控制在规定范围内。这一性能提升主要得益于胶体对微观缝隙的填充以及加强筋对振动传播的抑制。通过减少空气渗透和固体传声,室内环境能更有效地隔绝外界干扰,提升居住舒适度。这种技术路径不依赖单一材料堆砌,而是通过结构设计和工艺控制的精细化结合,实现性能的自然跃升。