60系列塑钢窗的核心定义与型材结构解析
60系列塑钢窗指的是窗框主材宽度为60毫米的门窗产品,这一规格在家庭装修及工程应用中占据主流地位。其核心材料为聚氯乙烯(PVC)树脂,通过添加稳定剂、紫外线吸收剂及填充料,经挤出成型工艺制成异型材。相较于传统铝合金,塑钢型材内部通常设有多腔室结构,这种设计能有效阻断热量传递路径,显著提升门窗的保温隔热性能。在实际物理特性上,60系列型材的壁厚需严格符合国家标准,通常主受力部位壁厚不小于规定值,以确保整体结构的抗风压能力,适应不同楼层和气候条件的使用需求。
型材内部必须加装钢衬以增强整体刚度,这是判断60系列塑钢窗质量的关键指标。优质产品采用镀锌矩形钢管作为加强筋,嵌入型材腔体内,其厚度与尺寸需与型材匹配,确保长期受力不变形。钢衬与型材内壁应紧密贴合,无松动现象。若完全依赖PVC材料自身强度,在遭遇强风或外力冲击时极易发生扭曲或断裂。因此,检查型材腔体内的钢衬规格、材质及固定方式,是评估60系列塑钢窗结构安全性的基础步骤,也是保障门窗使用寿命的核心要素。
3C认证钢化玻璃的安全标准与鉴别要点
钢化玻璃作为60系列塑钢窗的核心填充部件,必须具备中国强制性产品认证(CCC认证)标志。该认证是玻璃制品进入市场销售的法定门槛,每片钢化玻璃表面均应贴有永久性的3C标志,且标志内容需包含认证编号、生产厂名及执行标准等信息。钢化工艺通过物理或化学方法使玻璃表面形成压应力,内部形成张应力,从而提升其机械强度。经正确钢化处理的玻璃,其抗冲击强度约为普通平板玻璃的3至5倍,破碎后会呈现无尖锐棱角的蜂窝状钝角颗粒,极大降低对人体伤害风险。
鉴别3C钢化玻璃时,需重点关注玻璃边缘的磨边处理及表面平整度。正规厂家生产的钢化玻璃,其边缘通常经过精细磨边或倒角处理,避免应力集中导致的自爆。同时,玻璃表面不得有划痕、气泡、杂质或明显的波浪纹,这些缺陷会降低玻璃强度并影响透光率。在选购过程中,可要求商家提供玻璃原片的生产许可证及钢化炉的检验报告,核实玻璃原片品牌及钢化工艺参数。此外,钢化玻璃存在千分之三至千分之五的自爆率,此为钢化工艺特性所致,并非质量缺陷,但优质产品通常经过二次钢化或采用均质处理(Heat Soak Test)以降低自爆概率。
精准窗洞尺寸计算与预留间隙规范
准确计算窗洞尺寸是确保60系列塑钢窗顺利安装及性能达标的前提。测量时需使用经过校准的激光测距仪或高精度钢尺,分别测量窗洞的宽度、高度及深度。测量点应选取窗洞的上、中、下三个位置,取最小值作为实际可用尺寸,以应对墙体可能存在的倾斜或不平整现象。对于老房改造或洞口不规则的情况,需记录最大偏差值,以便在定制窗框时进行相应的补偿或调整。测量过程中需剔除抹灰层松动部分,确保测量基准面为坚实墙体。
安装间隙的预留直接影响门窗的稳固性与密封效果。根据施工规范,窗框与墙体之间的安装间隙通常控制在10至20毫米之间,具体数值需结合墙体材质及固定方式确定。若间隙过小,会导致固定片无法有效嵌入墙体,影响抗风压性能;间隙过大则会增加填充发泡胶或砂浆的用量,可能导致填充不实,引发渗水或变形。对于混凝土墙体,固定件应直接打入实体结构,严禁固定在保温层或装饰面层上。若为砖混结构,需确认固定点位于实心砖部位,必要时需增设混凝土预制块进行加固,确保固定点的承载能力符合设计要求。
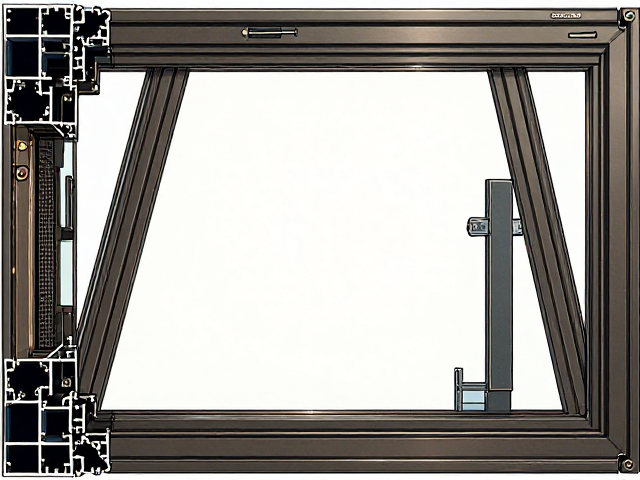
型材表面工艺与五金配件的匹配逻辑
60系列塑钢窗的表面处理工艺直接影响其耐候性与美观度。常见的表面处理方式包括共挤包覆膜、喷涂或覆膜技术。优质型材表面色泽均匀,无色差、气泡或划痕,触感平滑细腻。共挤层作为保护层,能有效抵抗紫外线照射,防止型材老化变色。在选购时,应检查型材角部连接处是否平整,无明显缝隙或胶水溢出。表面涂层应具备较好的附着力,用硬物轻微刮擦不应出现脱落或起皮现象。对于沿海高盐雾地区或工业污染较重区域,建议选择耐腐蚀性能更强的表面处理工艺,以延长门窗使用寿命。
五金配件是门窗功能实现的关键环节,其质量与型材槽口需精准匹配。60系列型材的五金槽口尺寸标准化程度较高,选购时需确认执手、铰链、锁点等配件的底座尺寸与型材槽口完全吻合。优质五金件通常采用高强度铝合金或不锈钢材质,表面经过钝化或电镀处理,具备良好的防锈能力。执手转动应顺滑无卡顿,锁闭时多点锁闭结构应紧密贴合,无明显晃动。安装时,五金件与型材的连接螺丝需使用指定规格,确保紧固力矩适中。若五金件与型材槽口不匹配,强行安装会导致受力不均,加速五金件磨损,甚至造成窗扇下垂或密封失效。