焊接前的型材预处理与洁净度控制
普通塑钢窗的焊接质量,其根基往往隐藏在焊接发生之前。型材进入焊接工位前,必须经过严密的端面处理,任何残留的灰尘、油污或氧化层都会直接削弱焊瘤与基材的结合力。在实际生产环节中,使用专用清洁剂对焊接面进行擦拭是必要步骤,这能确保PPVC材料在受热熔融时达到分子级别的交融,而非简单的物理粘连。若端面存在肉眼可见的污渍或切割毛刺,焊接过程中极易形成气孔或虚焊点,这些微观缺陷正是日后雨水倒灌和空气渗透的通道。
切割角度的精准度决定了后续焊接的紧密程度。标准的45度切割需保证切口平整、无锯齿,且两组型材对接时的间隙应控制在0.5毫米至1毫米之间。过大的间隙会导致焊料填充不足,形成空洞,直接降低角部的结构强度和气密性;而间隙过小则可能因焊料挤出困难,导致焊接压力分布不均,造成角部变形。因此,高精度的锯切设备配合严密的来料检验,是构建高气密性窗框的第一道防线,也是避免后续焊接缺陷的根本手段。
焊接参数设定与热熔融合机制
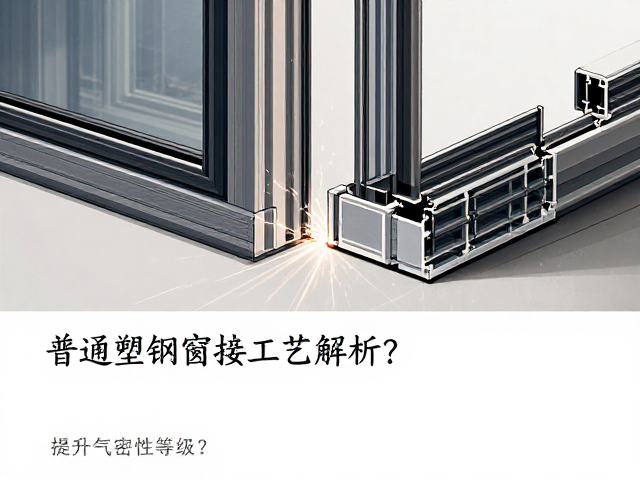
焊接过程中的温度与压力控制是决定焊瘤形态的核心变量。对于常见的PPVC型材,焊接温度通常需维持在230℃至250℃之间,这一区间能保证材料充分熔融而不发生碳化或分解。加热时间需根据型材壁厚和环境温度动态调整,过短的时间会导致焊瘤发白、松散,无法形成连续的熔接带;过长的加热则会使材料降解,降低型材原有的力学性能。操作人员需通过观察焊瘤的饱满度和颜色均匀性,实时微调加热板位置和加热时长,确保熔融材料能均匀填充接缝空间。
焊接压力的施加时机与力度直接影响焊瘤的挤出形态。在加热完成后,移开加热板并迅速施加焊接压力,使熔融材料向四周均匀挤出,形成光滑、饱满且宽度一致的焊瘤。理想的焊瘤宽度应超过型材壁厚,高度适中,表面无气泡、裂纹或黑斑。若压力不足,焊瘤稀疏,接缝处存在未熔合区域,气密性必然下降;若压力过大,焊瘤过度挤出,可能导致型材角部变形或内部应力集中,长期来看会影响窗户的耐久性。参数设定的科学性,直接映射为角缝处的物理封闭效果。
焊后冷却与内应力释放
焊接完成后的冷却过程并非简单的等待,而是控制材料微观结构稳定性的关键阶段。焊后的塑钢窗角部处于高温高应力状态,若冷却速度过快或受到外力干扰,极易产生内应力集中,导致角部变形或焊瘤开裂。自然冷却过程中,应确保焊接夹具保持固定状态,直至角部温度降至室温附近,以消除热胀冷缩带来的形变。强制风冷虽能提高效率,但需严格控制风速和温度梯度,避免因冷却不均导致型材扭曲,进而破坏窗框整体的几何精度,影响后续密封胶条的安装效果。
冷却过程中的形变控制直接影响窗框的拼缝严密性。若角部在冷却期发生微小位移,即使肉眼难以察觉,也会在微观层面形成微小的缝隙,成为空气渗透的路径。因此,焊接后的角部需经过严格的平整度检测,确保对角线长度误差控制在允许范围内。对于高标准的气密性要求,还需检查角部焊瘤与型材表面的贴合情况,确保无翘曲或凹陷。只有当角部结构稳定、尺寸精确,才能为后续的多道密封措施提供坚实的基础,从结构层面阻断空气渗透的可能。
角缝密封辅助措施与气密性提升
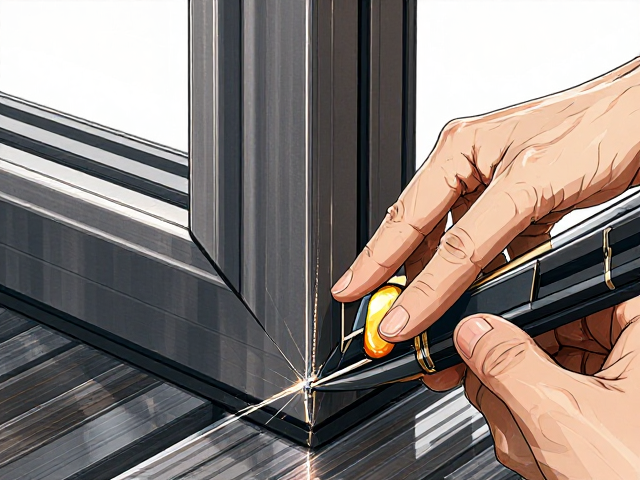
焊接成型后,角缝处的物理封闭仍需辅助密封措施加以强化。在角部焊瘤与型材表面之间,可能存在微小的不平整或间隙,使用专用的PVC密封胶进行填充是常见的补救与增强手段。密封胶需具备良好的粘结性和耐候性,能填补焊瘤与基材之间的微观空隙,形成连续的密封层。施工时需确保胶体饱满、无断点,并与型材表面紧密结合,避免日后因温差变化导致胶体脱落或开裂。这种二次密封措施,能有效弥补焊接工艺中难以完全避免的微观缺陷,显著提升整体的气密性表现。
此外,角部密封条的安装质量也是影响气密性的重要因素。密封胶条在角部需采用专用角码或热熔连接,确保接缝出无缺口、无错位。若密封胶条在角部处理不当,形成开放性缝隙,即便焊接质量完美,整体气密性仍会大打折扣。因此,在安装密封胶条时,需仔细检查角部连接的紧密性,确保胶条与型材槽口配合良好,无松动或变形。通过焊接工艺与密封辅材的协同作用,构建严密的多道密封体系,是提升普通塑钢窗气密性等级的有效途径。