塑钢窗安装基础与洞口处理标准
塑钢窗的安装质量直接决定了后续使用的安全性与密封性能,因此洞口尺寸的复核是施工前的首要环节。实际施工中,洞口宽度与高度应小于窗框外廓尺寸50mm至100mm,这一预留间隙既保证了窗框能够顺利嵌入,又为后续发泡剂填充及外侧密封胶的施工提供了足够的操作空间。若洞口偏差过大,需先进行剔凿或修补处理,确保洞口表面平整、无空鼓、无松动,且基层含水率符合施工要求,避免因基层不牢固导致窗框固定失效。
窗框固定件的选型与布设需严格遵循相关建筑规范,通常采用镀锌铁片或专用塑料固定片,固定片厚度不应小于1.5mm,宽度不应小于20mm。固定点距离窗角、中横档、中竖档的距离应控制在150mm至200mm范围内,其余固定点间距不宜大于500mm。固定方式严禁直接穿透窗框型材进行焊接或硬性固定,以免破坏型材内部加强筋或导致型材变形,推荐采用自攻螺丝将固定片紧固在窗框预设的安装耳上,确保连接牢固且应力分布均匀。
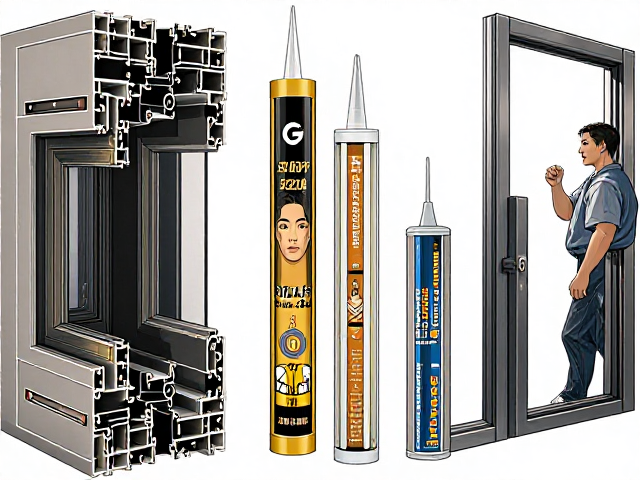
耐候密封胶的理化性能与选型逻辑
耐候密封胶在塑钢窗系统中承担着防水、密封及适应温差形变的关键职能,其选型核心在于对位移能力与粘结性的综合考量。硅酮耐候密封胶因其优异的耐紫外线老化性能和宽广的温度适用范围,成为主流选择,其位移能力通常分为±25%、±50%等级,对于高层建筑或风压较大区域的窗框与墙体接缝,建议选用位移能力≥±25%的产品,以应对主体结构微变形带来的剪切应力。
在选型过程中,必须核对密封胶的表干时间与挤出性能,确保其能满足现场施工效率要求。同时,胶体应与窗框材质(PVC型材)及墙体饰面材料(涂料、瓷砖、石材等)具有良好的相容性,避免发生渗油、变色或粘结失效现象。对于深色PVC窗框或特殊饰面墙体,建议先进行小面积相容性测试,确认无不良反应后再进行大面积施工。此外,密封胶的固化环境需保持干燥,环境温度宜在5℃至40℃之间,相对湿度低于80%,以保证胶体内部交联反应充分,形成完整的防水密封层。
玻璃垫块的承载作用与材质规范
玻璃垫块的主要功能是支撑玻璃自重,防止玻璃直接接触窗框底部导致应力集中而破裂,同时需保证玻璃与窗框间留有必要的通风与排水间隙。根据相关门窗工程技术规范,垫块材质应选用硬质橡胶、硬质塑料或经过防腐处理的木质材料,其硬度需高于窗框密封条,以确保支撑力稳定。严禁使用软质泡沫、普通纸板或易老化变形的材料作为垫块,这些材料在长期荷载下易压缩变形,导致玻璃下沉甚至脱落。
垫块的尺寸与数量需根据玻璃厚度、宽度及重量精确计算,通常每块玻璃底部至少设置两个垫块,垫块中心距窗框边缘距离不小于100mm,且左右对称布置。对于大面积玻璃或重型玻璃,还需在中部增加垫块以分散荷载,垫块高度需一致,确保玻璃受力均匀。垫块应放置在玻璃与窗框之间的中间位置,上下边缘距玻璃切割边距离不小于25mm,既满足结构支撑要求,又便于注胶密封。
安装定位与最终密封收口工艺
窗框安装就位后,需使用水平尺和铅垂线进行三维校正,确保窗框横平竖直,对角线误差控制在2mm以内。校正过程中,严禁通过强行扭曲窗框来调整偏差,应通过调整固定片位置或使用临时支撑物进行微调。固定完成后,需立即清理窗框与墙体之间的缝隙杂物,确保无灰尘、油污及松散颗粒,为发泡剂填充创造良好条件。
发泡剂填充应连续均匀,填充密度需达到规定标准,填充后待其完全固化成型,切除溢出部分,确保发泡层与窗框、墙体紧密结合。外侧收口阶段,先清理缝隙并涂刷底涂剂(如适用),再打入耐候密封胶。密封胶施工应呈连续性,胶体表面需光滑平整,与窗框和墙体粘结紧密,无气泡、断点或开裂。施工完成后,需检查密封胶与型材、墙体的粘结状况,确保无脱胶现象,形成完整的防水密封体系。