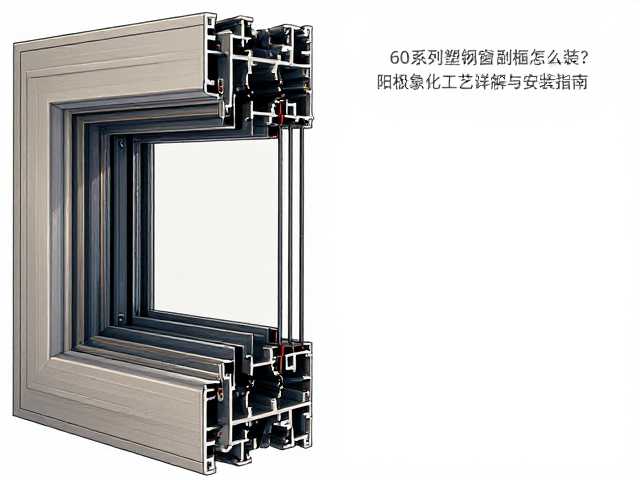
60系列塑钢窗副框的安装前准备与材料规格
60系列塑钢窗的副框安装是保障门窗整体稳固性与密封性能的关键工序,其核心在于副框与主体墙体连接处的固定强度以及水平垂直度的精准控制。在实际施工场景中,副框通常采用与主框同材质的PVC型材或经过阳极氧化处理的铝合金型材制成,这种选择旨在通过材料的物理特性差异,更好地适应不同墙体结构的应力变化。安装前需严格核对副框尺寸,确保副框内口净尺寸略大于主框外廓尺寸约5-10毫米,这一预留间隙为后续发泡剂填充及密封胶施打提供了必要的操作空间,避免因尺寸过紧导致主框无法嵌入或因间隙过大引发漏风隐患。
材料进场时需查验型材表面质量,特别是经过阳极氧化工艺处理的副框,其氧化膜厚度应符合相关建筑门窗型材标准,一般要求平均膜厚不小于12微米,局部膜厚不小于10微米,以确保其在户外复杂气候条件下具备足够的耐腐蚀性与耐磨性。同时,固定片的选择至关重要,通常采用厚度不低于1.5毫米的镀锌钢板冲压而成,固定片的宽度需与副框腔体结构相匹配,确保焊接或螺丝固定后的抗拉拔力满足设计要求。施工区域需清理干净,移除墙面的浮灰、油污及松散颗粒,为膨胀螺栓或射钉的植入提供坚实基底,这是防止副框后期松动脱落的基础前提。
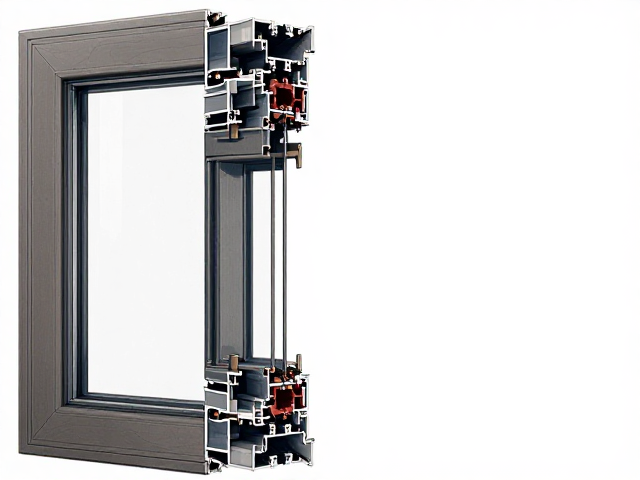
副框定位固定与水平垂直度校正
副框安装的核心步骤在于精准的定位与严密的固定,施工时需使用激光水平仪或传统水平尺,对副框的横向水平度与纵向垂直度进行双重校正,误差范围通常控制在2毫米以内。固定方式多采用镀锌钢制固定片,通过焊接或自攻螺丝将固定片与副框腔体内的加强筋或专用连接槽牢固结合,随后将固定片另一端通过膨胀螺栓或射钉固定于墙体结构层。固定点的间距需严格遵循规范,一般距离副框端角150-200毫米处设置第一个固定点,中间固定点间距不大于500毫米,确保副框在受力状态下不会发生扭曲变形。
在固定过程中,需持续监测副框的几何形态,特别是在长跨度副框的安装中,中间部位易因自重产生下挠,需增设临时支撑点进行校正。固定件植入墙体时,应避免直接打在空心砖或保温层表面,必须确保固定件锚固在混凝土结构或实心砖实体部分,若墙体为轻质砌块,需预先植入专用加固套管或采用加长型化学锚栓以增强握裹力。固定完成后,需再次复核副框对角线长度差,确保其对角线误差不超过3毫米,这是保证后续主框安装后开启扇活动顺畅、无卡滞现象的重要几何基础。
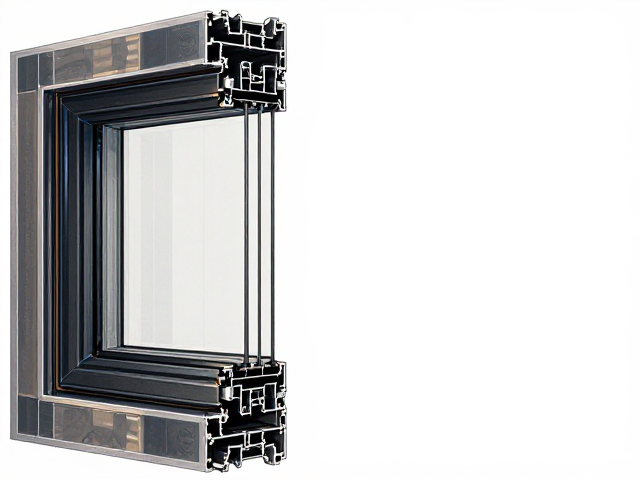
阳极氧化工艺在副框中的应用优势
阳极氧化处理作为一种成熟的表面强化技术,在塑钢窗副框(尤其是铝合金副框或金属增强构件)的应用中,主要体现在提升材料表面的硬度与化学稳定性。该工艺通过电化学方法在金属表面生成一层致密的氧化铝膜,这层膜不仅具有优异的耐磨性,能抵抗施工过程中的机械刮擦,更关键的是其多孔结构可进一步进行封孔处理,从而大幅降低氯离子、二氧化硫等腐蚀性介质的侵入速度。对于处于沿海高盐雾地区或工业污染较重环境的建筑,阳极氧化层能有效延缓基材腐蚀,延长副框在墙体隐蔽工程中的使用寿命。
相较于传统的粉末喷涂或电泳涂装,阳极氧化工艺生成的氧化膜与基体金属呈一体结合,不存在涂层剥落的风险,且颜色可通过染色工序呈现出银白、古铜、香槟金等多种自然金属色泽,视觉效果更为通透、高档。在副框安装完成后,若副框外露部分可见,阳极氧化表面无需额外装饰,保持了材料的原始质感。此外,阳极氧化膜具有良好的绝缘性能,能有效防止不同金属间因电位差引起的电偶腐蚀,特别是在副框与钢结构龙骨接触部位,这一特性能有效阻断电化学腐蚀路径,保障整体结构的长期稳定性。
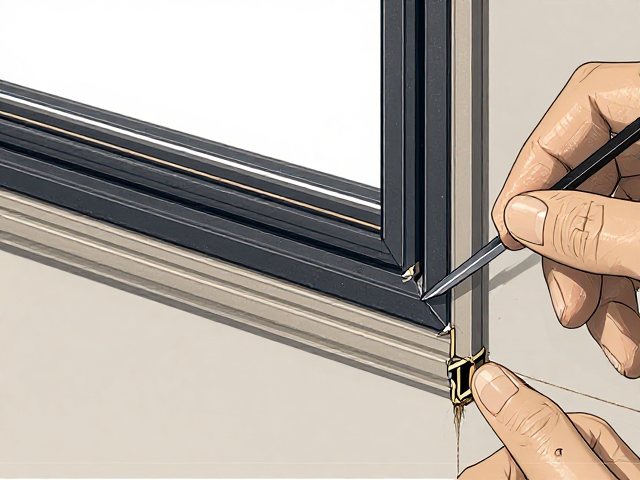
副框与墙体缝隙填充与密封处理
副框安装固定并经过校正后,副框与墙体之间的环形缝隙需进行严密的填充处理,这是防止雨水渗透和空气对流的关键环节。填充材料通常选用低发泡、高粘结力的聚氨酯发泡剂,施打时应从缝隙内部向外逐步填充,确保发泡剂能充分进入副框与墙体之间的每一个微小空洞。施打过程中需控制发泡剂用量,避免过量溢出导致副框变形,待发泡剂完全固化后,需切除表面多余部分,使填充层与副框表面齐平,形成连续的弹性缓冲层,以吸收墙体与副框因温差产生的形变应力。
在发泡剂固化并清理后,需进行外侧的防水密封处理。通常使用耐候性极强的硅酮中性密封胶对副框与墙体交接处进行封闭,密封胶的施工面需保持干燥、清洁,确保粘结牢固。对于外墙饰面为涂料或石材的墙体,密封胶的颜色需与饰面层协调,以保证外观美观。若副框外侧设有披水板或防水檐,需特别注意披水板与副框连接处的密封,确保雨水能顺利排离窗洞,避免积水倒灌。密封完成后,需检查副框表面是否有胶渍残留,及时用专用清洁剂清理,保持副框外观整洁,为后续主框安装创造良好条件。