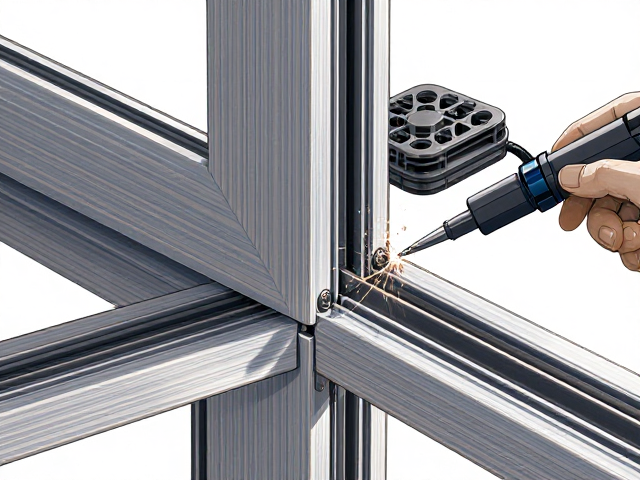
超声波焊接在铝包木门窗核心连接中的应用原理
超声波焊接技术利用高频机械振动产生的摩擦热,使聚合物材料在无需添加任何粘合剂或焊料的情况下实现分子级别的融合。在铝包木门窗的生产环节中,这种技术常被应用于密封条、隔热胶条以及部分高分子复合部件的精密连接。相较于传统的热板焊接或溶剂粘接,超声波焊接过程极短,通常仅需0.1至2秒,且能量密度集中,能有效避免基材因长时间受热而产生的变形或老化现象。
该工艺的核心优势在于其“冷加工”特性与极高的结合强度。由于热量仅产生在焊接界面的局部区域,周围材料保持低温状态,从而保证了铝合金型材与木材连接处的结构稳定性。在铝包木门窗这一对尺寸精度和耐候性要求极高的产品中,超声波焊接能够确保密封系统的连续性和完整性,防止水汽通过微缝隙侵入,进而保护内部木材不受潮湿侵蚀,延长门窗整体的使用寿命。
抛光打磨工序对表面处理质量的关键影响
抛光打磨是决定铝包木门窗外观质感与物理性能的前置关键步骤。在焊接或组装完成后,构件表面往往存在焊点凸起、毛刺或轻微划痕。通过从粗砂纸到细砂纸的逐级打磨,再到使用抛光膏进行镜面处理,可以彻底消除表面瑕疵。这一过程不仅提升了铝合金表面的光泽度,更重要的是增加了表面粗糙度的可控性,为后续的烤漆附着提供理想的微观锚点结构。
打磨的精细程度直接影响最终漆膜的附着力与平整度。若打磨不均,会导致烤漆后出现颗粒感、橘皮纹或局部脱落现象。实际操作中,需严格监控打磨力度与转速,避免过度打磨导致铝材变薄或木材纤维撕裂。对于木纹装饰面,需采用专用柔性抛光垫,以保留木材天然纹理的同时去除加工痕迹,确保不同材质拼接处的过渡自然平滑,满足高端建筑门窗对视觉统一性的严苛要求。
烤漆工艺中的温度控制与涂层固化机制
铝包木门窗的烤漆工艺通常采用静电喷涂与高温烘烤相结合的方式,以形成高硬度、耐腐蚀的保护层。在烘烤过程中,温度曲线的控制至关重要。一般而言,烘烤温度需维持在规定区间(如120-150摄氏度,具体视涂料配方而定),时间约为15-30分钟。这一过程促使涂料中的树脂发生交联反应,形成致密的网状结构,从而赋予漆膜优异的耐候性、抗紫外线及抗化学腐蚀能力。
温度过高会导致漆膜黄变、起泡甚至烧焦,而温度过低则会造成固化不完全,导致漆膜发软、附着力下降。对于铝包木门窗,由于涉及铝材与木材两种不同热膨胀系数的材料,烤漆炉内的热风循环均匀性直接影响产品的一致性。通过精确的热风分布设计,确保门窗各部位受热均匀,避免局部过热损伤木材内部结构,同时保证铝合金表面漆膜的厚度均匀,达到规定的膜厚标准(通常为60-80微米),从而实现美观与防护的双重目标。