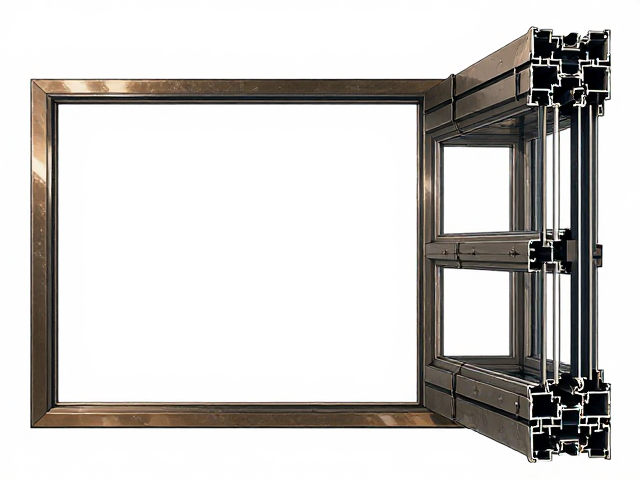
60系列塑钢窗抗风压性能的物理基础
60系列塑钢窗的型材截面宽度达到60毫米,这一几何尺寸直接决定了窗框的整体刚度。在建筑物理中,抗风压性能主要取决于型材的腔体结构设计以及增强钢衬的规格匹配。标准的60系列型材通常采用多腔室设计,这种结构能有效分散风荷载产生的应力集中,避免局部变形。当强风作用于窗表面时,多腔体像建筑的承重墙一样,通过内部筋条将压力传递至窗框主体,从而维持整体结构的稳定性。
增强钢衬是决定塑钢窗抗风压能力的核心要素。根据相关建筑门窗技术标准,60系列外窗必须配置经过防锈处理的镀锌冷轧钢板衬芯。衬芯的壁厚和截面形状需与型材腔体紧密贴合,形成“钢塑复合”的受力体系。在实际物理表现中,合格的60系列窗在面对每平方米数百帕的风压时,其最大受力杆件的挠度变形量被严格限制在允许范围内,确保玻璃不破裂、五金件不松动,这是其满足高层住宅或风压较大地区使用要求的物理基础。
电泳涂装工艺的技术原理与流程
电泳涂装是一种利用外加电场使悬浮于电泳液中的颜料和树脂等微粒定向迁移并沉积于电极之一的工件表面的表面处理技术。在塑钢窗的生产环节中,该工艺主要应用于金属增强钢衬或部分金属附件的表面处理,以替代传统的静电喷涂或普通喷漆。其核心原理基于胶体化学中的电泳现象,当在电泳槽中施加直流电压后,带电的涂料微粒在电场作用下向相反电荷的电极移动,并在工件表面发生电解、电渗、沉积和电化等物理化学反应,形成均匀、致密的涂膜。
工艺流程通常包括前处理、电泳涂装、UF清洗、超滤水洗、烘干固化等步骤。前处理通过磷化或钝化去除金属表面的油污和氧化皮,形成微观粗糙的转化膜,增强附着力。随后,工件浸入含有水性丙烯酸或环氧树脂的电泳漆液中,通电后涂料微粒均匀沉积。经过超滤水洗去除表面残留漆液,再经高温烘烤使涂膜交联固化。这种工艺相比传统喷涂,能确保复杂腔体内部及死角部位也能覆盖上均匀的保护层,无流挂、无橘皮,实现了全包覆式的防腐保护。
工艺对抗风压性能的间接支撑作用
虽然电泳涂装主要作用于防腐层面,但其对抗风压性能的间接支撑作用体现在结构的长期稳定性上。60系列塑钢窗长期暴露在室外环境中,若内部钢衬发生锈蚀膨胀,会导致型材腔体开裂,直接削弱窗框的整体刚度,进而降低抗风压能力。电泳涂层具有极佳的耐盐雾腐蚀性能,能有效隔绝水分和氧气与金属基体的接触,防止钢衬在数年甚至更长时间内的腐蚀失效。这种长效的防腐保护确保了增强钢衬始终保持原始的力学强度,从而维持窗框在设计风压下的结构完整性。
此外,电泳涂层的致密性减少了外界污染物对五金连接部位的侵蚀。塑钢窗的抗风压性能不仅依赖型材本身,还高度依赖五金件与型材连接点的稳固性。如果连接部位的金属件因锈蚀导致摩擦力下降或连接松动,窗扇在强风下可能出现异响或变形。电泳工艺提供的均匀、无孔隙的保护层,提升了金属部件在恶劣气候下的耐久性,间接保障了窗框系统在动态风荷载作用下的连接可靠性,延长了整体系统的使用寿命。