60系列塑钢窗扇框高度标准解析
60系列塑钢窗的“60”通常指窗框主受力构件在安装方向上的截面宽度为60毫米,这一尺寸规范源于行业通用的型材系列命名规则。在实际的工程应用与生产环节中,窗扇框的高度并没有一个绝对固定不变的单一数值,而是会根据窗框的总高度、开启方式(平开或推拉)以及锁点位置进行动态调整。一般而言,窗扇框的高度设计需要确保扇框与框体之间的配合间隙符合空气动力学与密封性要求,常见的设计余量控制在3-5毫米左右,以平衡密封条的压缩率与开启的顺畅度。
从型材加工的物理特性来看,60系列型材的壁厚标准需严格遵循国家标准《GB/T 8823-2008 门窗门窗用硬聚氯乙烯(PVC)型材》的规定,主型材壁厚最小应不小于2.0毫米。基于此结构强度,窗扇框的高度设计需兼顾抗风压性能,过高的扇框若缺乏严密的加强筋支撑,极易在大风压下产生扭曲变形,导致闭合不严。因此,常规住宅窗户的扇框高度多分布在900毫米至1500毫米之间,这一区间能较好地平衡采光需求与型材结构稳定性,超出此范围则需增加内部钢衬或优化腔体结构。
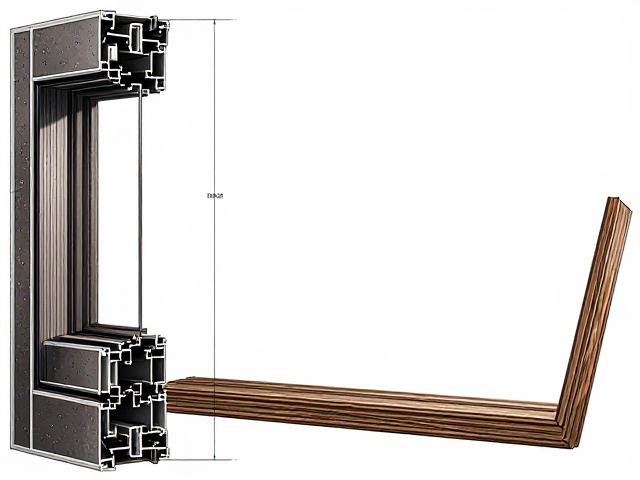
木纹转印工艺的核心技术与流程
木纹转印工艺是提升塑钢窗外观质感的关键技术,目前主流且效果稳定的工艺主要为热转印与共挤木纹技术。热转印技术通过在高温高压环境下,利用特殊的转印纸将预先印刷好的木纹图案转移到PVC型材表面。这一过程对温度控制要求极高,通常转印温度需控制在180℃至200℃之间,时间约为几分钟,以确保油墨中的树脂成分能与型材表面的PVC分子发生充分的交联反应,从而形成牢固的结合层。
共挤木纹技术则是在型材挤出过程中,将带有木纹外观的PVC复合层直接像“皮肤”一样包覆在基础型材表面。这种工艺生产的型材,木纹与基材融为一体,不存在后期剥离的风险,耐候性和耐磨性通常优于表面喷涂或普通热转印。在实际生产中,共挤工艺对挤出机的模头和温控系统的精度要求极高,任何微小的温差波动都可能导致木纹图案出现扭曲或颜色不均,因此高端工程往往更倾向于使用共挤工艺来保证长期使用的视觉一致性。
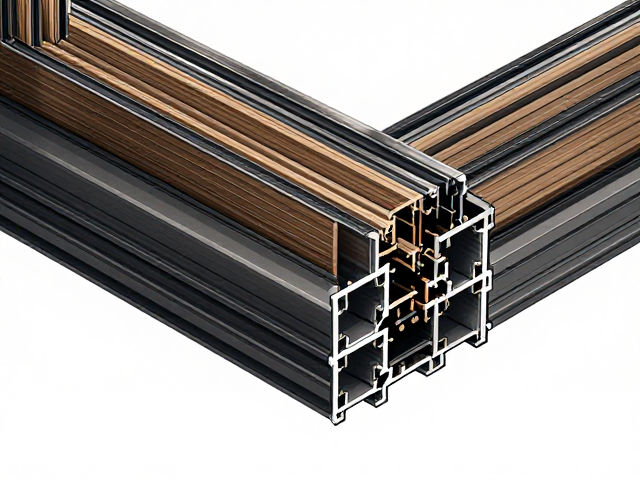
工艺细节与质量验收标准
在木纹转印的具体操作中,色彩的还原度与纹理的连续性是核心验收指标。高质量的转印技术能够模拟出天然木材的导管结构、节疤以及细微的表面凹凸感,而非简单的平面印刷。验收时需观察型材表面在强光下是否有明显的“塑料感”反光,优质工艺会采用哑光或丝光处理,使视觉效果更接近真实木材。此外,转角部位的处理也是难点,热转印在遇到型材拐角时,需确保图案拼接处无明显错位或断裂,这依赖于高精度的图案排版与精准的套色定位技术。
耐老化性能是衡量木纹转印质量的另一项关键数据。根据《GB/T 8823-2008》中关于耐人工气候老化的要求,经过规定的紫外光照和喷淋测试后,型材表面的色差值(ΔE)应保持在一定范围内,且不得出现裂纹、剥落或显著褪色现象。市面上合格的木纹转印塑钢窗,其色牢度通常需达到4级以上的水平,这意味着在正常户外日照环境下,经过数年使用,其外观色泽仍能保持相对稳定,不会出现类似低端产品那种快速发白或斑驳的现象。