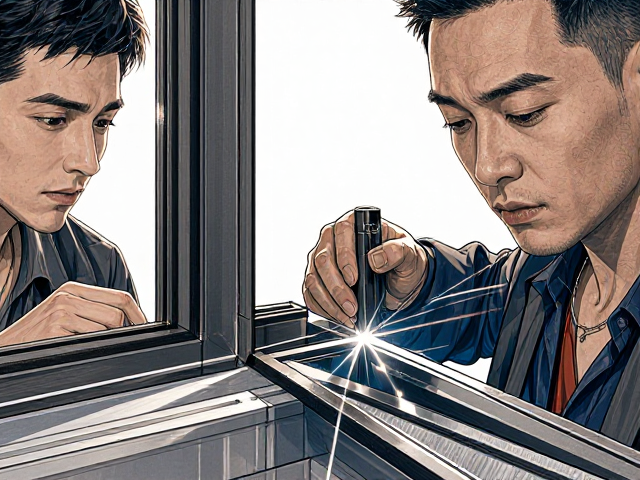
焊接处关键检查点与工艺缺陷识别
薄壁塑钢窗在出厂前或安装验收阶段,焊接部位的完整性直接决定了型材的整体强度与密封性能。检查时需重点观察角部焊缝的平整度,合格的标准是焊角处无明显凸起、凹陷或裂纹,表面应呈现均匀的拉丝或磨砂质感,无因温度过高导致的发白或焦化现象。使用手指轻触焊缝边缘,若感觉到锐利毛刺或松动感,通常意味着加热温度不足或加压时间不够,这种虚焊情况在长期风吹日晒下极易开裂,导致窗框结构失效。
除了外观检查,内部结构的紧密性同样至关重要。通过专用检测仪器或目视辅助,需确认焊角内部无气泡、夹杂物或未熔合现象。对于薄壁型材,由于壁厚较薄,热传导速度快,焊接过程中容易出现局部过热变形或熔穿,因此需检查型材截面是否保持原有的矩形几何形状,严禁出现因焊接应力导致的扭曲或变形。若发现焊线不连续或存在明显的接痕,说明焊接机器的夹具压力不稳定或模具磨损,这类缺陷会大幅降低窗户的抗风压能力。
瓷泳工艺的核心优势与表面处理标准
瓷泳工艺作为一种先进的表面处理技术,通过电泳涂装与高温固化形成致密的陶瓷复合涂层,显著提升了塑钢窗的耐候性与装饰效果。与传统喷涂相比,瓷泳涂层具有更均匀的膜厚和更强的附着力,能有效抵抗紫外线照射导致的褪色和粉化,确保窗户在长期户外环境中保持色泽稳定。该工艺形成的表面具有类似陶瓷的硬度,耐磨损性能优异,日常清洁不易留下划痕,特别适合沿海高盐雾或多雨潮湿地区的建筑应用。
在美观度方面,瓷泳工艺可实现多种色彩与纹理效果,表面质感细腻,光泽度可控,能完美呈现金属拉丝、哑光或高光等不同视觉风格。这种工艺处理后的型材色彩饱和度高且分布均匀,无流挂、橘皮或色差现象,极大提升了建筑外立面的整体协调性。此外,瓷泳涂层具有良好的自清洁特性,表面微观结构能有效减少灰尘附着,降低维护成本,使窗户在长期使用后仍能保持如新的视觉效果,满足现代建筑对高品质外观的需求。
焊接与瓷泳工艺的协同质量控制
焊接质量与表面处理的效果会相互影响,因此在生产流程中需严格控制焊接后的表面处理工序。焊接过程中产生的高温残留物或表面氧化层若未彻底清理,直接进行瓷泳处理会导致涂层附着力下降,出现起泡或剥落现象。因此,在焊接完成后,需对焊角部位进行精细打磨和清洗,确保表面无油污、粉尘及焊接助剂残留,为瓷泳电泳提供洁净的基底。这一前置处理步骤是保证瓷泳涂层长期稳定性的关键环节。
瓷泳工艺本身对基材的平整度要求较高,焊接处的微小不平会在电泳过程中被放大,影响最终的外观一致性。因此,在焊接后需进行严格的平整度检测,确保焊角过渡自然平滑。同时,瓷泳槽液的参数管理也需与焊接后的型材特性相匹配,调整电场强度与固化温度,使涂层能充分覆盖焊接区域并形成均匀保护层。通过这种工艺间的协同优化,既能发挥焊接结构的力学优势,又能展现瓷泳表面的卓越装饰性能,实现耐用性与美观性的双重提升。