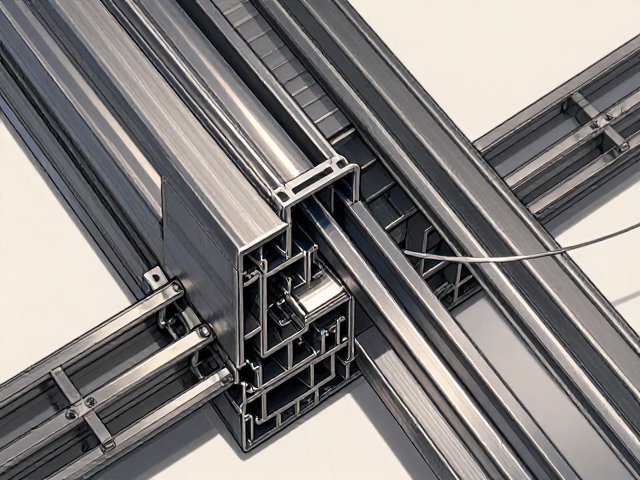
传动盒组件的机械连接与结构稳定性控制
烤漆铝包木门窗的核心在于铝材与木材的复合结构,其中传动盒作为驱动锁点运动的关键枢纽,其连接方式直接决定了门窗的启闭手感与长期使用的密封性能。在常规工艺中,传动盒通常通过高强度自攻螺丝或专用连接件固定于铝型材腔体内,这一过程要求铝材表面具备严密的公差控制,以确保传动盒底座与型材内壁无松动间隙。连接点的紧固力需经过严格计算,过大的扭力可能导致铝合金受力变形,进而引发传动齿轮咬合不畅;而扭力不足则会在频繁开关过程中产生金属疲劳松动,导致锁点无法完全嵌入锁座,削弱整体防盗与防风压能力。
除了基础的螺丝固定,部分高端工艺采用超声波焊接或结构性粘接辅助定位,以进一步提升连接件的抗震动性能。在铝包木结构中,由于木材存在天然的吸湿膨胀特性,长期环境变化可能引起型材与木框连接处的微小位移,传动盒的固定点需预留一定的微动补偿空间或采用柔性垫片缓冲。这种机械连接设计不仅需要克服静态负荷,还需应对动态冲击,确保在恶劣天气条件下,传动机构仍能精准响应把手指令,实现锁点与锁座的准确啮合,这是保障门窗整体结构完整性与气密性的物理基础。
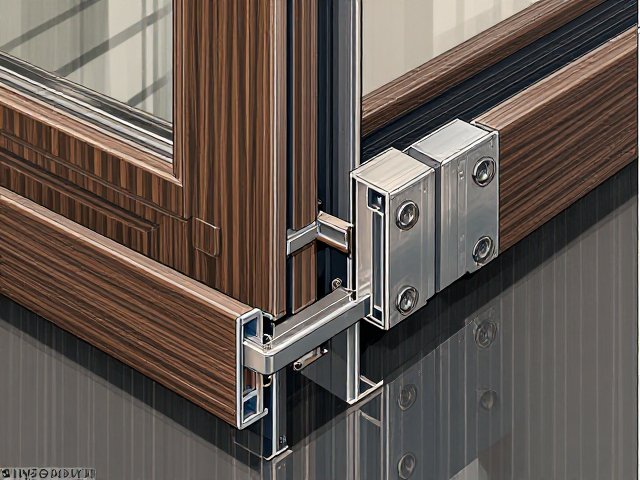
表面钝化处理对耐腐蚀性能的提升机制
铝材在加工过程中暴露出的新鲜表面极易与环境中的氧气、水分发生反应,形成氧化层,但自然形成的氧化膜致密性不足且附着力有限,无法满足户外长期使用的耐候要求。钝化处理通过化学或电化学手段,在铝材表面生成一层致密、稳定的惰性氧化膜,这层膜能有效隔绝腐蚀介质,显著提升材料的耐盐雾腐蚀能力。在烤漆铝包木的生产环节中,钝化处理通常作为喷涂前的关键预处理步骤,其目的是消除表面残留的加工油污及杂质,为后续漆膜的附着提供理想的微观粗糙度与化学活性表面。
常用的钝化工艺包括铬酸钝化与无铬钝化两种路径,随着环保法规的趋严,基于钼盐、钛盐或硅烷体系的无铬钝化技术逐渐成为行业主流。无铬钝化液能在铝表面形成纳米级的复合转化膜,该膜层不仅具备优异的防腐蚀性能,还能与底漆产生强烈的化学键合,大幅提升漆膜的附着力等级。在处理过程中,温度、pH值、浸渍时间以及后清洗水质等参数需精确监控,任何环节的偏差都可能导致钝化膜出现花斑、发白或附着力下降,进而影响最终烤漆产品的耐候寿命,因此在实际生产中需建立严密的在线监测与批次抽检机制。
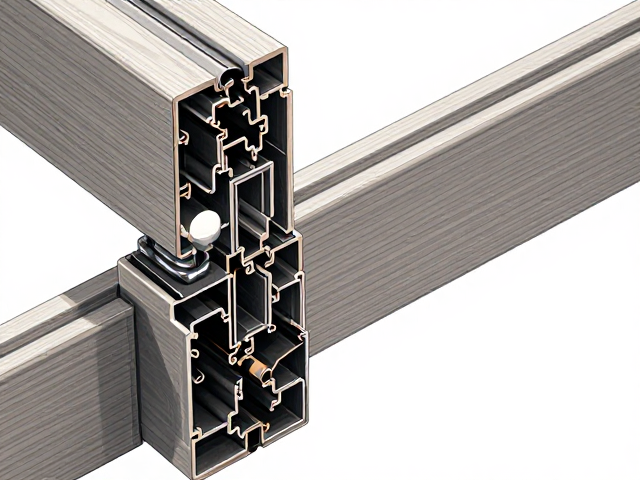
钝化膜质量检测与工艺参数标准化
评估钝化处理效果的核心指标包括膜重、耐腐蚀性及附着力,这些指标需通过标准化的实验室测试进行量化验证。膜重通常采用重量法测定,即通过溶解钝化膜前后试样的重量差计算单位面积膜层质量,一般要求铝材表面钝化膜重控制在规定范围内,以确保防护性能与外观质量的平衡。耐腐蚀性测试常采用中性盐雾试验(NSS),将经过钝化处理的试样置于特定温度和盐雾浓度环境中持续暴露,观察规定时间内出现白色腐蚀产物的时间,合格的钝化层应能显著延长基体金属出现腐蚀的时间,满足户外恶劣环境的使用标准。
附着力测试则多采用划格法或拉拔法,通过专用胶带或拉力设备检测漆膜与钝化层、钝化层与铝基材之间的结合强度。在实际工艺管控中,还需关注清洗环节的水质纯度,残留的氯离子或重金属离子会破坏钝化膜的连续性,导致点蚀风险。因此,纯水冲洗工序不可或缺,且需配合定期的槽液分析与维护,防止槽液中杂质积累导致钝化效果衰减。通过建立严密的参数数据库与失效分析模型,生产团队能够实时监控工艺波动,确保每一批次铝型材表面的钝化处理效果一致且稳定,为后续烤漆工序提供可靠的基础保障。