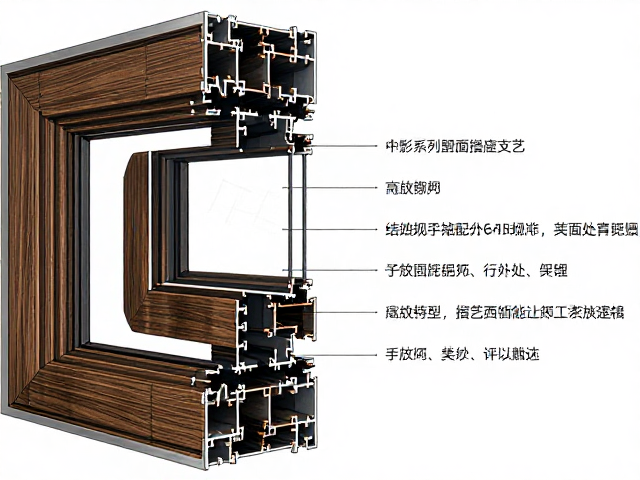
60系列塑钢窗型材基础特性与表面处理逻辑
60系列塑钢窗以其优异的保温隔热性能和结构稳定性,在建筑门窗领域保持着广泛的应用基础。该系列型材通常采用多腔体结构设计,配合专用的增强型钢,能够有效应对日常使用中的风压与变形挑战。在进行木纹转印前,型材表面的洁净度与粗糙度直接影响最终涂层的附着力,因此基材处理是确保工艺稳定性的首要环节。
木纹转印技术主要利用高温高压环境,将印有木纹图案的装饰纸或特殊涂层通过热压方式转移到经过预处理的塑钢型材表面。这一过程不仅保留了木材的自然纹理美感,同时克服了实木易受潮、开裂及需要定期保养的缺陷。对于60系列而言,由于其壁厚和截面尺寸相对固定,转印时的受热均匀性成为关键控制点,需确保型材各部位温度一致,避免出现色差或图案模糊现象。
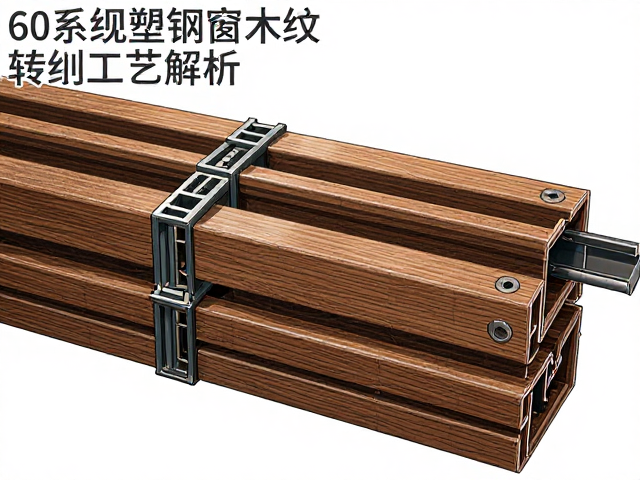
连接片规格选型的技术参数与力学依据
连接片作为塑钢窗框与墙体固定的核心五金件,其选型直接关系到窗体的整体稳固性与抗风压性能。常规安装中,多采用镀锌钢板冲压而成的固定片,厚度通常控制在1.2mm至2.0mm之间,宽度需根据窗框槽口尺寸匹配,一般建议在20mm至30mm区间,以确保足够的接触面积和握裹力。
选型过程中需重点考量固定片的材质延展性与耐腐蚀等级。热镀锌处理能显著提升连接片在潮湿环境下的使用寿命,防止因锈蚀导致固定点松动。此外,固定片的孔距设计需符合国家标准中关于窗框安装间距的要求,通常要求固定点距离窗角、中横档、中竖档中心150mm至200mm,中间部位间距不超过500mm,这种严密的分布逻辑能有效分散墙体与窗框间的应力集中。
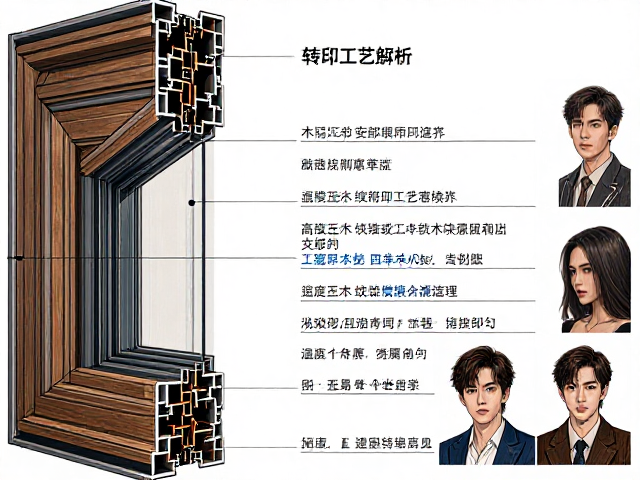
转印工艺中的温度控制与压力参数
木纹转印的核心在于对温度与压力的精准调控,这一过程通常在专用的转印炉或热压机中完成。温度设定需严格遵循所用装饰膜或油墨的热活化特性,一般工作温度范围集中在180℃至220℃之间,过高的温度可能导致木纹图案晕染或基材变形,而过低的温度则无法使涂层充分固化,影响附着力。
压力参数同样至关重要,均匀的压强能确保装饰层与型材表面实现微观层面的紧密贴合。在实际操作中,压力值通常保持在0.5MPa至0.8MPa,具体数值会根据型材的腔体结构进行微调。转印时间通常控制在3至5分钟,这一时间段足以让热能穿透涂层,完成分子链的重组与固化,从而形成坚硬且耐磨的表面保护层。
连接片安装规范与墙体固定细节
安装连接片时,需先清理窗框与墙体连接处的灰尘与杂物,确保固定面平整。固定片应通过自攻螺钉或膨胀螺栓牢固地固定在墙体上,固定点必须位于窗框的受力关键部位,严禁随意偏移或减少固定点数量。安装过程中,需使用水平仪校准窗框的垂直度与水平度,偏差控制在2mm以内,以保证后续玻璃安装及开启扇的顺畅运行。
墙体固定方式需根据建筑结构类型进行选择,对于混凝土墙体,可直接使用膨胀螺栓固定;对于砖墙或轻质砌块墙体,建议使用加长型膨胀管或专用锚栓,以增强握裹力。固定片与窗框的连接应采用专用螺丝,并加装橡胶垫片,以防止金属间直接接触产生电化学腐蚀或噪音,同时垫片能提供一定的缓冲空间,适应窗框因温度变化产生的微量形变。
工艺质量控制与常见缺陷排查
在木纹转印完成后,需对成品进行严格的外观与性能检查。重点观察木纹图案是否清晰、色泽是否均匀,以及表面是否有气泡、划痕或脱落现象。附着力测试通常采用划格法进行,若涂层在划格后无剥落,则视为合格。此外,还需检查型材表面是否有因过热导致的变形或变色,确保产品符合出厂质量标准。
针对安装过程中可能出现的问题,如窗框松动、开启不顺畅或密封不严,需及时进行排查与调整。若发现固定片锈蚀,应立即更换并重新加固;若窗框与墙体间缝隙过大,应采用发泡剂填充密实,再使用耐候胶进行表面密封处理,以防止雨水渗入及空气对流,确保窗户的节能效果与防水性能。