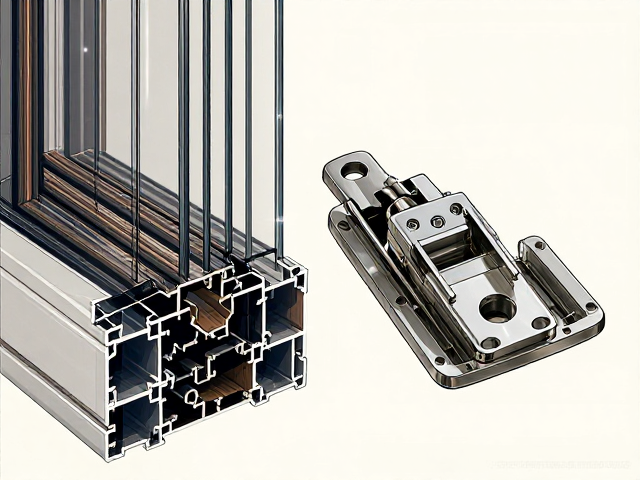
60系列塑钢窗合页承重等级解析
60系列塑钢窗型材的断面尺寸通常以60毫米为基准,其内部钢衬配置与五金件匹配直接决定了整窗的力学性能。合页作为连接窗扇与窗框的核心受力部件,其承重能力并非单一数值,而是与窗扇宽度、高度以及内部增强型钢的规格紧密相关。在实际工程应用中,常见的承重等级划分主要依据合页转轴的直径、材质厚度以及固定片的结构强度。一般而言,家用标准型合页多适用于宽度不超过1.2米、高度不超过1.5米的单扇窗,其设计静载荷通常在50公斤至80公斤之间,这一范围能应对日常开关使用中的主要应力。
对于大尺寸或高层建筑的窗户,承重需求显著提升,需选用加重型或双轴合页。此类合页通常采用高强度碳钢或不锈钢制成,转轴直径可达6毫米至8毫米,部分高端产品内部含有耐磨尼龙衬套以减少摩擦损耗。在计算承重时,还需考虑风压载荷的影响,特别是在季风区,合页需额外承受垂直方向的剪切力。行业通行的测试标准中,合格合页需通过不少于10万次的开合疲劳测试,且在额定载荷下无明显变形或松动,这确保了长期使用的安全性与稳定性。
粉末喷涂工艺的核心流程与特性
粉末喷涂是塑钢窗表面处理的主流工艺,其核心在于利用高压静电将干燥的粉末涂料吸附于型材表面,随后通过高温烘烤使其熔融流平、固化成膜。这一过程与传统的液体喷漆有着本质区别,粉末涂料不含溶剂,因此在生产过程中几乎不产生挥发性有机化合物(VOCs),符合当前环保制造的标准要求。喷涂前的型材表面需经过严格的脱脂、酸洗、磷化及钝化处理,以去除油污、氧化皮并形成微孔结构,从而增强涂层与基材的结合力。
喷涂后的固化过程通常在180℃至200℃的温度下进行10至20分钟,具体参数取决于粉末树脂的类型,如聚酯、丙烯酸或环氧粉末。固化后的涂层具有优异的耐候性、耐腐蚀性和机械强度,能够抵抗紫外线照射、雨水侵蚀以及日常清洁中的化学试剂影响。相比液态漆,粉末涂层厚度更均匀,可达60至120微米,且无流挂、气泡等缺陷。这种工艺不仅提升了窗材的美观度,更关键的是为内部的PVC型材和钢衬提供了严密的保护屏障,延长了窗户在恶劣环境下的使用寿命。
承重等级与喷涂工艺的协同效应
承重性能与表面处理工艺在60系列塑钢窗中存在着严密的物理关联。合页在安装过程中,其固定螺丝需穿透窗框型材的喷涂层,直接咬合内部的增强型钢。若粉末喷涂层过厚或固化不完全,可能导致螺丝紧固力不足,进而影响合页的整体承重稳定性。因此,高品质的喷涂工艺不仅要求外观平整光滑,更需确保涂层在螺丝孔位处的附着力符合国家标准,防止因震动或长期受力导致涂层剥落,进而引发合页松动或脱落的风险。
此外,喷涂工艺对合页的耐腐蚀性能有着间接却重要的影响。在沿海高盐雾地区,空气中的氯离子极易腐蚀金属五金件。如果塑钢窗型材的粉末喷涂存在针孔、漏喷或厚度不均,水汽可能透过涂层渗入型材内部,加速钢衬及合页螺丝的锈蚀。因此,在选型时,需关注型材喷涂的厚度均匀度以及合页材质的防锈处理(如镀锌或达克罗处理),两者协同作用才能构建起完整的防腐承重体系,确保窗户在复杂气候条件下的长期稳定运行。