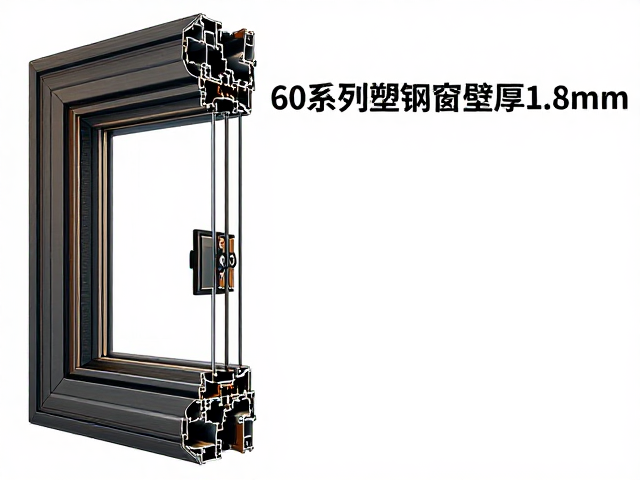
60系列塑钢窗型材壁厚的国家标准与1.8mm规格解析
在建筑门窗行业中,60系列指的是型材主受力部件的宽度为60毫米,这一尺寸规格广泛应用于住宅及公共建筑的外窗系统。关于型材壁厚的要求,随着建筑节能标准的提升和安全性规范的更新,旧版标准中对于普通门窗型材壁厚的要求曾较为宽泛,但现行《塑料门窗型材》及相关门窗工程技术规范中,对主要受力杆件的壁厚有着明确的底线要求。通常情况下,外窗主受力杆件的最小壁厚需达到规定数值以确保结构强度,市场上标称1.8mm壁厚的60系列型材,通常对应着对强度有更高要求的断桥或高性能单腔/多腔结构,或者是指经过特殊加强处理后的型材规格,旨在应对高层风压及抗冲击需求。
需要厘清的是,市面上部分低质产品可能通过虚标壁厚来降低成本,而严格符合规范的1.8mm壁厚(通常指主腔体或加强筋处的实测厚度)能显著提升窗框的抗变形能力。在选购或验收时,不能仅凭肉眼观察或简易测量工具判断,因为型材表面覆盖的涂层厚度及内部腔体结构会干扰直观判断。真实的壁厚数据应依据国家标准检测方法,使用精度符合要求的游标卡尺在型材去除涂层后的部位进行测量,确保数据真实反映型材本身的物理属性,这是保障门窗在长期使用中不因风压或温度变化出现松动、变形的基础条件。
电泳涂装工艺的核心原理与表面性能优势
电泳涂装是一种将工件浸入水基涂料槽中,通过外加电场作用使涂料中的树脂和颜料微粒定向迁移并沉积在工件表面的涂装技术。对于塑钢窗型材而言,电泳涂装相比传统的粉末喷涂或氟碳喷涂,具有膜层均匀、无流挂、无针孔以及边缘覆盖性好的显著特点。该工艺利用电泳漆中带电粒子在电场作用下向带相反电荷的电极移动,从而在型材表面形成致密的涂层。这种涂层不仅附着力极强,能有效抵抗紫外线照射导致的粉化和褪色,还能在型材表面形成严密的保护层,隔绝水分和腐蚀性物质,极大地提升了塑钢窗在潮湿、盐雾等恶劣环境下的耐候性。
电泳涂装的环保特性也是其广泛应用的重要原因。由于使用水性涂料,生产过程中挥发性有机化合物(VOCs)排放极低,符合当前绿色建筑和环保法规的要求。此外,电泳涂层具有良好的自润滑性和耐化学腐蚀性,使得塑钢窗在日常清洁和维护中更加便捷。在60系列塑钢窗的应用场景中,电泳涂层能够保持色泽长久稳定,不易因雨水冲刷或阳光暴晒而出现明显的色差或光泽度下降。这种工艺处理后的型材表面手感细腻,质感高级,且能很好地配合密封胶条,减少因型材表面粗糙导致的密封失效问题,从而提升整窗的气密性和水密性表现。
型材壁厚与涂装工艺对门窗性能的综合影响
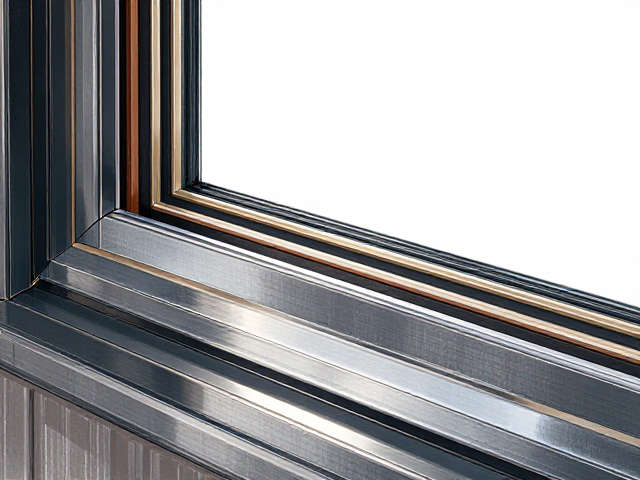
60系列塑钢窗若采用1.8mm壁厚配合电泳涂装工艺,其在整体性能上呈现出结构强度与表面防护的双重优势。较厚的型材壁厚意味着窗框在安装后能提供更稳固的支撑,特别是在安装大面积玻璃或应对高层强风压时,能够有效减少窗框的挠度变形,防止玻璃破裂或五金件松动。与此同时,电泳涂层作为一种高性能的表面处理技术,不仅美化了外观,更关键的是它保护了型材内部的增强钢衬(如有)免受氧化腐蚀,延长了型材与钢衬结合部的寿命,从而间接提升了门窗系统的整体耐久性。
在实际使用场景中,这种组合能够带来更优的热工性能和隔音效果。电泳涂层致密的结构减少了型材表面微孔,降低了热量通过型材传导的速率,配合中空玻璃及优质密封条,能有效降低室内外热量交换。此外,型材壁厚的增加提升了整体质量,配合电泳工艺带来的尺寸稳定性,使得门窗在闭合状态下缝隙更加均匀一致,阻断了空气对流和声音传播的路径。对于追求高品质居住环境的用户而言,这种基于材料规格和表面处理工艺的双重保障,是提升建筑物理性能的关键环节,而非单一参数的堆砌。
选购与验收过程中的关键核查点
在选购60系列塑钢窗时,核实型材壁厚的真实性是首要步骤。消费者或验收人员应要求供应商提供型材的截面样品,并使用专业测厚仪或高精度游标卡尺,在型材去除表面涂层后的部位进行多点测量。重点检查主受力杆件壁厚是否达到标称的1.8mm,同时观察型材腔体结构是否完整,加强筋分布是否合理。对于电泳涂层的鉴别,可通过观察型材表面是否均匀光滑、无橘皮、无颗粒、无露底现象,以及检查型材边缘、转角等死角部位是否有涂层堆积或漏涂。
此外,验收过程中还需关注型材的颜色一致性及耐候性表现。电泳涂装的型材在不同批次间应无明显色差,且在自然光照下色泽柔和均匀。建议索取型材的出厂检验报告,核对其中关于壁厚、涂层厚度、附着力、耐盐雾性等关键指标是否符合相关国家标准。同时,检查型材表面是否有划痕、凹陷或污染,这些外观缺陷可能影响电泳涂层的完整性和美观度。对于已安装的门窗,可检查开启是否顺畅,密封是否严密,这些使用体验也是检验型材加工精度和涂层工艺是否合格的间接依据,确保所购产品在物理性能和外观质量上均达到预期标准。