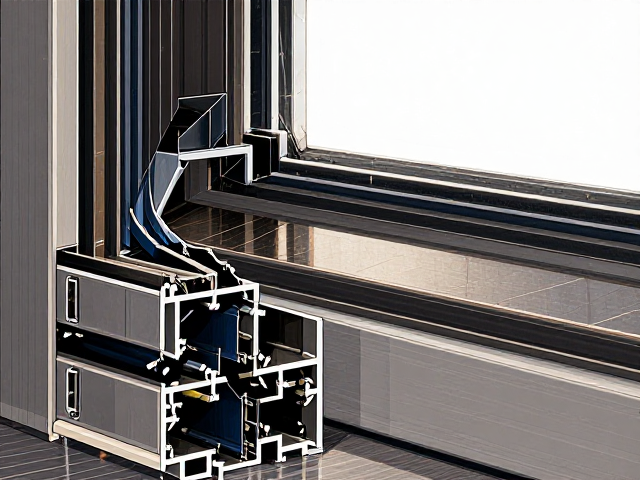
腔体结构对焊接强度的决定性影响
薄壁塑钢窗在交付使用后,若发现焊接处出现裂纹或渗漏,往往源于对型材内部腔体结构的忽视。塑钢窗的主材是聚氯乙烯(PVC)树脂,其本身具备优异的耐候性,但焊接质量直接取决于型材壁内的增强钢衬与PVC材料的结合状态。在低配或劣质型材中,腔体设计单一,缺乏周向支撑,导致焊接面受热不均,熔融状态下的PVC无法形成严密的分子间渗透,冷却后极易因应力集中而开裂。
专业的腔体结构通常采用多腔室设计,并在关键受力点设置严密的钢衬加固层。这种结构不仅提升了型材的整体刚性,更为焊接过程提供了稳定的热传导路径。当焊接机对型材进行加热时,合理的腔体分布能确保焊角四周受热均匀,使PVC材料达到理想的熔融粘度。若腔体结构不合理,局部过薄或支撑不足,焊接时容易出现虚焊或过烧,即便外观看似完整,内部微观结构已存在缺陷,随着气温变化产生的热胀冷缩,裂缝便会悄然显现。
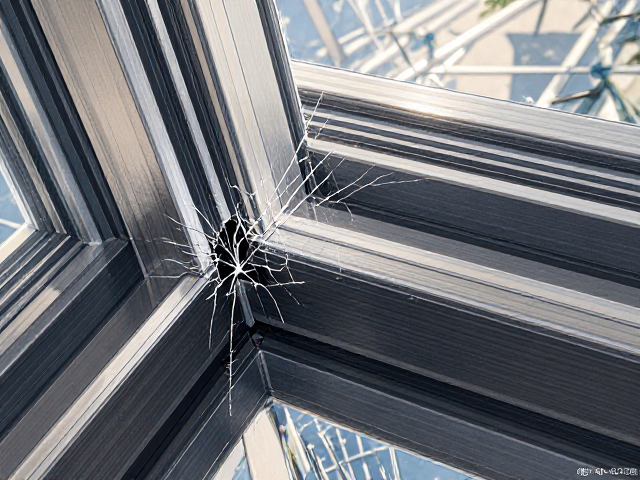
焊接工艺与安装环境的协同控制
焊接过程中的温度与压力控制是防止开裂的核心环节。合格的焊接设备需具备精确的温控系统,通常加热板温度需维持在230℃至260℃之间,这一区间能保证PVC材料充分软化而不分解。焊接时,压力需均匀施加,确保焊角处材料充分融合并挤出适量焊瘤,形成牢固的“分子桥”。若压力不足,材料结合不紧密;若压力过大,过量的熔融材料被挤出,导致焊接面变薄,强度大幅下降。
安装环境对焊接后的稳定性具有显著影响。许多开裂案例发生在温差变化剧烈的季节或通风过强的施工现场。焊接完成后,焊角内部存在内应力,若立即暴露在强风或低温环境中快速冷却,应力无法释放,极易在后续使用中引发裂纹。因此,安装过程中需避免在极端天气下进行焊接作业,或采取必要的保温缓冷措施。同时,窗框与墙体固定点的间距需符合规范,过大的间距会导致窗框在受力时产生形变,间接拉扯焊角,导致结构性开裂。
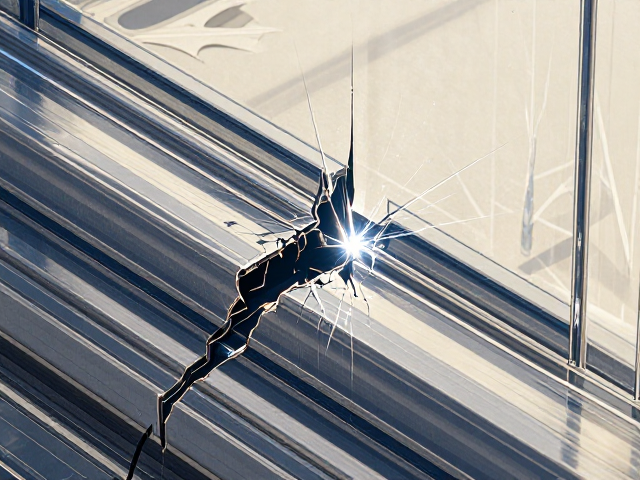
型材壁厚与钢衬匹配的合规性检查
薄壁塑钢窗的“薄壁”特性使其对材料一致性要求极高。国家标准对塑钢窗主型材的最小壁厚有明确规定,外窗主要受力部件壁厚不应小于规定值,且需均匀分布。若型材壁厚不均,焊接时薄壁处升温快、易过烧,厚壁处升温慢、结合不充分,这种差异直接导致焊角强度不一致。选购或验收时,应使用专业卡尺测量型材壁厚,确保符合设计规范,避免使用壁厚不足或壁厚不均的劣质型材。
钢衬与PVC型材的匹配度同样至关重要。钢衬作为增强部件,需与型材内壁紧密贴合,不得有松动或间隙。若钢衬尺寸偏小或型材腔体变形,钢衬与PVC之间形成空隙,焊接时热量无法有效传递至钢衬周边,导致该区域结合力弱。此外,钢衬的材质与厚度需满足抗风压要求,过细的钢衬无法提供足够的支撑,窗框在风压下轻微变形,长期累积会导致焊角处疲劳开裂。检查时应观察型材端面,确认钢衬是否完全嵌入且无明显错位。
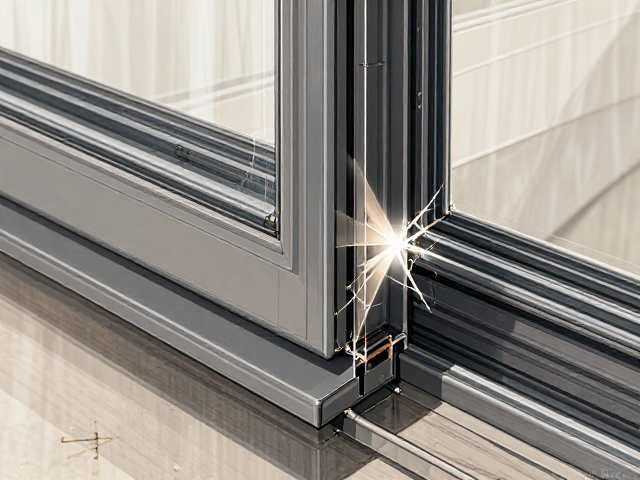
焊后处理与验收标准的细节落实
焊接完成后的表面处理与冷却过程直接影响最终强度。焊瘤的处理需使用专用刀具平整切割,避免留下尖锐切口或过深划痕,这些瑕疵会成为应力集中点,在后续使用中逐渐扩展为裂纹。同时,焊角处应进行自然冷却,严禁用水强制降温或用手强行掰动测试,这种粗暴操作会破坏刚形成的分子结构,导致内部产生隐性损伤。
验收环节需关注焊角的外观与结构完整性。合格焊角应表面平整、色泽均匀,无气泡、裂纹、凹陷或明显的变色现象。焊瘤应适量且分布均匀,不得有缺失或堆积过多。对于多扇组合窗,还需检查拼接处的密封性,确保胶条安装到位,无扭曲或断裂。若发现焊角发白、发脆或敲击声音沉闷,通常意味着焊接温度过高或材料老化,此类窗框存在严重安全隐患,应立即停止安装并更换合格产品。