铝材壁厚标准与塑钢窗耐候性的技术关联
在建筑门窗型材的生产与验收规范中,铝合金型材的最小壁厚通常有着严密的国家标准约束,例如外窗主要受力部件最小壁厚不低于规定数值,而2.0mm这一具体指标常出现在对轻量化或非主要受力部件的考量中。然而,将铝材壁厚的讨论延伸至塑钢窗(主要成分为聚氯乙烯PVC树脂与碳酸钙等填料),二者在材料机理上存在本质差异。塑钢窗型材的耐候性核心并不取决于壁厚,而是源于配方体系中稳定剂、抗紫外线助剂及共挤复合技术的应用。市场上部分观点误将型材厚度与抗老化能力直接挂钩,实际上,薄壁塑钢窗若缺乏有效的光氧稳定机制,即便增加壁厚,依然难以抵御长期紫外线照射引发的分子链断裂。
塑钢窗型材发黄、变脆、老化的根本原因,在于树脂中的氯原子在紫外线下发生脱氯化氢反应,形成多烯结构,从而呈现黄色。这一化学过程会加速材料内部缺陷的扩展,导致力学性能大幅下降。因此,避免老化的关键在于从原料源头切断或延缓这一反应路径。高质量的PVC树脂配合高性能的有机锡或铅盐稳定剂(需符合环保法规),以及添加受阻胺光稳定剂(HALS),能有效捕捉自由基,抑制光氧化反应。壁厚在此过程中更多影响的是型材的刚度和强度,而非化学稳定性,过薄的壁厚反而可能因散热不均或应力集中,间接加剧环境因素对材料内部的侵蚀。
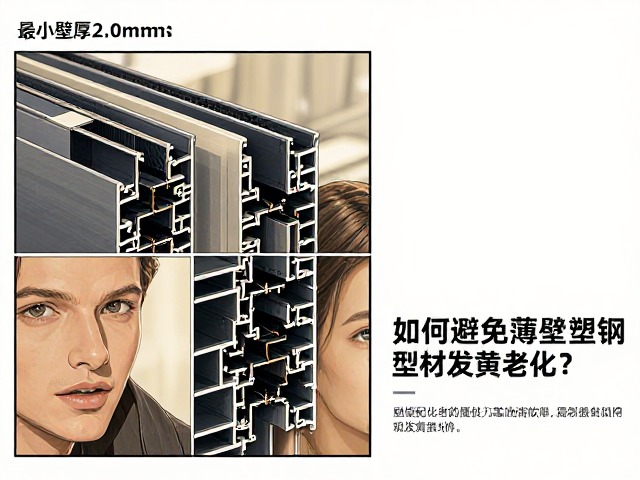
配方优化与共挤技术的核心作用
提升塑钢窗抗老化能力的首要环节在于配方体系的科学构建。高性能的复合稳定剂能够显著提升树脂的热稳定性和光稳定性,减少加工过程中的降解。同时,碳酸钙填料的粒径与含量需经过精确计算,过高的填料比例虽能降低成本,但会削弱树脂基体的连续性,降低材料的耐候性。此外,钛白粉作为关键的紫外线屏蔽剂,其金红石型结构能有效反射和散射紫外线,保护内部树脂。在实际生产中,确保颜料分散均匀,避免局部浓度过高导致的应力集中,是防止型材表面出现斑点或早期老化的重要工艺细节。
共挤复合技术是目前解决塑钢窗表面老化问题的主流且高效的手段。通过在型材表面共挤一层高耐候性的ASA(丙烯酸酯-苯乙烯-丙烯腈共聚物)或PMMA(聚甲基丙烯酸甲酯)保护层,形成物理屏障,完全隔绝紫外线、酸雨及污染物对PVC基材的直接侵蚀。这种三层或四层共挤结构,不仅保留了PVC型材良好的隔热、隔音性能,更极大地提升了外观的持久性和机械强度。共挤层的厚度需符合相关行业标准,确保在长期风吹日晒下不与基材剥离,从而实现“外硬内韧”的性能组合,从根本上解决传统单层塑钢窗易发黄、变脆的问题。
生产工艺控制与质量检测标准
挤出工艺参数的稳定性直接决定了型材内部的微观结构均匀性。温度曲线的控制至关重要,机筒各段的温度设定需匹配物料的热降解特性,避免局部过热导致树脂分解产生气泡或黄变。螺杆的剪切作用需适中,过强的剪切力会破坏分子链,过弱则导致混合不均。冷却定型阶段,水温与牵引速度的匹配会影响型材的内应力分布,内应力过大不仅会导致型材变形,还会加速环境老化效应的显现。因此,建立严密的过程控制体系,实时监控挤出压力、扭矩等关键数据,是保证每批次型材耐候性一致性的基础。
成品检测需依据国家现行标准进行系统性评估,而非依赖单一指标。人工加速老化试验是验证型材耐候性的重要手段,通过氙灯老化箱模拟自然气候条件,定期观察型材色差变化(ΔE值)、力学性能保留率等数据。对于共挤型材,还需检测复合界面的结合强度,防止因界面缺陷导致保护层脱落。此外,日常生产中应定期进行表面光泽度、弯曲弹性模量等常规项目检测,确保产品符合GB/T 8814《门和窗 聚氯乙烯(PVC)塑料型材》等相关标准要求。通过数据化的质量追溯体系,及时发现配方或工艺波动,从而从生产源头锁定老化风险,保障门窗产品的长期服役性能。