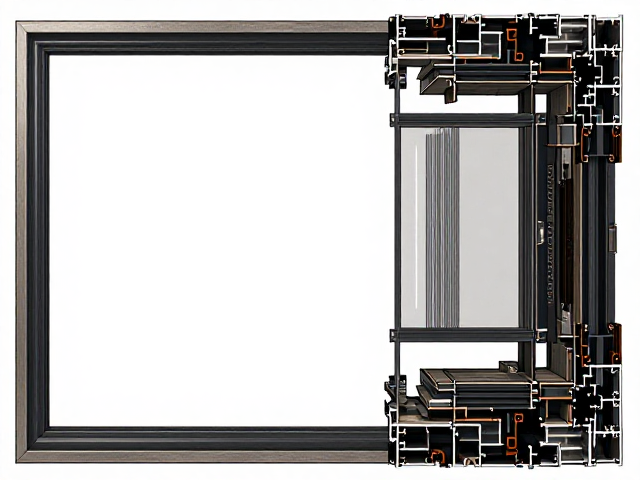
型材结构与壁厚对基础成本的影响
薄壁塑钢窗的核心成本差异往往隐藏在型材的腔体设计与壁厚参数中。市面上常见的非标薄壁型材,其主受力部位壁厚可能低于国家标准规定的2.5毫米,这种设计虽然降低了原材料用量,但直接削弱了窗框的抗风压性能。在定制异形窗时,由于缺乏标准化的模具支持,厂家需要单独开模或手工拼接型材,这使得型材本身的加工损耗率显著高于常规矩形窗。
观察实物剖面时,需重点关注型材内部的加强筋布局。正规工艺会在关键受力点设置多腔室结构以分散应力,而低成本产品往往简化为单腔或无加强筋设计。对于异形窗如圆弧、扇形或多边形结构,型材的弯弧工艺会大幅增加难度,热弯或冷弯过程中容易出现型材变形或壁厚不均,这部分隐性成本会直接反映在最终报价中,通常比同面积的标准窗高出30%-50%的型材加工费。
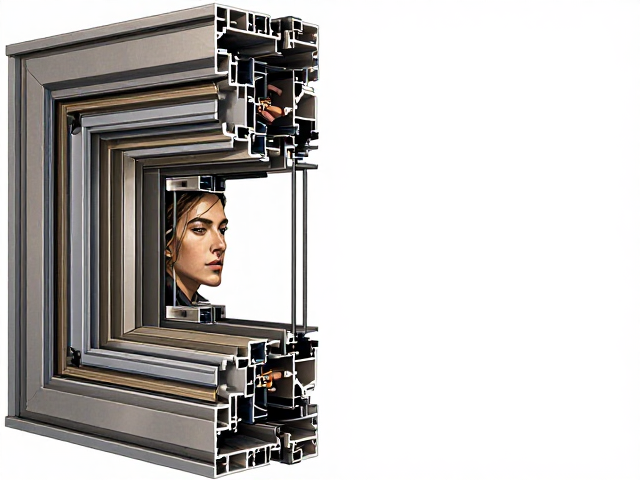
五金配件与密封系统的从属成本
异形窗的五金系统定制难度远高于普通平开窗,因为标准五金件难以适配非常规的开启角度或受力点。在剖面观察中,铰链与传动盒的安装位置必须严格对应型材腔体,若型材内部未预留专用加强钢板或连接件,五金件极易松动导致窗户下垂或漏风。定制异形五金件涉及单独的模具开发与调试周期,这部分费用通常按套计算,且一旦确定无法退换,构成了异形窗中不可忽视的固定成本项。
密封条的材质与安装方式也是决定成本与性能的关键。三元乙丙(EPDM)胶条因其耐候性和弹性成为主流选择,但在异形转角处,胶条需要进行45度切角或整体硫化成型,手工拼接处容易出现缝隙或毛刺。部分低价方案使用PVC胶条替代,虽成本低廉但易老化变硬,导致密封失效。在剖面中观察时,应确认胶条是否通过卡槽牢固嵌入,而非简单粘贴,这不仅影响气密性,也反映了厂家在细节处理上的成本投入。
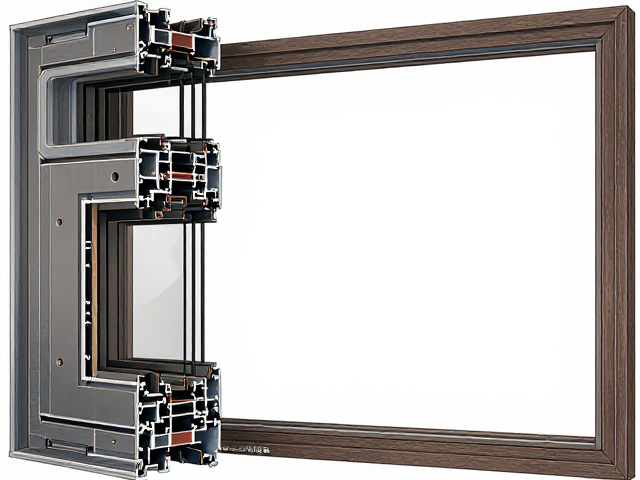
玻璃配置与深加工的叠加效应
异形窗的玻璃加工涉及切割、磨边、钢化、中空等多道工序,且无法像标准玻璃那样批量自动化生产,导致人工与能耗成本大幅上升。对于大面积异形玻璃,钢化过程中容易出现应力不均导致的自爆风险,厂家需提高质检标准并增加废品率预留,这部分隐性成本会分摊至每平米单价中。此外,若需配置Low-E或夹胶玻璃,异形切割会导致原片利用率降低,边角料无法二次利用,进一步推高了材料成本。
在实物观察中,玻璃与型材的接触面需使用专用垫块进行支撑,避免玻璃直接接触金属产生硬接触应力。异形窗的玻璃压条通常需要定制或现场切割,若压条与玻璃贴合不紧密,会导致中空玻璃内部进气或进水,影响保温隔音效果。剖面中可见,优质工艺会在压条与玻璃间填充耐候密封胶,确保长期使用的稳定性,而低成本做法往往省略此步骤,仅靠机械压紧,长期使用后易出现松动异响。
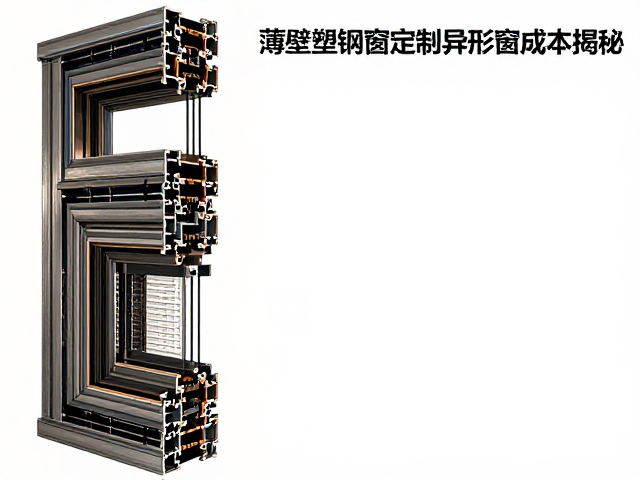
安装工艺与现场适配的隐性支出
异形窗的安装对洞口尺寸精度要求极高,若现场洞口存在偏差,需额外进行修补或调整窗框,增加了人工工时与材料损耗。剖面观察中,窗框与墙体之间的填充发泡剂应饱满均匀,若填充不实会导致雨水渗入或冷桥效应。对于高层或异形结构,安装时需使用专用支架固定,确保窗框与主体结构连接牢固,这部分辅助材料的成本虽占比不大,但却是保证整体结构安全的关键环节。
现场切割与打磨也是异形窗安装中的常见工序,尤其是当窗框尺寸与洞口存在细微差异时,工人需对型材进行现场修整,这可能导致型材表面涂层破损或结构强度下降。为避免此类情况,专业厂家会在下单前进行精确复尺,并在型材内部设置可调式连接件以应对现场误差。剖面中可见,连接片与墙体固定点应位于型材加强部位,若固定在薄壁处,长期使用可能导致固定点松动,引发安全隐患,因此合理的安装设计也是成本控制与质量保障的重要组成部分。