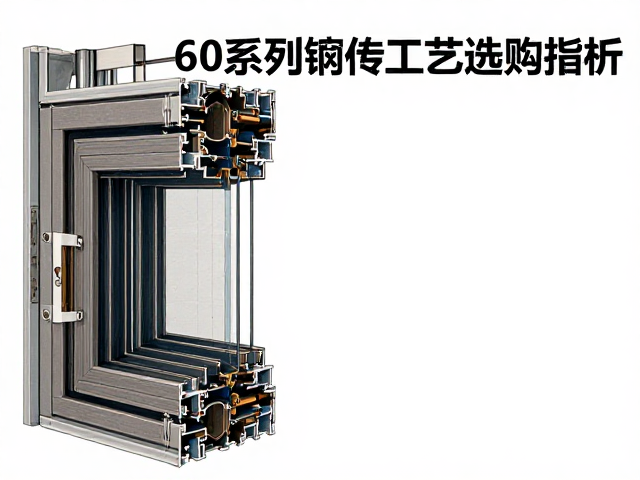
60系列塑钢窗传动盒选购指南
60系列塑钢窗的型材宽度为60毫米,其内部腔体结构决定了传动盒必须匹配特定的安装槽口尺寸。市面上常见的传动盒主要分为单点锁和多点锁两种基础类型,选购时需严格核对窗扇开启方向以及锁点数量。传动盒内部的齿轮咬合深度需与锁扣座精准配合,若尺寸偏差超过1毫米,会导致窗扇闭合时密封条受力不均,进而影响整窗的隔音与保温性能。
传动盒的材质选择直接影响使用寿命,优质产品通常采用增强尼龙或高强度工程塑料注塑成型,具有优异的耐老化特性。金属齿轮部分应选用经过硬化处理的铜合金或不锈钢,以抵抗长期开合带来的磨损。在选购过程中,可观察传动盒表面是否有毛刺或裂纹,这能直观反映出厂时的注塑工艺水平。同时,确认传动盒是否配备防坠落装置,这是保障高层住宅安全的重要细节,能有效防止因五金件失效导致窗扇意外脱落的风险。
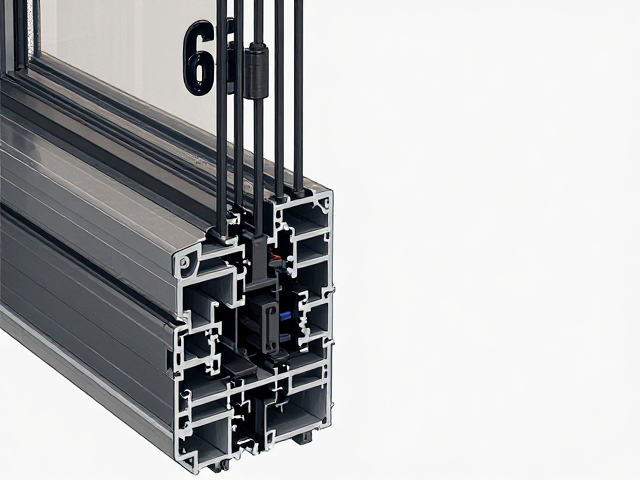
角部注胶工艺优势解析
角部注胶工艺是指在塑钢窗组角过程中,通过专用注胶机将专用组角胶注入型材角部腔体内部,再经冷却固化形成的连接方式。这种工艺使得不同型材断面在角部形成严密的整体,显著提升了窗框的结构性强度。相比传统的机械连接或普通拼接,注胶工艺能有效填充型材内部的空隙,消除因温度变化引起的热胀冷缩应力,从而防止角部开裂或变形。
注胶材料通常具有优异的耐候性和抗紫外线能力,能在长期户外环境中保持稳定的物理性能。固化后的胶体不仅起到连接作用,还具备出色的密封效果,彻底阻断雨水通过角部缝隙渗入室内的路径。在实际应用中,经过规范注胶处理的塑钢窗,其角部抗撕裂强度可提升数倍,有效应对大风天气下的风压冲击。这种工艺对胶枪压力和注胶量有严格标准,确保胶体充分填充且无气泡残留,是实现高性能节能窗的关键工序。