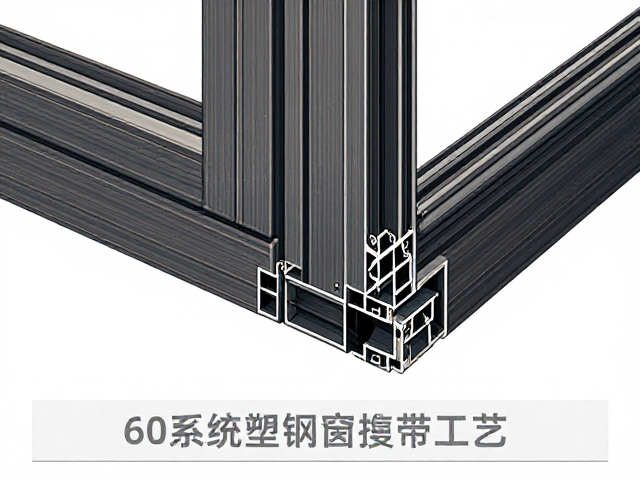
角部注胶工艺的核心原理与操作流程
塑钢窗在组装过程中,异型材角部通过加热焊接形成连接点,这一过程虽然能初步固定结构,但焊接处内部难免产生微观缝隙或填充不饱满的现象。角部注胶工艺正是为了解决这一痛点而设计的关键步骤,它利用高粘度的专用组角胶,在角码与型材腔体之间形成严密的填充层。这种胶体通常具备优异的耐候性和抗老化性能,能够在长期风吹日晒中保持弹性,有效抵御雨水渗透,从而显著提升窗框的整体密封性能。
实际操作中,注胶前需确保角部清洁干燥,无油污或杂物,以保证胶体与型材表面的附着力。使用专用注胶枪将胶体均匀注入角码与型材内壁的夹缝中,注胶量需严格控制,既要保证填满空隙,又要避免过量导致胶体溢出污染表面或增加内部应力。注胶完成后,需等待胶体充分固化,这一过程能消除焊接处的应力集中,防止因温度变化或风力作用导致的角部开裂或松动,是提升窗户使用寿命的重要环节。
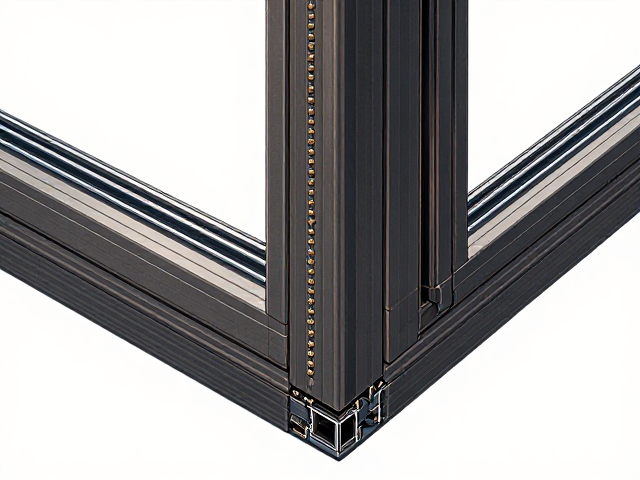
加强筋分布的科学逻辑与结构支撑
加强筋在塑钢窗型材中扮演着“骨骼”的角色,其分布密度和截面形状直接决定了窗框的抗风压能力和整体刚度。在60系列塑钢窗中,主受力部位如角部、锁点位置以及大面积玻璃支撑区,通常需要配置更厚实的加强筋或独立的钢衬。这些加强筋并非随意布置,而是根据力学计算,在型材关键受力点增加金属或硬质塑料支撑,以分散外部荷载,防止窗框在强风或重物冲击下发生变形。
不同区域的加强筋设计需因地制宜,例如,窗框上下冒头处主要承受垂直载荷,其加强筋多呈封闭式矩形结构以提供周向支撑;而竖挺部位则更关注抗弯折能力,常采用单侧或双侧加强设计。合理的加强筋分布能够平衡型材的重量与强度,避免材料浪费,同时确保窗户在长期开合使用中,五金件安装点稳固,不会出现因型材蠕变导致的五金松动或窗户下垂现象。
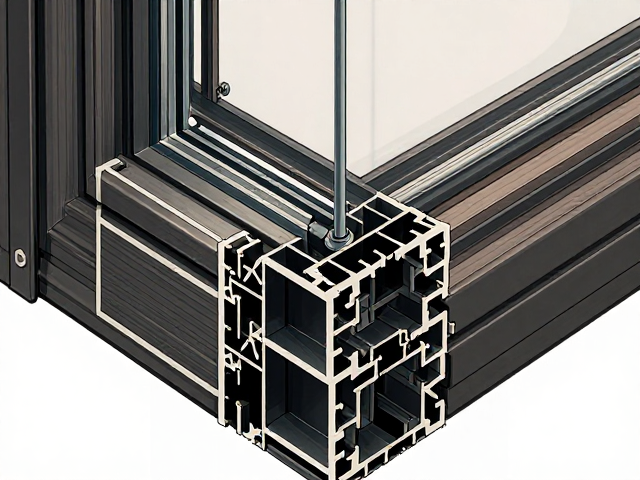
密封隔音与耐用性的协同提升
注胶工艺与加强筋系统的结合,构成了塑钢窗高性能表现的双重保障。注胶填补了微观缝隙,从物理层面阻断了声音传播介质和空气对流路径,使得窗户在关闭状态下能形成严密的隔音屏障。特别是在临近马路或居民区等噪音源密集的环境,这种严密的角部密封能显著降低分贝值,提升室内静谧度。同时,胶体的弹性缓冲作用也能吸收部分震动能量,减少因震动导致的噪音传递。
耐用性方面,加强筋提供了坚实的结构支撑,而注胶则增强了连接点的稳定性。两者协同作用,使得窗户在面对极端天气如台风、暴雨时,能够保持结构完整,不漏水、不变形。此外,高质量的注胶材料能抵抗紫外线辐射和温差变化,防止角部老化开裂,延长了窗户的使用寿命。这种从结构到细节的全面优化,使得60系列塑钢窗在满足基本采光通风需求的同时,提供了更高等级的舒适性和安全性。
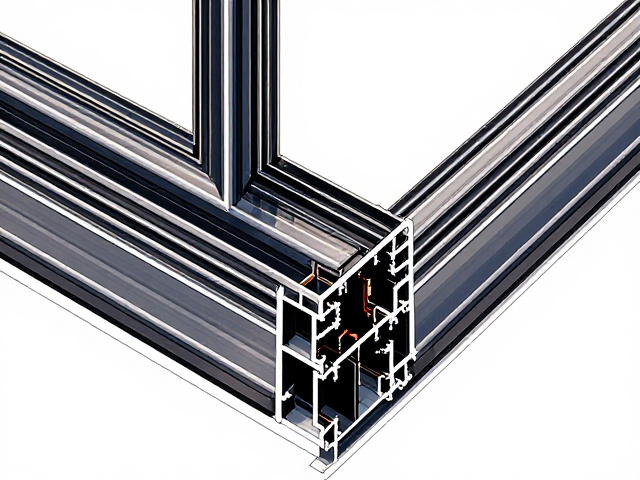
施工规范与质量检测要点
规范的施工流程是确保注胶效果和加强筋功能发挥的前提。在安装过程中,需仔细核对型材加强筋的位置与数量,确保符合设计标准,严禁私自移除或削减关键部位加强筋以降低成本。注胶作业应由经过培训的专业人员进行,确保注胶枪角度正确,胶体注入深度和量符合工艺要求。施工环境应保持通风干燥,避免在高温或潮湿条件下进行注胶,以免影响胶体固化效果和粘接强度。
质量检测环节不可忽视,完工后需对角部进行外观检查,确认无胶体溢出、无空洞现象。可通过敲击测试感知角部填充的饱满度,或使用专业仪器检测密封性能。对于大型工程,还需进行风压性能和水密性测试,验证窗户在实际使用条件下的表现。只有经过严格质检的窗户,才能确保其在长期使用中保持良好的密封隔音效果和结构稳定性,为用户提供持久可靠的居住体验。