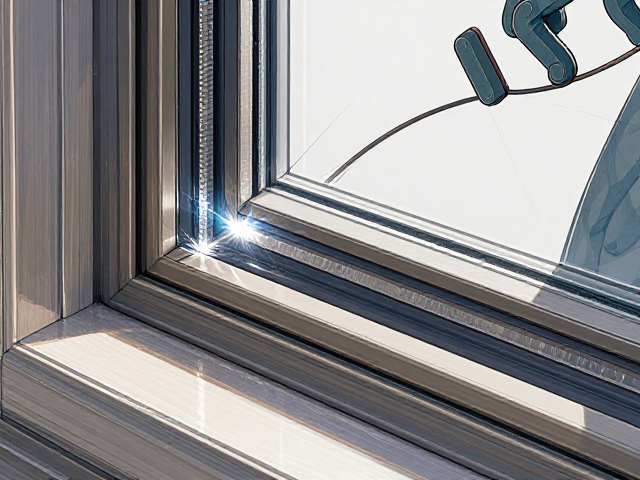
焊接处外观与平整度排查要点
薄壁塑钢窗在组装过程中,焊接缝的质量直接决定了整窗的力学性能。观察焊接处时,需重点留意焊角是否饱满且无明显的凹陷或空洞。合格的焊接工艺通常呈现出均匀的流线型过渡,焊瘤大小适中,不会遮挡型材原有的角部结构。若发现焊角处有明显的黑色焦痕或发白现象,往往意味着焊接温度控制不当,导致PVC材料内部结构受损,这种隐患在后期受力时极易从内部断裂。
此外,检查焊接缝的连续性也是关键步骤。使用手指轻轻触摸焊角表面,感受其平滑度。劣质门窗常因设备精度不足或操作不规范,导致焊角处存在细微的裂纹或未完全熔接的缝隙。这些微观缺陷在肉眼直视下可能难以察觉,但通过侧光观察或指尖触感能发现不平整的凸起或粗糙感。对于此类存在明显外观瑕疵的焊角,其抗风压能力和密封性能均无法达到基本使用标准,应视为不合格品。
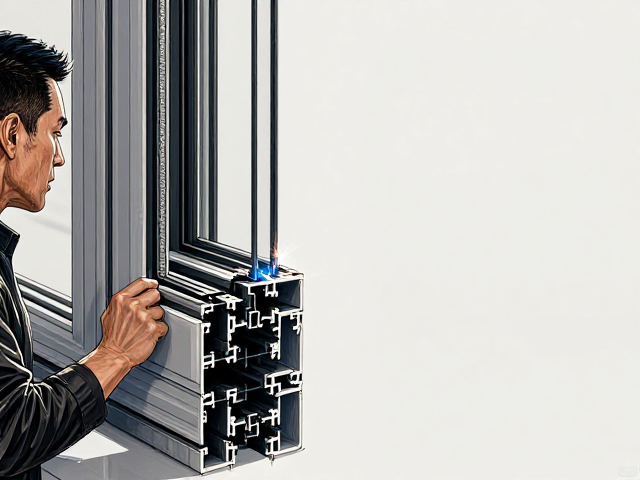
警惕虚标壁厚与型材结构陷阱
市场上部分产品存在壁厚虚标现象,消费者需掌握直观的鉴别方法。正规国标要求外框主型材壁厚不低于规定数值,实际测量时应使用精度为0.05mm以上的数显游标卡尺。测量位置应选择在型材截面最薄处,即加强筋与外壁连接的内侧边缘,而非表面装饰面。若测量数值与宣传标识存在较大偏差,且型材手感轻薄、敲击声音清脆空洞,则极大概率为壁厚不足产品。
型材内部腔体结构也是反映壁厚真实性的重要线索。优质塑钢窗通常配备多腔体结构,中间填充有专用钢衬以增强强度。通过观察型材截面,若发现内部腔体狭小、钢衬尺寸与型材匹配度低,甚至完全缺失钢衬,即便外观壁厚达标,其实际力学性能也远逊于标准产品。这种“偷料”行为常通过增加装饰性线条掩盖内部结构的单薄,需结合卡尺测量与结构观察综合判断。
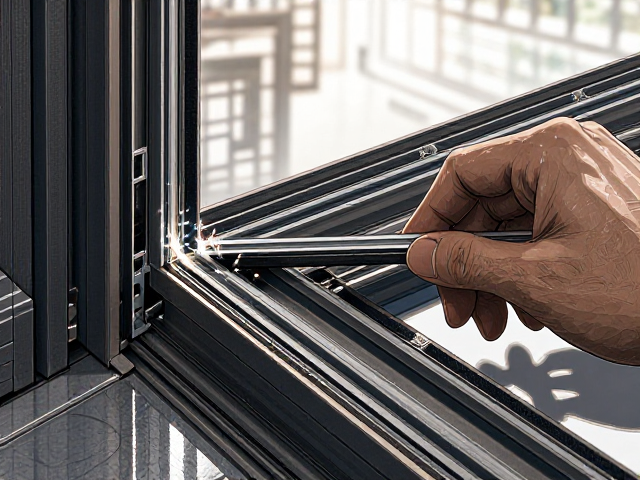
配件细节与整体组装工艺审视
门窗的五金件与连接件细节往往能暴露整体制造水准。检查铰链、锁点等五金配件与型材的连接处,观察螺丝孔位是否精准,有无因型材强度不足导致的滑丝或扩孔现象。劣质门窗常因型材壁厚不够或材质老化,导致五金件安装后松动,影响窗户启闭的顺畅度与密封性。同时,注意观察角部连接处是否有使用劣质胶水填充后涂抹油漆掩饰的痕迹,这种“补锅”行为通常意味着原始焊接质量存在严重缺陷。
密封条的安装工艺也是不可忽视的一环。优质门窗的密封条应连续无断点,与型材贴合紧密,无拉伸变形或翘边现象。检查密封胶条与玻璃接触部位,若发现胶条硬度异常或存在大量气泡,可能影响隔音与防水效果。此外,观察窗扇与窗框之间的缝隙均匀度,若缝隙宽窄不一,说明型材加工精度低或焊接变形严重,长期使用后易出现漏风、渗水问题,影响居住舒适度。