共挤型材薄壁塑钢窗的核心性能指标解析
共挤型材薄钢窗的检验逻辑紧密围绕材料配方与结构稳定性展开,其中抗冲击性能与耐候性是决定产品能否通过验收的关键维度。这类型材通常采用在PVC主材表面共挤一层高性能ASA或PMMA工程塑料作为保护层,这种复合结构旨在解决传统塑钢窗易变色、脆裂的问题。在检测环节中,实验室会重点考察共挤层的附着力以及耐候性数据,通过人工气候老化箱模拟长期紫外线照射,记录色差变化值和表面光泽度衰减情况。若共挤层与基材结合不紧密,或在强光下出现明显粉化,即被视为不符合相关技术规范,直接影响整窗的合格判定。
尺寸偏差与力学性能则是另一大核心考核点,薄壁设计虽然能降低材料成本,但必须确保在受力状态下不发生永久性变形。检测过程中,使用专业量具对型材的壁厚、断面尺寸进行多点测量,任何超出公差范围的数据都可能导致不合格。同时,整窗的抗风压性能和水密性测试会在专业风洞室中进行,通过施加模拟极端天气的气压和水喷淋,观察窗框、窗扇连接部位是否有渗漏或结构失效。对于薄壁型材,其刚度往往较弱,因此测试中会特别关注五金件安装位的局部强度,防止因锁点受力过大导致型材破裂,这是验收过程中极易出现的隐性缺陷。
第三方检测认证的执行流程与关键节点
获取权威检测报告需经过严密的样品抽样与送检程序,检测机构通常依据国家标准对送检样品进行唯一性标识,确保测试对象的可追溯性。样品需从生产线随机抽取,并保留封样,以应对后续可能的复检或争议。检测机构在接收样品后,会核对型材的配方单与共挤工艺参数,确认其与送检样品的一致性。这一阶段主要验证产品是否“名实相符”,防止企业使用劣质基材或简化共挤工艺进行生产。只有当样品信息完全匹配,测试流程才会正式启动,任何参数不符都会直接导致检测中止。
测试数据的生成与报告出具有着严密的时间周期与逻辑链条,各项物理性能测试如拉伸强度、弯曲弹性模量等,需由经过认证的专业人员在标准环境下操作。检测报告不仅包含最终合格与否的结论,还详细列出每一项具体指标的检测值与标准限值对比。对于共挤型材,报告中会特别标注共挤层厚度及耐候性测试后的数据变化。企业在收到报告后,需仔细核对关键参数,特别是当某些指标处于临界值时,需结合生产工艺进行排查。若检测结果存在异常,企业需分析是原材料波动还是共挤温度控制不当,并进行工艺调整后重新送检,直至数据达标。
应对检测不合格的常见误区与改进策略
许多生产企业在面对检测数据波动时,常误以为调整表面涂层颜色或增加外观处理即可掩盖内部缺陷,这种认知偏差极易导致复检失败。共挤型材的问题根源多在于共挤过程中的温度梯度控制或原料混合均匀度,而非简单的表面修饰。若抗冲击测试不合格,往往意味着基材中的钙粉比例过高或增塑剂添加不当,导致材料脆性增加。此时,正确的做法是回溯生产线数据,检查挤出机的各段温度设定是否合理,以及共挤模头的流道设计是否造成应力集中。通过优化工艺参数,确保共挤层与基材分子间的扩散与结合,才能从根本上提升材料的韧性。
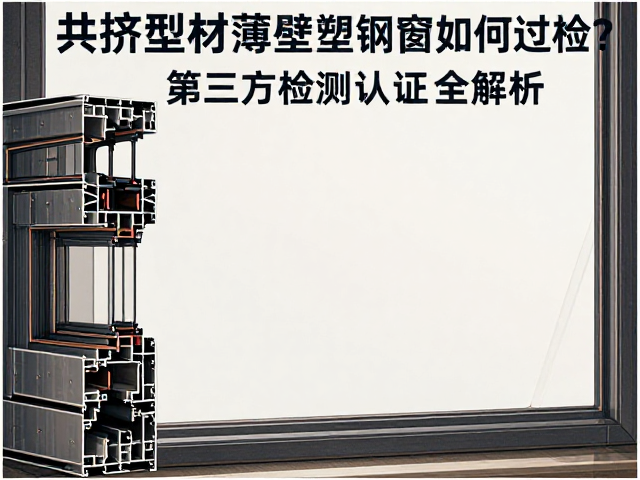
水密性与抗风压性能不足,常被错误归咎于安装环节,实则型材自身的结构设计存在先天不足。薄壁型材在应对强风或雨水冲刷时,若内部加强筋布局不合理或腔体结构单一,极易产生共振或变形。改进策略需从型材断面设计入手,增加多腔体结构以提升整体刚度,同时优化排水路径设计,减少雨水滞留。在检测前,企业应进行模拟工况下的预测试,使用专用夹具模拟实际安装受力状态,排查型材在极限负载下的形变趋势。通过结构优化与工艺精调的双重手段,确保产品在各项力学与环境测试中保持稳定表现,从而顺利通过验收。