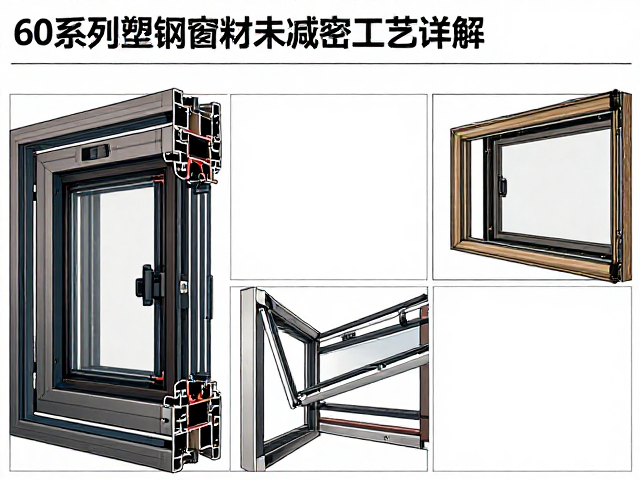
60系列塑钢窗粉末喷涂工艺的核心流程解析
塑钢窗表面的粉末喷涂处理是一项严密的物理与化学结合过程,其核心在于通过静电作用使带电粉末均匀吸附于经过预处理的型材表面。整个流程始于严格的表面前处理,型材需经过脱脂、水洗、表调以及磷化或铬化处理,这一步骤直接决定了涂层的附着力与耐腐蚀性能。随后,型材进入高温固化炉,温度通常控制在180℃至200℃之间,保温时间约为10至15分钟,使粉末熔融、流平并交联固化,形成坚硬且均匀的保护膜。
工艺参数的控制对最终成品质量起着决定性作用。喷涂时的电压需保持在60-100kV,电流维持在20-60μA,以确保粉末能克服静电斥力紧密贴合型材。涂层厚度标准通常要求在60-100微米之间,过薄可能导致防护失效,过厚则易出现流挂或橘皮现象。此外,固化曲线的设定必须与粉末树脂的特性相匹配,不同颜色的粉末因颜料成分差异,其吸热和固化速率略有不同,需通过精确的热力学计算确定最佳烘烤时间,避免欠固化导致硬度不足或过固化引起色泽变暗。
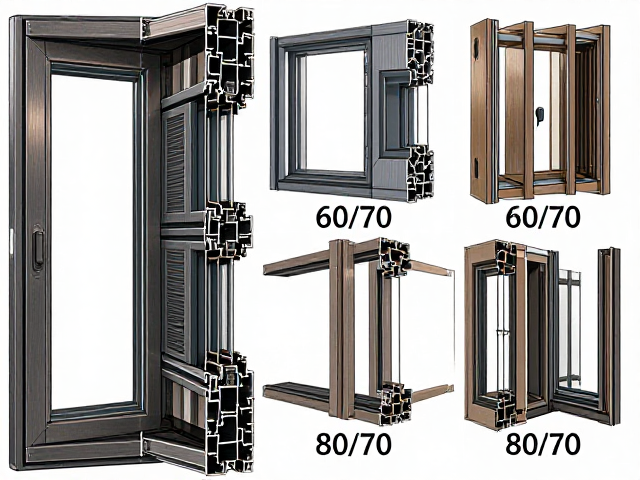
60/70/80型材系列选型指南与结构差异
60系列型材以其标准的框扇宽度为60mm,在住宅改造及一般民用建筑中应用广泛。该系列型材腔体结构相对简单,通常采用多腔室设计以平衡成本与隔热性能。其壁厚执行国家标准要求,主受力部位壁厚不小于规定值,能够满足常规风压下的结构稳定性。60系列在安装时对窗洞尺寸适应性较强,适合大多数标准尺寸的窗户替换,是性价比较高的基础选型方案。
70系列与80系列则在型材宽度上进行了扩展,带来了更优越的密封性能与结构强度。70系列框扇宽度达70mm,增加了密封条的安装空间,通常配备三道密封结构,显著提升了气密性与水密性指标。80系列进一步增加至80mm,其腔体结构更为复杂,内部加强筋分布更密集,常用于对隔音、保温要求较高的高层住宅或临街建筑。选型时需结合当地气候特征,北方寒冷地区或高噪音环境更倾向于选择70或80系列,以利用更厚的型材壁和更严密的腔体设计阻隔外界干扰。
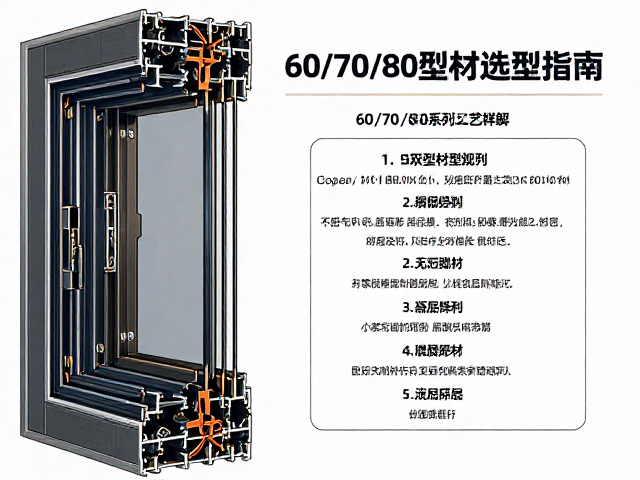
型材规格匹配与安装关键要点
型材系列的选型必须与玻璃配置及五金件承重能力相匹配。60系列通常适配双层中空玻璃,总厚度多在24-28mm范围内,若需提升隔音效果需选用夹胶玻璃,此时需核算型材腔体深度是否足够容纳。70与80系列因腔体空间更大,能容纳更厚的玻璃组合或填充惰性气体,从而提升整体K值(传热系数)。五金件的选择需根据窗扇重量和开启方式确定,大尺寸窗扇应选用高强度铰链和多点锁闭系统,确保长期启闭不变形。
安装过程中的细节处理直接影响窗户的使用寿命。型材与墙体之间的连接需使用专用连接片固定,间距不超过500mm,确保整体刚度。发泡剂的填充需饱满且连续,外侧密封胶的施工应形成平滑的坡度,以利于雨水排放,避免积水渗入。对于高层安装,还需考虑风荷载对型材挠度的影响,必要时增加中挺或横梁的加强筋密度,防止大风天气下出现异响或松动。所有金属连接件应采用镀锌或不锈钢材质,防止电化学腐蚀导致型材受损。