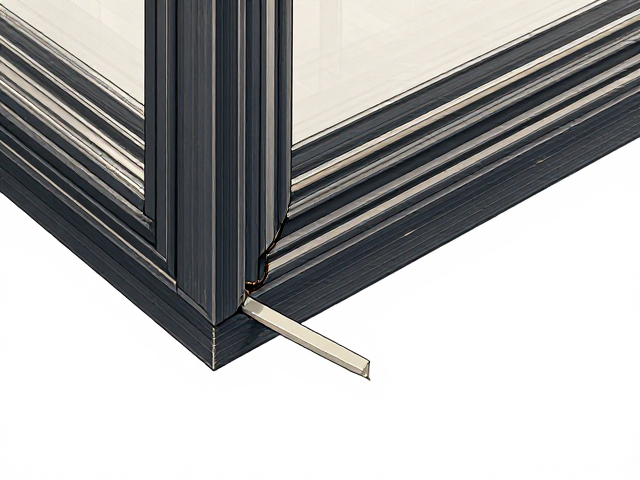
角部注胶工艺的核心作用与材料特性
塑钢窗在组装过程中,异型材拼接的角部连接处是受力集中且易产生缝隙的关键节点。传统的机械连接或单纯焊接方式,在长期冷热交替及风压作用下,容易因材料应力释放导致胶条老化或连接松动,进而引发渗水或漏风现象。角部注胶工艺通过在角部腔体内注入专用密封胶,填充型材与胶条之间的微观空隙,形成连续且严密的密封层,从而显著提升窗框的整体结构强度与防水性能。
注胶材料的选择直接决定了工艺的最终效果,目前行业内主要采用符合GB/T 10711标准的中性硅酮耐候密封胶或专用角部连接胶。这类材料具备优异的抗紫外线老化能力、耐高低温性能以及与PVC型材及三元乙丙(EPDM)胶条的良好相容性。材料需具备适当的流动性以充分填充角部复杂腔体,同时固化后需保持一定的弹性模量,以吸收建筑结构变形带来的应力,防止胶层开裂。
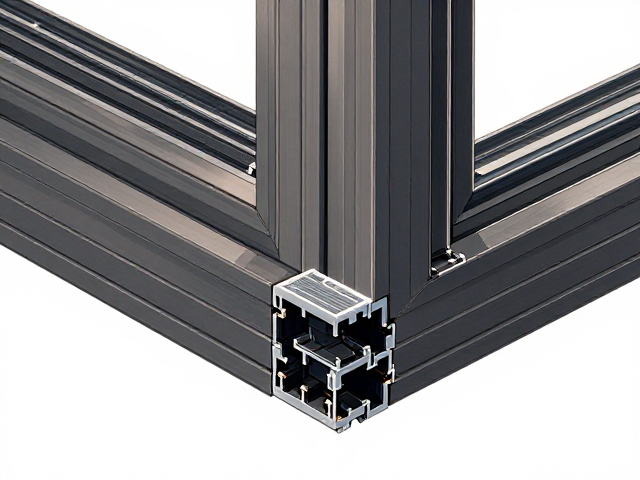
角部切割精度对注胶效果的影响
注胶工艺的效果高度依赖于角部切割的精度,型材端面的平整度与垂直度决定了胶体能否形成有效的连续密封。若切割面存在毛刺、变形或角度偏差过大,会导致角部腔体间隙不均,注胶时胶体无法均匀分布,形成空洞或堆积,严重影响密封圈的完整性。因此,角部切割误差通常控制在±0.5mm以内,确保拼接后两面紧密贴合,为注胶提供理想的物理基础。
在实际加工中,需定期校验锯切设备的刀片状态及定位系统,防止因设备磨损或松动造成系统性误差。对于大尺寸窗框或特殊造型窗,还应考虑型材在加工过程中的热变形因素,通过预切割或分段加工减少内应力释放。切割后的端面需进行清洁处理,去除粉尘与油污,避免杂质干扰胶体与型材表面的粘结,确保注胶层的附着力符合标准要求。
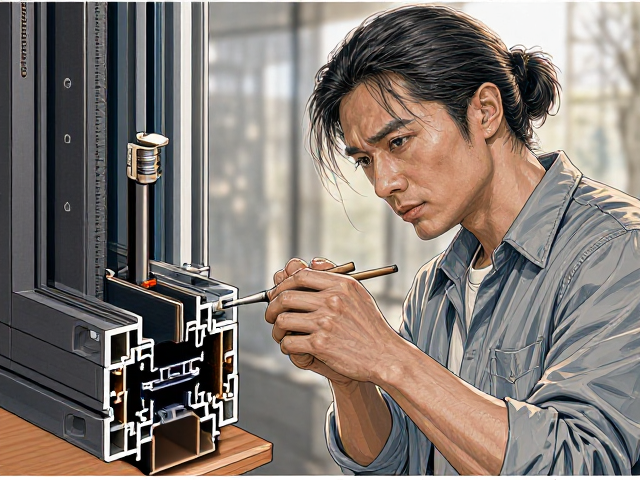
注胶操作的标准化流程与关键控制点
注胶操作需遵循严密的标准化流程,从角部清理、胶条安装到注胶填充,每一步都直接影响最终密封质量。首先,将EPDM胶条准确嵌入角部槽口,确保胶条与型材贴合紧密,无扭曲或脱出现象。随后,使用专用注胶枪将密封胶均匀注入角部腔体,注胶量需适中,既要保证填满所有空隙,又要避免过量溢出污染外观。注胶过程中应保持匀速移动,确保胶体连续无断点。
注胶完成后,需立即进行角部整形与压实处理,使用专用工具将胶体压入型材与胶条交界处,排出内部气泡,使胶体与接触面充分结合。整形后的胶面应平整光滑,无凹陷或凸起,且胶体不得溢出至可视面。对于双腔或多腔结构型材,需确保胶体同时填充各独立腔室,必要时采用分段注胶或增加注胶孔,以消除盲区。
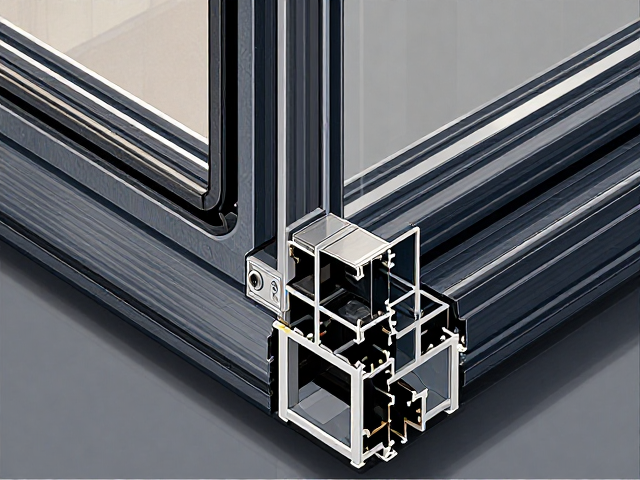
公差范围控制与密封性检测标准
密封质量的评估需依赖严密的公差范围控制与科学的检测方法。角部拼接后的缝隙宽度应控制在规定范围内,通常要求拼接缝隙不大于0.5mm,且缝隙处无明显透光现象。注胶层的厚度与宽度也需符合设计规范,确保胶体能覆盖所有潜在渗水路径。检测时可采用淋水试验,模拟暴雨工况,观察角部是否有渗漏迹象,淋水压力及持续时间需严格参照相关建筑门窗水密性能分级标准执行。
除了目视检查与淋水试验,还可借助专业仪器检测角部的气密性与水密性指标。通过压差箱测试,获取角部在特定风压下的空气渗透量及水密性能数据,以量化评估密封效果。对于高标准项目,还可采用红外热成像检测技术,通过温差变化识别注胶不匀或空洞区域,及时进行修补。所有检测数据需记录归档,作为工艺质量追溯的重要依据。