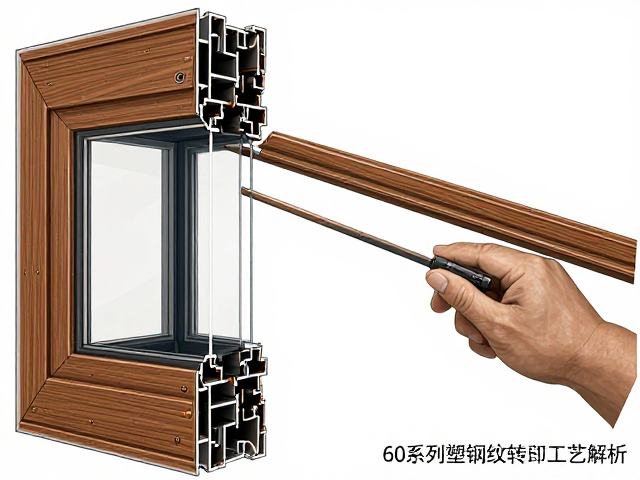
60系列塑钢窗型材表面处理与转印前处理标准
60系列塑钢窗的型材主体多为PVC改性材料,其表面化学性质稳定且极性较低,这导致传统油墨难以直接附着。在实施木纹转印工艺前,必须对型材表面进行严密的清洁与活化处理。工业实践中,常采用等离子处理或专用底涂剂进行表面改性,以增强涂层与基材的附着力。这一前置步骤会直接影响最终产品的耐候性与色彩持久度,若处理不当,极易出现转印膜脱落或边缘发白现象。
转印前的型材尺寸精度控制是保证转印质量的基础。60系列型材的截面尺寸需严格遵循国家标准GB/T 8814-2017《门、窗框用未增塑聚氯乙烯(PVC-U)型材》的规定。在实际生产检测中,型材主型材的壁厚最小实测值不得小于规定值,通常要求平均壁厚不低于指定标准,且局部壁厚满足最小值要求,以确保型材在高温转印过程中不发生变形或收缩,从而维持木纹图案的几何完整性。
木纹转印膜选型与热转印工艺参数控制
木纹转印膜的质量直接决定了成品的视觉效果与使用寿命。高品质的转印膜通常采用进口油墨与高分子基材,具备优异的抗紫外线(UV)能力和耐黄变性能。在选型时,需关注膜的耐热稳定性及油墨的转移率。目前主流的工艺多采用热转印技术,通过加热使转印膜上的油墨层软化并迁移至塑钢型材表面。这一过程要求温度、压力和时间三个核心参数的高度协同,任何一者的偏差都可能导致色差或图案模糊。
热转印过程中的温度控制通常维持在120℃至150℃之间,具体数值需根据转印膜的配方特性及型材的导热系数进行微调。加热时间通常控制在30秒至60秒,过短会导致油墨转移不完全,出现露底现象;过长则可能引起型材表面过热变形或油墨过度渗透导致图案边缘晕染。压力装置需保证均匀受力,避免因局部压力不足造成转印缺失,或因压力过大导致型材表面出现压痕,影响后续组装与美观。
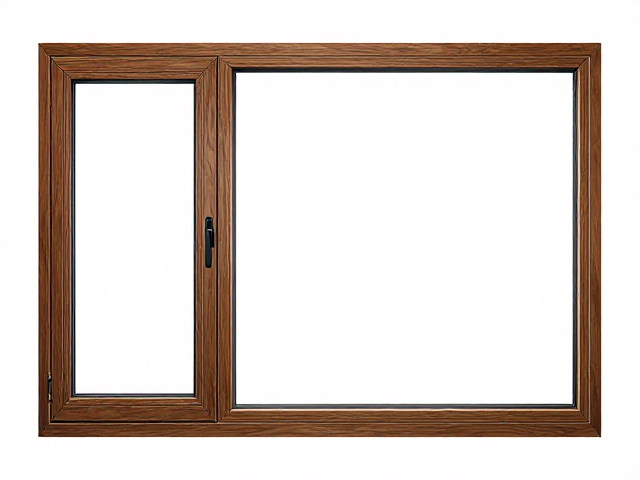
尺寸公差与外观质量检测规范
60系列塑钢窗在转印完成后,需进行严密的尺寸与外观检测。依据相关行业标准,型材长度的允许偏差通常为±1.0mm至±2.0mm,具体取决于型材的生产批次与设备精度。对于转印后的木纹效果,检测重点在于色彩的均匀性、图案的清晰度以及是否存在气泡、划痕或污渍。任何影响视觉连续性的缺陷均被视为不合格品,需进入复检或报废流程,以确保交付产品的整体一致性。
外观质量检测还需关注转印边缘的处理情况。在型材的边角部位,由于结构复杂,容易出现油墨堆积或转移不均的现象。检测时需确认转印膜与型材结合紧密,无起翘、分层或卷边现象。此外,转印后的型材表面应无明显的光泽度差异,确保不同批次、不同批号的型材在组装后无明显色差。对于大面积平板区域,需检查是否存在因温度不均导致的“橘皮”效应或光泽不均,这些细微缺陷在自然光线下尤为明显。
耐候性测试与长期性能评估
木纹转印塑钢窗的最终应用场景决定了其必须具备优异的耐候性能。在实验室环境下,通常采用氙灯老化试验箱模拟自然光照、温度和湿度变化,对转印型材进行加速老化测试。测试周期通常涵盖数千小时的暴露,以评估油墨层的抗褪色、抗粉化及抗开裂能力。合格的转印工艺应确保在经过规定的老化测试后,色差值(ΔE)控制在可接受范围内,通常要求ΔE≤3.0,且表面无可见裂纹或剥落。
除了光照测试,耐湿热与耐盐雾测试也是评估转印层稳定性的重要环节。高湿度环境可能导致油墨与基材界面发生水解反应,而盐雾环境则可能腐蚀型材表面或渗透至转印层内部。通过模拟极端气候条件,验证转印膜在长期使用中的附着力保持率。这些数据不仅用于内部质量控制,也为产品在实际气候条件下的寿命预测提供科学依据,确保60系列塑钢窗在户外环境中能长期保持木纹装饰效果。