砂纹涂层的物理特性与光学屏蔽机制
烤漆铝包木门窗表面的砂纹处理并非简单的纹理装饰,而是通过特殊粉末涂料在高温固化过程中形成的微观粗糙结构。这种结构通过增加表面有效面积,使光线在接触涂层时发生漫反射而非镜面反射。对于防紫外线(UV)功能而言,砂纹表面的微孔和凹凸结构能够更有效地锚固紫外线吸收剂和光稳定剂,防止其在长期日晒下因涂层老化剥落而失效。相较于平面高光或哑光表面,砂纹结构在阻挡高能紫外线穿透玻璃与金属结合部时,能提供更稳定的物理屏障,减少因热胀冷缩导致的涂层微裂纹,从而维持防紫外线的长效性。
在材料化学层面,防紫外线涂层通常基于聚酯或氟碳树脂基料,并复配纳米级二氧化钛或氧化锌等无机紫外线屏蔽剂。砂纹工艺通过控制固化温度曲线和粉末粒径分布,使这些屏蔽剂均匀分散在树脂基体中,形成致密的交联网络。当紫外线照射到门窗表面时,这些无机粒子通过吸收或散射紫外线能量,将其转化为无害的热能散发,从而保护铝材内部的隔热层及木质基材免受紫外线辐射引发的褪色、脆化或降解。这种物理与化学双重防护机制,是砂纹处理在防紫外线性能上优于普通平面烤漆的核心逻辑。
工艺参数控制对涂层耐候性的影响
砂纹效果的成型质量直接依赖于静电喷涂的电压、电流稳定性以及烘烤炉内的温度场均匀性。在实际生产中,喷枪与工件的距离通常控制在150-200毫米之间,电压维持在60-90千伏,以确保粉末能够克服砂纹剂形成的表面张力,均匀覆盖在铝材表面。烘烤过程需严格遵循“升温-保温-冷却”的三段式曲线,例如在180-200摄氏度的温度区间内保持15-20分钟,使粉末充分流平并形成规定的砂纹深度。若温度过高,砂纹颗粒过度塌陷,表面趋于光滑,防紫外线添加剂的锚固效果下降;若温度不足,涂层固化不完全,耐候性和抗紫外线能力会显著减弱,导致早期粉化。
涂层厚度的均匀性是保障防紫外线性能一致性的关键指标。砂纹涂层的干膜厚度通常控制在60-80微米,这一厚度区间能在保证砂纹立体感的同时,提供足够的紫外线屏蔽层厚度。过薄会导致紫外线穿透率增加,过厚则可能因内应力过大引发涂层开裂或脱落。此外,铝材表面的前处理工艺,如铬化或硅烷化处理,决定了涂层与基材的附着力。良好的前处理能防止水汽通过界面渗透,避免紫外线加速界面老化,从而延长整体门窗系统的使用寿命。
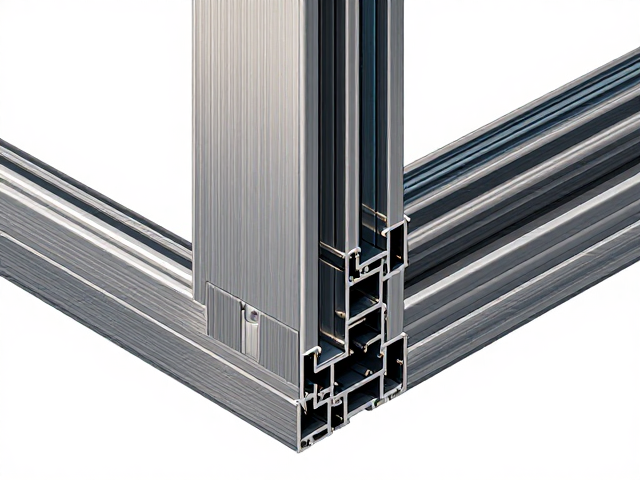
铝木结合部的紫外线防护难点与解决方案
铝包木门窗的核心难点在于铝材与木材的复合界面,该区域极易因紫外线直射和雨水侵蚀出现“光化学降解”与“电化学腐蚀”的耦合效应。木材中的木质素对紫外线极为敏感,长期暴露会导致颜色变浅、表面粉化,进而削弱木材与密封胶的粘结力。砂纹防紫外线涂层在覆盖铝材表面时,需特别关注型材截面处的遮蔽效果。通过优化喷涂轨迹和粉末回收系统,确保型材凹槽、转角等死角区域也能获得规定厚度的涂层,避免紫外线直接照射到木材端头或金属搭接处。
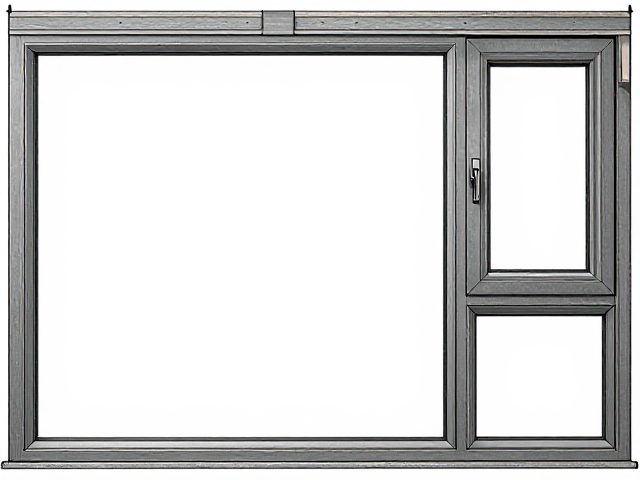
在实际应用场景中,门窗的开启扇与固定扇交接处、五金件安装孔周围是紫外线防护的薄弱环节。这些部位在加工过程中可能因打磨或切割破坏了原始涂层,导致防紫外线功能缺失。因此,砂纹处理工艺需包含严密的补漆或二次喷涂流程,确保所有暴露的金属表面均被完整覆盖。同时,选用具有自修复功能的紫外线吸收剂,能在涂层表面形成微小的动态保护层,持续中和高能紫外线,减少铝材与木材因老化差异产生的应力集中,防止密封胶老化失效导致的渗漏风险。
长期户外环境下的性能衰减与验证
户外环境的复杂性包括紫外线强度随季节、纬度的变化,以及高温、高湿、酸雨等复合应力作用。验证砂纹防紫外线涂层的有效性,需参考国家标准如GB/T 1766-2020《色漆和清漆 涂层老化的评级方法》进行加速老化试验。在QUV紫外光老化箱中,模拟夏季正午的紫外线强度(313nm波段,0.78 W/m²)进行连续照射,观察涂层在指定时长内的失光率、变色指数及砂纹形态保持情况。真实数据表明,优质砂纹防紫外线涂层在经历1000小时加速老化后,色差变化ΔE值通常控制在1.5以内,且无可见粉化或开裂现象。
长期户外使用案例显示,位于高紫外线辐射区域(如西北地区)的铝包木门窗,若未采用有效的防紫外线砂纹涂层,木质内层在5-8年后可能出现明显的色泽不均和表面粗糙。相比之下,经过标准砂纹防紫外线处理的样品,在同等环境条件下使用10年以上,表面砂纹纹理清晰,颜色保持稳定,且未出现因紫外线导致的基材劣化。这种长期性能的稳定性,依赖于涂层配方中紫外线吸收剂与受阻胺光稳定剂(HALS)的协同作用,二者能捕捉自由基并分解过氧化物,从分子层面延缓聚合物链的断裂,确保门窗在长期服役过程中的美观与安全。